
Notas técnicas
Cartucho TIJ de tinta solvente: aderência em metal, vidro e plástico
A aderência em metal, vidro, PET e filme PE/PP falha por cinco motivos diferentes, e o cartucho raramente é a variável. O que dá errado em cada substrato, o que verificar antes de um teste e como julgar a secagem na sua própria linha.
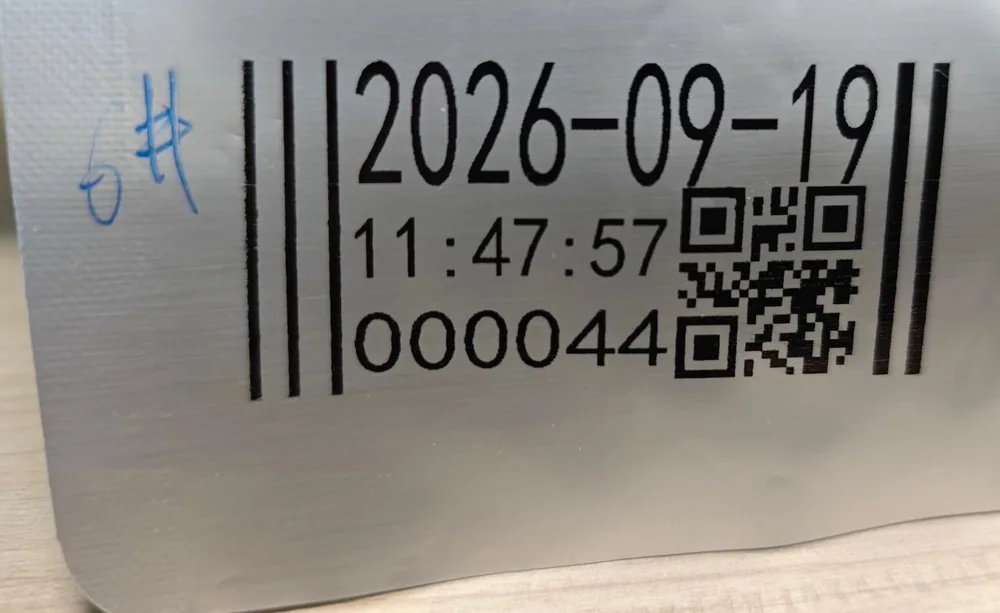
Um cartucho TIJ de tinta solvente imprime bem em metal, vidro e plástico — e falha exatamente nos mesmos três materiais, por motivos diferentes. O cartucho normalmente não é a variável. A superfície é.
Esse é o primeiro ponto a esclarecer antes de comprar. Um cartucho TIJ de tinta solvente (TIJ, jato de tinta térmico) é um cartucho de 42 ml no formato HP45 com tinta solvente de secagem rápida, feito para superfícies não porosas onde uma tinta à base de água escorre e sai com o dedo. Nosso XM-45S imprime a 300 dpi nativos, até 600 dpi conforme o modo de impressão, em alturas de impressão de 12,7 mm e 25,4 mm. Seca tipicamente em 1–5 segundos em superfícies não porosas — mas «tipicamente» carrega muito peso nessa frase. Numa lata de alumínio limpa pode estar seco antes do próximo rolo; numa garrafa de vidro fria, numa garrafa PET tratada com silicone ou num sachê PE sem tratamento, o mesmo cartucho pode borrar, descascar ou nem molhar.
A resposta curta: o cartucho é o mesmo nos cinco casos; o que muda é a superfície, e a única evidência que vale é uma impressão no seu próprio produto, na velocidade da sua própria linha. Este guia traz, para cada um dos cinco substratos comuns, o que costuma dar errado, o que verificar antes de um teste, como saber se a secagem basta e o que fazer quando a impressão falha.
Este guia é o companheiro prático da teoria. Se você procura os números de energia superficial, os limiares de pré-tratamento e as normas de ensaio, leia primeiro o guia de ajuste de substratos — ele traz os níveis dyne, o tratamento corona e chama e as referências ASTM. Este artigo faz o outro trabalho: para cada um dos cinco substratos comuns, o que costuma dar errado, o que verificar antes de um teste, como saber se a secagem basta e o que fazer quando a impressão falha. Cada seção termina no mesmo lugar: imprima no seu próprio produto, na velocidade da sua própria linha, e julgue o resultado ali. Para o panorama completo — o que é um cartucho solvente e quando escolhê-lo em vez de tinta à base de água ou UV —, veja o artigo de base O que é um cartucho TIJ de tinta solvente?.
Antes de qualquer substrato: três verificações para os cinco
A maioria das falhas de aderência é diagnosticada mais rápido verificando primeiro estas três coisas, antes de culpar a tinta ou o cartucho.
1. A superfície está limpa, seca e em temperatura ambiente? Poeira, óleo de conformação, resíduo de desmoldante, marcas de dedo e condensação ficam entre a tinta e a superfície. A tinta solvente tolera mais contaminação que uma tinta à base de água, mas não adere através de gordura. Uma garrafa envasada a frio num galpão quente fica embaçada; tinta impressa sobre água não adere. Codifique o vidro antes do envase, depois que ele atingir a temperatura ambiente, ou onde a superfície se mantém seca.
2. O cabeçote está próximo e estável? A distância de projeção ideal é de 1–2 mm, utilizável até 5 mm com perda de precisão de posicionamento. Uma esteira que oscila, um ombro de garrafa curvo ou um sachê que tremula podem tirar a superfície da faixa e borrar a impressão. Corrija a condução antes de trocar a tinta.
3. Onde o código é tocado pela primeira vez? O tempo de secagem só importa em relação ao que acontece depois do cabeçote: o primeiro rolo, o primeiro empilhador, o primeiro contato entre duas superfícies impressas. Meça essa distância e a velocidade da sua linha — esses dois números definem o orçamento de secagem. Quando o orçamento é curto demais, as opções são deslocar o cabeçote, adicionar uma lâmina de ar ou secador, reduzir a carga de tinta ou trocar o sistema de tinta. Trocar só o cartucho raramente corrige um problema de secagem causado pelo layout da linha.
Como julgar cada teste da mesma forma
Julgue cada teste da mesma forma, nesta ordem: teste de fita (aplique fita adesiva, pressione com firmeza, remova a 90 graus, veja quanto de tinta sai), teste de limpeza (etanol ou IPA como no seu processo de limpeza, passado com pressão constante), teste de atrito (conte as passadas duplas até desgastar em vez de anotar aprovado ou reprovado), depois uma verificação ambiental (câmara fria, condensação, contato com álcool — o que o seu produto realmente enfrenta) e um teste de leitura com o equipamento que você vai usar no fim da linha. Imprima a amostra na velocidade da sua linha com o conteúdo de código real. Um corpo de prova impresso em laboratório não é evidência sobre o seu produto.
Uma aprovação num corpo de prova plano é a evidência mais fraca de todo o processo: ela diz que a tinta consegue aderir a alguma coisa, não que adere à sua peça nas suas condições. Conte as passadas em vez de marcar um quadrinho, porque «aprovado» esconde a diferença entre um código que sobreviveu a quatro passadas duplas e outro que sobreviveu a quarenta — e o primeiro é o que falha no transporte.
Os cinco substratos em resumo
| Substrato | Falha comum | Verificar primeiro | Atenção na secagem |
|---|---|---|---|
| Metal (alumínio, folha de flandres, aço revestido) | A impressão sai com óleo de conformação ou verniz | Óleo, tipo de revestimento, verniz | Costuma perdoar depois de limpo; cura, não só toque seco |
| Vidro | Condensação sob a tinta; aderência dependente de primer | Temperatura, condensação, primer | Codificar antes do envase ou em temperatura ambiente |
| PET e plástico rígido | Deslizantes, silicones, revestimentos antiestáticos | Tratamento superficial, lote do fornecedor | Rápido, mas verificar resistência ao atrito após a cura |
| Filme PE e PP | Baixa energia superficial; a tinta escorre e descasca | Nível dyne, tratamento corona, movimento do filme | Filme que tremula tira a superfície da faixa |
| Cartão revestido | O revestimento se comporta como plástico, não como papel | Tipo de revestimento (fosco ou brilhante UV) | Testar os dois tipos de tinta se o revestimento for desconhecido |
Cada linha abaixo é a aderência por substrato desenvolvida nas mesmas quatro partes: o que costuma dar errado, o que verificar antes de um teste, como julgar a secagem e o que fazer se falhar.
Metal: alumínio, folha de flandres e aço revestido
O metal costuma ser o mais tolerante dos cinco — e é por isso que uma falha aqui merece investigação em vez de aceitação.
O que costuma dar errado. Óleos de conformação em latas, tampas e folhas de selagem; um verniz ou laca que se torna a superfície em que você realmente imprime. Um metal envernizado se comporta como o verniz, não como o metal. Se a impressão sai ao passar o dedo, limpe uma amostra e imprima de novo antes de culpar a tinta — resíduos são a causa mais comum.
Verificar antes de um teste. Qual é o revestimento, se houver — metal nu, laca, verniz, camada anodizada? A peça foi manuseada, oleada ou armazenada de um jeito que deixa uma película? A superfície é plana e estável no ponto de impressão, ou curva o bastante para a distância de projeção variar ao longo do código?
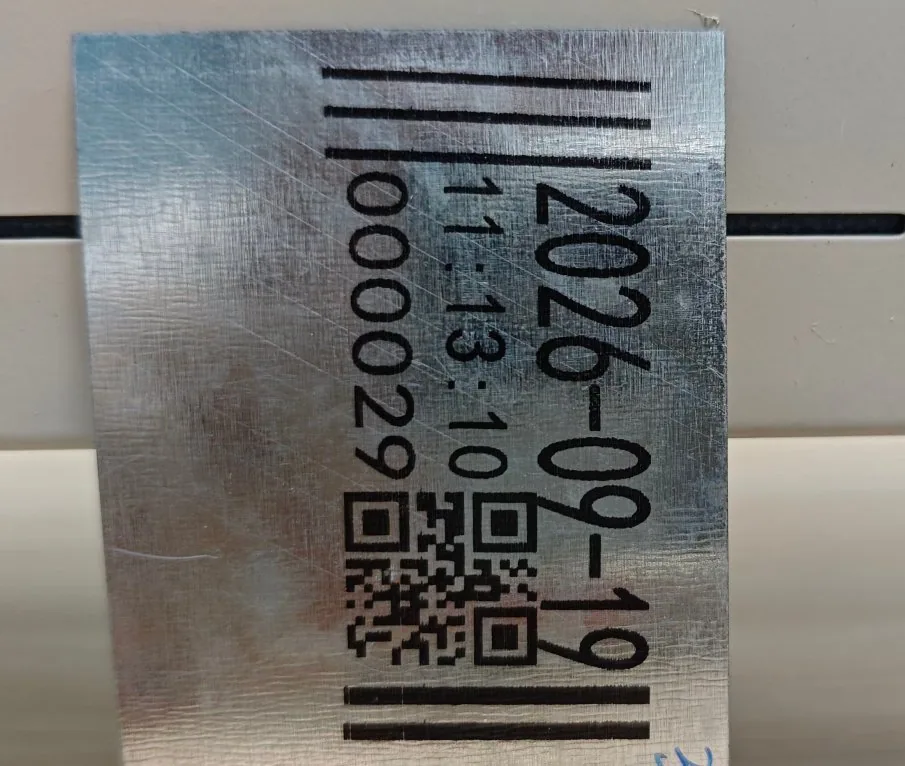
Como julgar a secagem. Uma impressão de teste numa chapa de alumínio — data, hora, número de série, código de barras e QR code — é o caso de referência para este cartucho. O código deve estar seco ao toque dentro da faixa habitual de 1–5 segundos, mas não pare aí: cura não é a mesma coisa que toque seco. Se o código for limpo ou atritado logo após a impressão, ele pode sair mesmo parecendo fixado. Preveja o tempo de cura no layout da linha e faça o teste de atrito depois que o produto chegar ao primeiro ponto em que é manuseado ou empilhado.
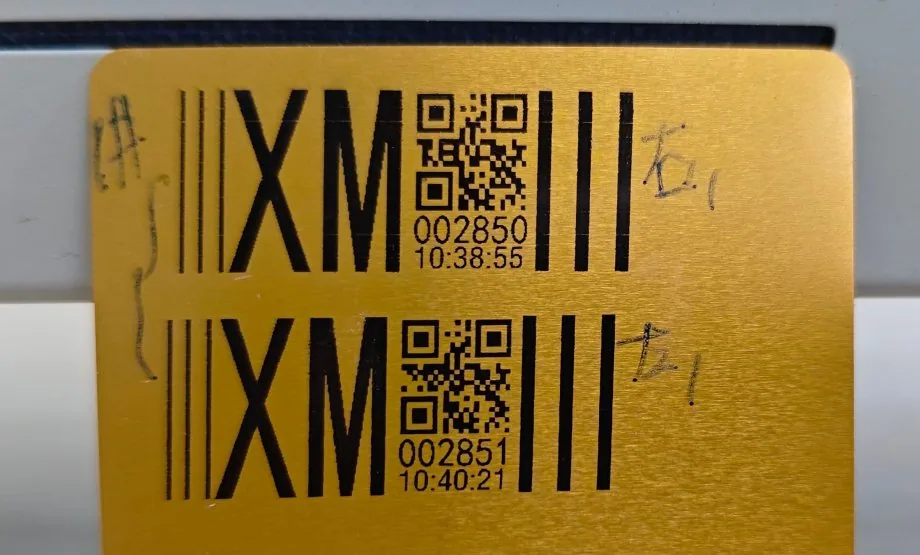
Se falhar. Limpe a amostra e teste de novo; se ainda falhar, verifique o revestimento em vez da tinta. Uma laca diferente de outro fornecedor pode mudar o resultado com o mesmo cartucho, então teste o lote real do fornecedor, não um corpo de prova metálico genérico.
Vidro: garrafas e potes
O vidro imprime bem, mas acrescenta temperatura — e normalmente é a temperatura que falha, não o vidro.
O que costuma dar errado. Condensação em vidro envasado a frio e uma aderência que depende de um primer em vez da tinta sozinha. O vidro tem alta energia superficial mas é quimicamente inerte, então a tinta tem pouco agarre químico. Um código que parece perfeito numa garrafa morna e seca pode falhar na mesma garrafa recém-saída da envasadora. A geometria agrava: numa garrafa curva a distância de projeção varia ao longo do código, então um código alto em altura de impressão de 25,4 mm é mais sensível a essa variação do que uma data de uma linha em 12,7 mm.
Verificar antes de um teste. A garrafa está em temperatura ambiente no ponto de impressão, ou ainda fria do envase ou da câmara fria? Há revestimento, fosqueamento ou resíduo de adesivo de rótulo na área de impressão? A garrafa será refrigerada, congelada ou limpa com álcool depois de codificada?
Como julgar a secagem. Imprima, deixe secar e faça o teste de atrito — e inclua uma verificação em câmara fria: imprima, refrigere nas suas condições normais e repita o teste de atrito. A condensação é o ponto de falha comum na cadeia de frio, não o frio em si. Se o código precisa sobreviver à manipulação após o armazenamento frio, teste exatamente essa condição; uma aprovação em temperatura ambiente não prova isso.
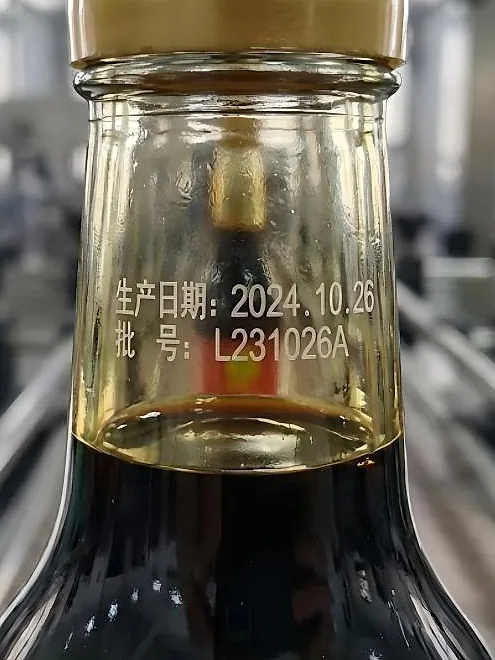
Se falhar. Desloque o ponto de impressão para depois de a garrafa atingir a temperatura ambiente, ou para antes do envase, se a linha permitir. Se nenhuma das duas for possível, diga isso ao pedir amostras — a combinação de primer e tinta é uma questão de amostra, não de ficha técnica.
PET e plástico rígido: garrafas, embalagens e tampas
O PET é o caso de uso central do TIJ solvente e normalmente confiável. As exceções são silenciosas: a garrafa parece idêntica, o cartucho é idêntico e o código falha mesmo assim.
O que costuma dar errado. Deslizantes, silicones e revestimentos antiestáticos na superfície. Duas garrafas aparentemente idênticas de fornecedores diferentes podem imprimir de forma diferente com o mesmo cartucho, porque o tratamento superficial difere. O PET fica em torno de 40–42 mN/m, já acima do limiar para uma tinta solvente — mas uma superfície tratada ou revestida não é o PET que está embaixo.
Verificar antes de um teste. Quem forneceu este lote, e o tratamento superficial mudou? Há aditivo de silicone ou deslizante na resina ou no processo de desmoldagem? A área de impressão é plana, ou fica num ombro curvo onde a distância de projeção varia? O código é uma data de uma linha (12,7 mm basta) ou um bloco de várias linhas com QR code (25,4 mm imprime numa passada em vez de montar)?
Como julgar a secagem. O PET é o caso do artigo de base: uma fábrica de bebidas ou cosméticos codificando datas de produção em garrafas PET, onde o cartucho à base de água já usado nos cartões externos borra na garrafa e o cartucho solvente deixa um código aderido que pode ser manuseado logo após o ponto de impressão. Reproduza esse teste na sua própria garrafa: imprima, espere o primeiro ponto de contato da sua linha e então esfregue e raspe levemente. Se o produto for refrigerado, congelado ou limpo com álcool, teste também essa condição — não presuma que uma aprovação em temperatura ambiente cobre isso.
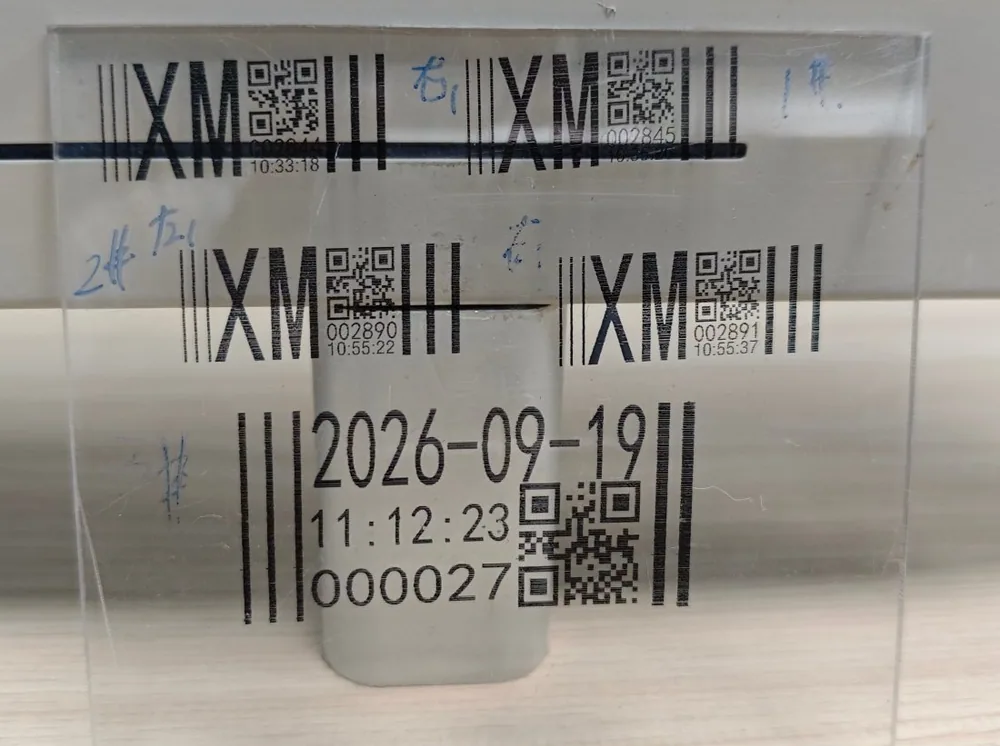
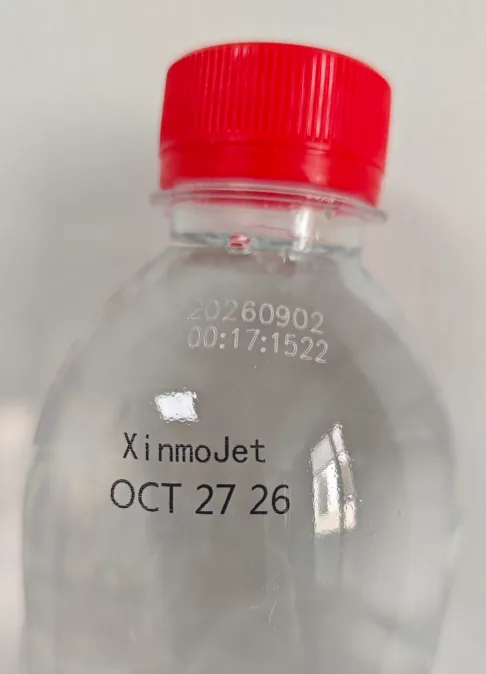
Se falhar. Pergunte ao fornecedor das garrafas qual é o tratamento superficial atual antes de trocar de cartucho. Uma mudança de revestimento no fornecedor é uma causa raiz comum, e sai mais barato descobrir com ele do que testando cartuchos.
Filme PE e PP: sachês, filme retrátil e rótulos
O filme PE e PP são as superfícies comuns mais difíceis deste guia. Conte com trabalho para chegar ao resultado; uma aprovação em filme vale mais que uma em metal, porque comprova o processo, não só a tinta.
O que costuma dar errado. Baixa energia superficial: o PP sem tratamento fica em torno de 26–28 mN/m e o HDPE em torno de 28–32 mN/m, ambos abaixo da tensão superficial da maioria das tintas de codificação, então uma tinta solvente pode parecer perfeita molhada e depois descascar sob a unha. O tratamento corona ou chama eleva o HDPE a cerca de 38–42 mN/m e o PP a cerca de 40–44 mN/m — mas o tratamento se degrada. Uma garrafa ou filme tratado que ficou no armazém pode voltar para baixo do limiar, então uma tinta que aguentava no laboratório pode falhar em estoque armazenado.
Verificar antes de um teste. Qual é o nível dyne atual deste estoque — pergunte ao seu transformador ou meça; não presuma o nível do dia em que foi tratado. O filme se move, tremula ou estica no ponto de impressão? O código é impresso antes ou depois da retração, e a retração deforma ou tensiona a área impressa? Em filme escuro, considere a variante de tinta branca: a tinta preta é invisível num cabo preto ou numa peça moldada escura, e o branco existe exatamente para esse problema de contraste — é todo o tema dos cartuchos de tinta solvente branca.
Como julgar a secagem. O orçamento de secagem importa mais em filme, porque o filme é leve, se move e muitas vezes é empilhado ou enrolado logo após a impressão. Anote a distância do cabeçote até o primeiro contato e a velocidade de linha, e teste nessa velocidade — não numa velocidade de teste mais lenta. Se o orçamento for curto demais, deslocar o cabeçote ou adicionar uma lâmina de ar costuma ser a solução, não outro cartucho.
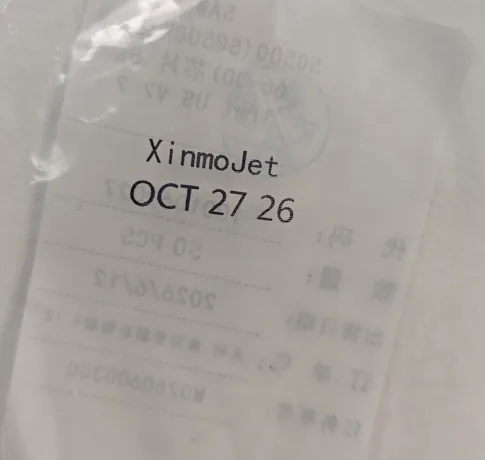
Se falhar. Não continue testando cartuchos contra uma superfície sem tratamento. A resposta costuma ser pré-tratamento — corona, chama ou primer — ou outra especificação de filme. Confirme o nível dyne em estoque representativo, não num corpo de prova recém-tratado, e teste de novo após o tratamento. Se a exigência de durabilidade for alta o bastante para considerar um sistema UV, esse caminho é comparado em separado em TIJ UV em filme PE e PP — outra família de tintas, não uma variante desta.
Cartão revestido: caixas de venda brilhantes
O cartão revestido fica entre o mundo poroso e o não poroso, e o revestimento decide em qual você está.
O que costuma dar errado. Tratar uma caixa revestida como um cartão comum. Um revestimento fosco ainda pode absorver tinta; uma caixa brilhante com verniz UV se comporta como plástico. Se o revestimento é desconhecido, a escolha da tinta é um palpite — e é para isso que serve este teste.
Verificar antes de um teste. Qual é o revestimento — fosco, brilhante, verniz UV, laminação? A área de impressão fica na face revestida ou numa aba sem revestimento? A caixa será manuseada, empilhada ou encolhida logo após a codificação, e sofre abrasão no transporte?
Como julgar a secagem. Teste os dois tipos de tinta na caixa real se o revestimento for desconhecido, e compare a resistência ao atrito depois da secagem — não só a aparência molhada. Um código solvente numa caixa brilhante e um código à base de água na mesma caixa podem parecer idênticos molhados e se comportar de forma diferente após o teste de atrito. Essa comparação é o teste.
Se falhar. Nomeie o revestimento ao pedir amostras. «Cartão revestido» não é especificação; o tipo de revestimento é. Um fornecedor que pergunta isso antes de cotar é bom sinal.
Uma aplicação real: uma linha, três substratos, um método
Pense numa fábrica de alimentos que codifica três coisas numa linha: uma data numa tampa de folha de flandres, um número de lote num pote de vidro e um código de lote num sachê PE. Três substratos, um tipo de cartucho, um método de teste — e três modos de falha diferentes se o teste for pulado.
A tampa falha primeiro no óleo: o código sai até a amostra ser limpa, e então aguenta. O pote falha na temperatura: o código aguenta num pote morno e se solta num envasado a frio, até o ponto de impressão passar para depois de os potes atingirem a temperatura ambiente. O sachê PE falha na energia superficial: o código descasca até o transformador confirmar o nível dyne atual e o filme receber tratamento corona, depois do que o mesmo cartucho aguenta.
Nenhuma das três falhas é um defeito do cartucho, e nenhuma é descoberta por uma ficha técnica. Cada uma é encontrada pelo mesmo método usado em todas as seções acima: imprimir no produto real, na velocidade real da linha, com o conteúdo de código real; teste de fita, de limpeza e de atrito; verificar a condição ambiental que o produto realmente enfrenta; ler o código com o equipamento que você vai usar no fim da linha. Esse método é o guia inteiro, aplicado três vezes.
Este exemplo é um cenário ilustrativo construído a partir de um padrão de falha comum, não um relato de resultados medidos. Ele não promete que cada lata, pote ou sachê vai imprimir de forma idêntica, e não atribui números de tempo de secagem ou de aderência a nenhum produto específico, porque eles dependem do material, da variante de tinta e das condições de linha. Ele mostra o caminho de decisão: identificar a superfície, verificar o que há sobre ela, comprovar o resultado no seu próprio produto antes de assumir volume.
Quando o substrato não é o problema
Se todos os substratos falham do mesmo jeito, pare de trocar de substrato e verifique o cartucho e a linha: distância e estabilidade do cabeçote, tempo parado entre impressões e o manuseio do cartucho. O solvente evapora rápido, então também pode secar dentro de bicos que ficam abertos e sem uso. A página do produto situa isso em cerca de 10–15 minutos de repouso com solvente de secagem rápida antes de a placa de bicos começar a secar — a confirmar por tinta —, por isso linhas que imprimem em rajadas preveem uma rotina de tamponamento ou uma purga curta na retomada. Mantenha a tampa protetora sempre que um cartucho estiver fora da impressora, guarde cartuchos lacrados na embalagem original, longe de luz solar e calor, e limpe a placa de bicos só como indicado, com um pano adequado que não solte pelos. Uma superfície de precisão com 300 orifícios se danifica mais com limpeza brusca do que com a maioria dos defeitos de impressão.
E se um único substrato falha enquanto os outros passam, isso é informação útil, não um teste fracassado: mostra onde o processo precisa mudar — o revestimento, o tratamento, a temperatura, o manuseio — e não o cartucho. Envie esses achados ao fornecedor junto com o pedido de amostra. As seis perguntas do artigo de base — superfície, porosidade, altura do código, leitura, padrão de linha e o que o código precisa suportar — são o caminho mais rápido para uma amostra ajustada em vez de uma cotação genérica; quando um código já falhou na linha e o pedido precisa sair, uma ordem de diagnóstico para falhas de aderência percorre o mesmo trabalho passo a passo. O fornecimento em nível de fabricante é tratado na apresentação do fabricante, e o fornecimento em marca própria no programa OEM e ODM.
Perguntas frequentes
Qual é o substrato mais difícil para um cartucho TIJ de tinta solvente?
O filme PE e PP, por causa da baixa energia superficial. O PP sem tratamento fica em torno de 26–28 mN/m e o HDPE em torno de 28–32 mN/m — abaixo do que a maioria das tintas de codificação molha de forma confiável. O tratamento costuma levá-los à faixa utilizável, mas o tratamento se degrada no armazenamento: teste estoque representativo, não um corpo de prova recém-tratado.
Por que meu código fica perfeito molhado e depois descasca?
Porque molhar e aderir são coisas diferentes. Uma tinta pode se espalhar de forma uniforme ainda molhada e mesmo assim não aderir ao secar — o sinal clássico é um código que parece perfeito e depois descasca sob a unha ou sai com fita. Verifique a superfície primeiro (óleo, revestimento, nível de tratamento) e depois faça um teste de fita em vez de julgar pela aparência.
Um cartucho TIJ de tinta solvente funciona em vidro sem primer?
Às vezes, e depende do vidro, do primer e das condições — o vidro é quimicamente inerte, então a aderência muitas vezes depende do primer e não só da tinta. Teste na sua própria garrafa, incluindo uma verificação após câmara fria se o produto for refrigerado, e não trate uma aprovação em temperatura ambiente como prova para uma linha envasada a frio.
Como sei se a secagem é rápida o suficiente para a minha linha?
Meça a distância do cabeçote até a primeira coisa que toca o código, e a velocidade da sua linha — esses dois números são o orçamento de secagem. A faixa típica é de 1–5 segundos em superfícies não porosas, mas o critério é se o código sobrevive ao primeiro contato, ao empilhamento e à manipulação na sua linha, não se parece seco no ar.
Posso usar o mesmo cartucho para metal, vidro e plástico?
Muitas vezes sim — o XM-45S é especificado para HDPE, LDPE, PP, PET, PVC rígido, metal revestido e filme metalizado, além de vidro —, mas «mesmo cartucho» não significa «mesmo resultado sem teste». Cada substrato precisa do seu próprio teste de amostra, porque o modo de falha é diferente em cada um. A especificação completa está na página da linha de cartuchos de tinta solvente.
O que devo enviar a um fornecedor para obter uma amostra útil?
O material e o acabamento, a velocidade de linha, o conteúdo e a altura do código, o que o código precisa suportar e a distância até o primeiro contato após a impressão. Com isso, um fornecedor consegue ajustar uma tinta e uma altura de impressão — 12,7 mm ou 25,4 mm — em vez de cotar um cartucho genérico. Use a página de contato para descrever sua superfície e as condições da sua linha.
Resumo: a superfície decide, o teste comprova
O metal perdoa menos uma superfície suja depois que ela está limpa; o vidro pune o frio e a condensação; o PET pune um tratamento superficial alterado; o filme PE e PP pune a baixa energia superficial e um tratamento que se degrada; o cartão revestido pune quem adivinha o revestimento. O cartucho é o mesmo nos cinco casos. O teste é o que muda — e o teste é o que transforma uma especificação num código que continua legível quando o seu cliente abre a caixa.
Escolha nesta ordem: nomeie o material e o acabamento exatos, verifique o que há sobre a superfície, confirme o orçamento de secagem na sua linha, imprima no seu próprio produto na sua própria velocidade e julgue com teste de fita, de limpeza e de atrito mais uma leitura. Esse é o guia inteiro, e é o mesmo método que o guia de ajuste de substratos expõe em termos de engenharia. Preços e quantidades atuais estão na página de preços.
Leitura relacionada
- 26 de outubro de 2026
Cartucho TIJ de tinta solvente: guia para superfícies não porosas
Um cartucho TIJ de tinta solvente é um cartucho de jato de tinta de 42 ml com tinta solvente de secagem rápida…
- 13 de novembro de 2026
Como verificar a compatibilidade do cartucho TIJ antes de comprar
Quase todo problema de compatibilidade é um problema de informação: o comprador envia uma referência, o fornec…
- 5 de novembro de 2026
Tinta solvente ou à base de água: o que decide a escolha
A água e o solvente são dois veículos, e é o veículo que decide que superfícies uma tinta molha, quanto tempo …
Quer isso confirmado no seu próprio material?
Imprimimos em amostras do seu substrato real e enviamos para você. Informe o material, a velocidade da linha e o conteúdo do código, e diremos com honestidade se a causa está na tinta, na superfície ou no layout da linha.