
Notas técnicas
Cartucho TIJ de tinta solvente: guía de adherencia por sustrato
La adherencia en metal, vidrio, PET y film PE/PP falla por cinco razones distintas, y el cartucho rara vez es la variable. Qué sale mal en cada sustrato, qué comprobar antes de una prueba y cómo juzgar el secado en su propia línea.
Un cartucho TIJ de tinta solvente imprime bien sobre metal, vidrio y plástico — y falla en exactamente los mismos tres materiales, por razones distintas. El cartucho normalmente no es la variable. La superficie sí lo es.
Eso es lo primero que conviene aclarar antes de pedir. Un cartucho TIJ de tinta solvente (TIJ, inyección térmica) es un cartucho de 42 ml en formato HP45 con tinta solvente de secado rápido, hecho para superficies no porosas donde una tinta base agua se corre y se borra. Nuestro XM-45S imprime a 300 dpi nativos, hasta 600 dpi según el modo de impresión, en alturas de impresión de 12.7 mm y 25.4 mm. Seca típicamente en 1–5 segundos sobre superficies no porosas — pero «típicamente» hace mucho trabajo en esa frase. Sobre una lata de aluminio limpia puede estar seco antes del siguiente rodillo; sobre una botella de vidrio fría, una botella PET tratada con silicona o una bolsa PE sin tratar, el mismo cartucho puede correrse, descascarillarse o negarse a mojar.
La respuesta corta: el cartucho es el mismo en los cinco casos; lo que cambia es la superficie, y la única evidencia que cuenta es una impresión sobre su propio producto a la velocidad de su propia línea. Esta guía le da, para cada uno de los cinco sustratos habituales, qué suele salir mal, qué comprobar antes de una prueba, cómo saber si el secado es suficiente y qué hacer cuando la impresión falla.
Esta guía es el compañero práctico de la teoría. Si busca las cifras de energía superficial, los umbrales de pretratamiento y las normas de ensayo, lea primero la guía de ajuste de sustratos — allí están los niveles dyne, el tratamiento corona y llama y las referencias ASTM. Este artículo cubre el otro trabajo: para cada uno de los cinco sustratos habituales, qué suele salir mal, qué comprobar antes de una prueba, cómo saber si el secado es suficiente y qué hacer cuando la impresión falla. Cada sección termina en el mismo punto: imprima sobre su propio producto, a la velocidad de su propia línea, y juzgue allí el resultado. Para el panorama completo — qué es un cartucho solvente y cuándo elegirlo frente a tinta base agua o UV —, vea el artículo de fondo ¿Qué es un cartucho TIJ de tinta solvente?.
Antes de cualquier sustrato: tres comprobaciones para los cinco
La mayoría de los fallos de adherencia se diagnostican más rápido comprobando primero estas tres cosas, antes de culpar a la tinta o al cartucho.
1. ¿Está la superficie limpia, seca y a temperatura ambiente? Polvo, aceite de conformado, residuos de desmoldeante, huellas y condensación se interponen entre la tinta y la superficie. La tinta solvente tolera más contaminación que una tinta base agua, pero no adhiere a través de la grasa. Una botella llenada en frío en una nave cálida se empaña; la tinta impresa sobre agua no adhiere. Codifique el vidrio antes del llenado, después de que alcance la temperatura ambiente, o donde la superficie permanezca seca.
2. ¿Está el cabezal cerca y estable? La distancia de proyección óptima es de 1–2 mm, utilizable hasta 5 mm con pérdida de precisión de posicionamiento. Un transportador que oscila, un hombro de botella curvo o una bolsa que flamea pueden sacar la superficie del rango y volver borrosa la impresión. Corrija la manipulación antes de cambiar la tinta.
3. ¿Dónde se toca el código por primera vez? El tiempo de secado solo importa en relación con lo que ocurre después del cabezal: el primer rodillo, el primer apilador, el primer contacto entre dos superficies impresas. Mida esa distancia y la velocidad de su línea — esas dos cifras definen el presupuesto de secado. Cuando el presupuesto es demasiado corto, las opciones son mover el cabezal, añadir una cortina de aire o un secador, reducir la carga de tinta o cambiar el sistema de tinta. Cambiar solo el cartucho rara vez corrige un problema de secado causado por el diseño de la línea.
Cómo juzgar cada prueba de la misma forma
Juzgue cada prueba de la misma forma, en este orden: prueba de cinta (aplique cinta adhesiva, presione con firmeza, retire a 90 grados, mire cuánta tinta se levanta), prueba de borrado (etanol o IPA como en su proceso de limpieza, frotado con presión constante), prueba de frote (cuente las pasadas dobles hasta el desgaste en lugar de anotar un aprobado o suspenso), después una comprobación ambiental (cámara frigorífica, condensación, contacto con alcohol — lo que su producto realmente encuentre) y una prueba de lectura con el equipo que usará al final de línea. Imprima la muestra a la velocidad de su línea con su contenido de código real. Una probeta impresa en laboratorio no es evidencia sobre su producto.
Una prueba superada sobre una probeta plana es la evidencia más débil de todo el proceso: le dice que la tinta puede adherir a algo, no que adhiera a su pieza en sus condiciones. Cuente las pasadas en lugar de marcar una casilla, porque «aprobado» oculta la diferencia entre un código que sobrevivió a cuatro pasadas dobles y otro que sobrevivió a cuarenta — y el primero es el que falla en el transporte.
Los cinco sustratos de un vistazo
| Sustrato | Fallo habitual | Comprobar primero | Atención en el secado |
|---|---|---|---|
| Metal (aluminio, hojalata, acero recubierto) | La impresión se borra con aceite de conformado o barniz | Aceite, tipo de recubrimiento, barniz | Suele ser tolerante una vez limpio; curado, no solo tacto seco |
| Vidrio | Condensación bajo la tinta; adherencia dependiente del primer | Temperatura, condensación, primer | Codificar antes del llenado o a temperatura ambiente |
| PET y plástico rígido | Deslizantes, siliconas, recubrimientos antiestáticos | Tratamiento superficial, lote del proveedor | Rápido, pero comprobar resistencia al frote tras el curado |
| Film PE y PP | Baja energía superficial; la tinta se corre y se descascarilla | Nivel dyne, tratamiento corona, movimiento del film | Un film que flamea saca la superficie del rango |
| Cartón estucado | El recubrimiento se comporta como plástico, no como papel | Tipo de recubrimiento (mate o brillante UV) | Probar ambos tipos de tinta si el recubrimiento es desconocido |
Cada fila de abajo es la adherencia por sustrato desarrollada en las mismas cuatro partes: qué suele salir mal, qué comprobar antes de una prueba, cómo juzgar el secado y qué hacer si falla.
Metal: aluminio, hojalata y acero recubierto
El metal suele ser el más tolerante de los cinco — y por eso un fallo aquí merece investigarse en lugar de aceptarse.
Qué suele salir mal. Aceites de conformado en latas, tapas y láminas de sellado; un barniz o laca que se convierte en la superficie sobre la que realmente imprime. Un metal lacado se comporta como la laca, no como el metal. Si la impresión se borra, limpie una muestra y vuelva a imprimir antes de culpar a la tinta — los residuos son la causa más frecuente.
Qué comprobar antes de una prueba. ¿Cuál es el recubrimiento, si lo hay — metal desnudo, laca, barniz, capa anodizada? ¿Se ha manipulado, aceitado o almacenado la pieza de forma que deje una película? ¿La superficie es plana y estable en el punto de impresión, o lo bastante curva como para que la distancia de proyección varíe a lo largo del código?
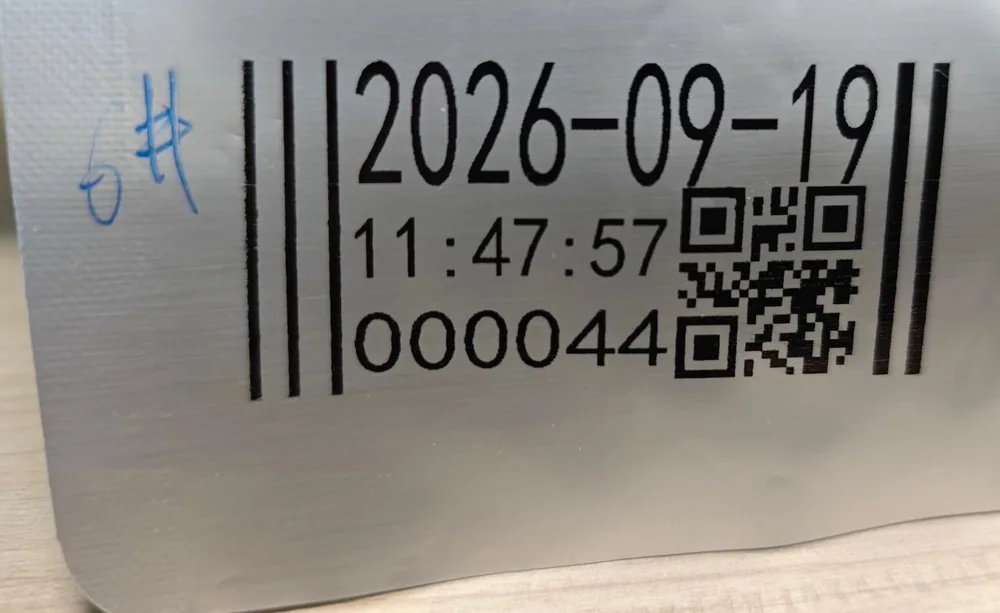
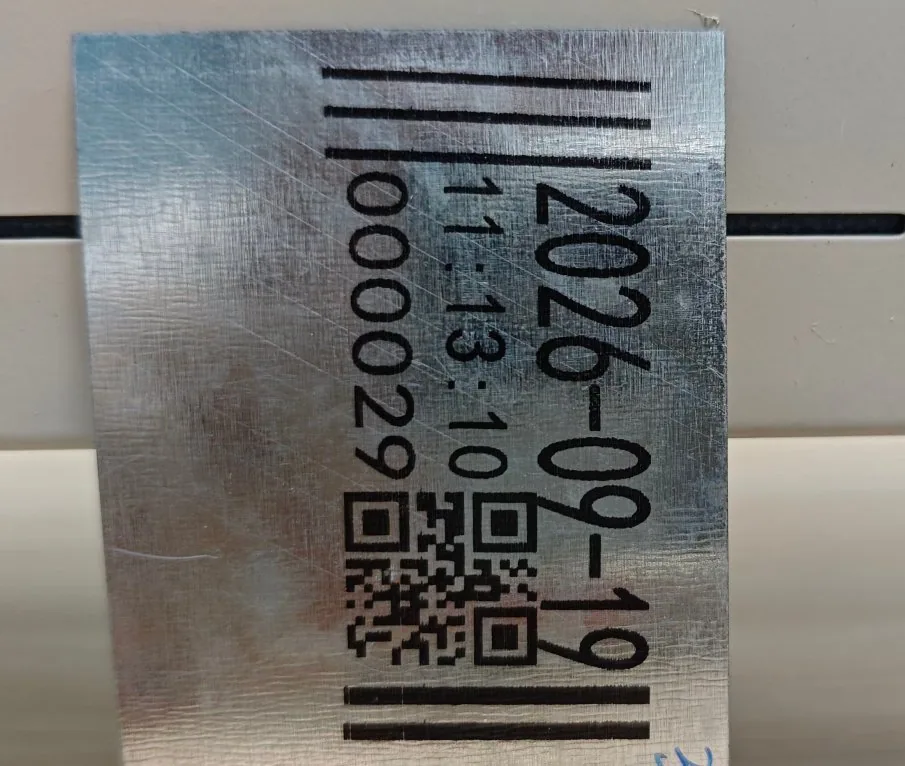
Cómo juzgar el secado. Una impresión de prueba sobre placa de aluminio — fecha, hora, número de serie, código de barras y código QR — es el caso de referencia para este cartucho. El código debería estar seco al tacto dentro de la banda habitual de 1–5 segundos, pero no se detenga ahí: el curado no es lo mismo que el tacto seco. Si el código se borra o se roza justo después de imprimir, puede irse aunque parezca fijado. Prevea el tiempo de curado en el diseño de la línea y haga la prueba de frote después de que el producto llegue al primer punto donde se manipula o se apila.
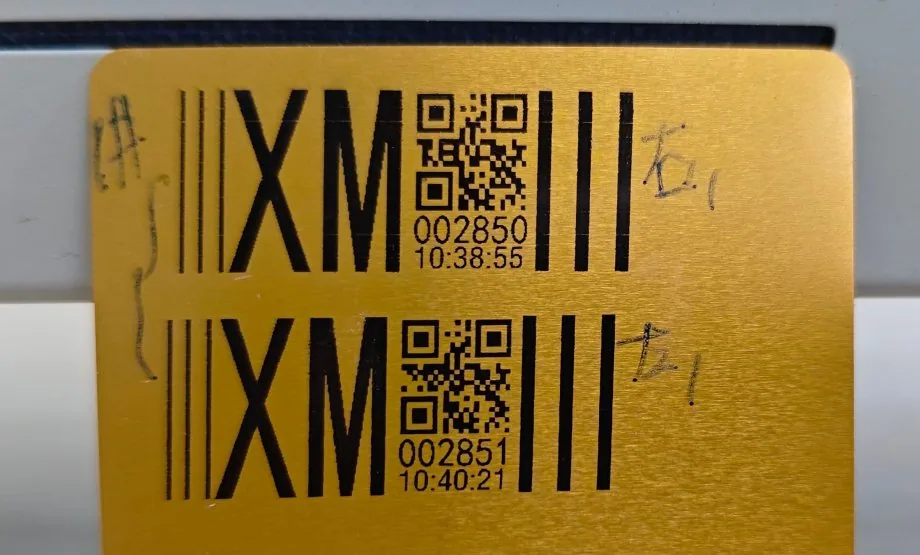
Si falla. Limpie la muestra y repita la prueba; si sigue fallando, revise el recubrimiento en lugar de la tinta. Una laca distinta de otro proveedor puede cambiar el resultado con el mismo cartucho, así que pruebe el lote real del proveedor, no una probeta metálica genérica.
Vidrio: botellas y frascos
El vidrio imprime bien, pero añade temperatura — y normalmente es la temperatura la que falla, no el vidrio.
Qué suele salir mal. Condensación sobre vidrio llenado en frío, y una adherencia que depende de un primer en lugar de la tinta sola. El vidrio tiene alta energía superficial pero es químicamente inerte, así que la tinta tiene poco agarre químico. Un código que se ve perfecto sobre una botella templada y seca puede fallar sobre la misma botella recién salida de la llenadora. La geometría lo agrava. En una botella curva la distancia de proyección varía a lo largo del código, así que un código alto en altura de impresión de 25.4 mm es más sensible a esa variación que una fecha de una sola línea en 12.7 mm.
Qué comprobar antes de una prueba. ¿Está la botella a temperatura ambiente en el punto de impresión, o todavía fría por el llenado o por la cámara frigorífica? ¿Hay recubrimiento, esmerilado o residuo de adhesivo de etiqueta en la zona de impresión? ¿Se refrigerará, congelará o limpiará con alcohol la botella después de codificar?
Cómo juzgar el secado. Imprima, deje secar y haga la prueba de frote — e incluya una comprobación en cámara frigorífica: imprima, refrigere en sus condiciones habituales y repita la prueba de frote. La condensación es el punto de fallo habitual en cadena de frío, no el frío en sí. Si el código debe soportar la manipulación después del almacenamiento en frío, pruebe esa condición en concreto; una prueba superada a temperatura ambiente no lo demuestra.
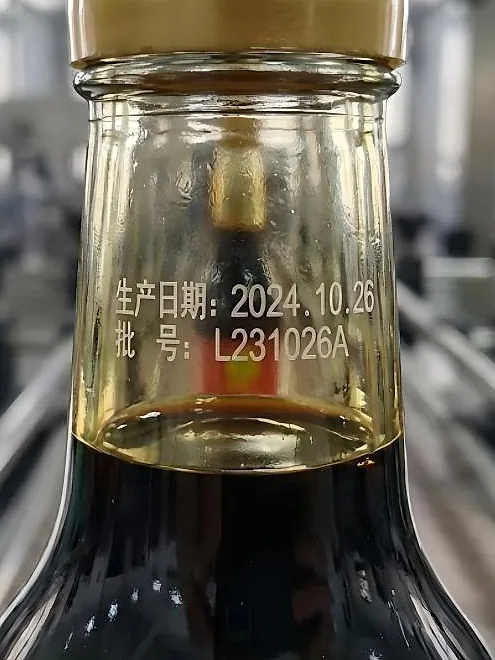
Si falla. Mueva el punto de impresión a después de que la botella alcance la temperatura ambiente, o a antes del llenado, si la línea lo permite. Si ninguna de las dos es posible, dígalo al pedir muestras — la combinación de primer y tinta es una cuestión de muestra, no de ficha técnica.
PET y plástico rígido: botellas, envases y tapones
El PET es el caso de uso central del TIJ solvente y normalmente fiable. Las excepciones son silenciosas: la botella parece idéntica, el cartucho es idéntico y el código falla igualmente.
Qué suele salir mal. Deslizantes, siliconas y recubrimientos antiestáticos en la superficie. Dos botellas aparentemente idénticas de proveedores distintos pueden imprimir distinto con el mismo cartucho, porque el tratamiento superficial difiere. El PET mide alrededor de 40–42 mN/m, ya por encima del umbral para una tinta solvente — pero una superficie tratada o recubierta no es el PET que hay debajo.
Qué comprobar antes de una prueba. ¿Quién suministró este lote y ha cambiado el tratamiento superficial? ¿Hay un aditivo de silicona o deslizante en la resina o en el proceso de desmoldeo? ¿La zona de impresión es plana o está en un hombro curvo donde varía la distancia de proyección? ¿El código es una fecha de una línea (12.7 mm es suficiente) o un bloque de varias líneas con código QR (25.4 mm lo imprime en una pasada en vez de ensamblarlo)?
Cómo juzgar el secado. El PET es el caso del artículo de fondo: una planta de bebidas o cosméticos que codifica fechas de producción en botellas PET, donde el cartucho base agua ya usado para los cartones exteriores se corre sobre la botella y el cartucho solvente deja un código adherido que puede manipularse poco después del punto de impresión. Reproduzca esa prueba en su propia botella: imprima, espere el primer punto de contacto de su línea y luego frote y raspe ligeramente. Si el producto se va a refrigerar, congelar o limpiar con alcohol, pruebe también esa condición — no suponga que una prueba superada a temperatura ambiente la cubre.
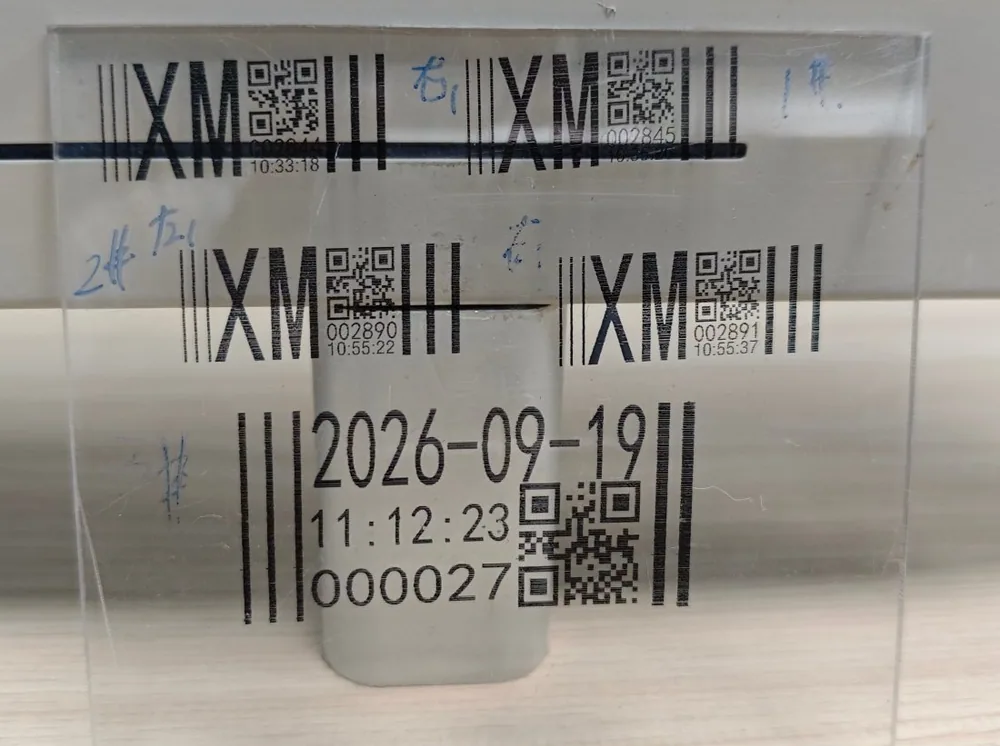
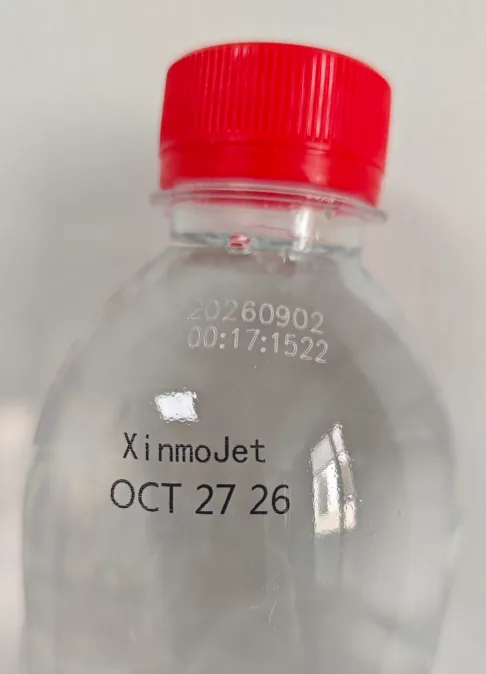
Si falla. Pregunte al proveedor de botellas por el tratamiento superficial actual antes de cambiar de cartucho. Un cambio de recubrimiento en el proveedor es una causa raíz frecuente, y sale más barato averiguarlo con él que probando cartuchos.
Film PE y PP: bolsas, film retráctil y etiquetas
El film PE y PP son las superficies habituales más difíciles de esta guía. Cuente con trabajar el resultado; una prueba superada sobre film vale más que una sobre metal, porque demuestra el proceso, no solo la tinta.
Qué suele salir mal. Baja energía superficial: el PP sin tratar ronda los 26–28 mN/m y el HDPE los 28–32 mN/m, ambos por debajo de la tensión superficial de la mayoría de las tintas de codificación, así que una tinta solvente puede verse perfecta en húmedo y luego descascarillarse con la uña. El tratamiento corona o llama eleva el HDPE a unos 38–42 mN/m y el PP a unos 40–44 mN/m — pero el tratamiento se degrada. Una botella o un film tratado que ha estado en un almacén puede caer de nuevo por debajo del umbral, así que una tinta que aguantaba en el laboratorio puede fallar sobre existencias almacenadas.
Qué comprobar antes de una prueba. ¿Cuál es el nivel dyne actual de estas existencias — pregunte a su transformador o mídalo; no dé por hecho el nivel del día en que se trató. ¿El film se mueve, flamea o se estira en el punto de impresión? ¿Se imprime el código antes o después del retractilado, y la contracción deforma o tensiona la zona impresa? En film oscuro, considere la variante de tinta blanca: la tinta negra es invisible sobre un cable negro o una pieza moldeada oscura, y el blanco existe justo para ese problema de contraste — es todo el tema de los cartuchos de tinta solvente blanca.
Cómo juzgar el secado. El presupuesto de secado importa más sobre film, porque el film es ligero, se mueve y a menudo se apila o se enrolla poco después de imprimir. Anote la distancia desde el cabezal hasta el primer contacto y la velocidad de línea, y pruebe a esa velocidad — no a una velocidad de prueba más lenta. Si el presupuesto es demasiado corto, mover el cabezal o añadir una cortina de aire suele ser la solución, no otro cartucho.
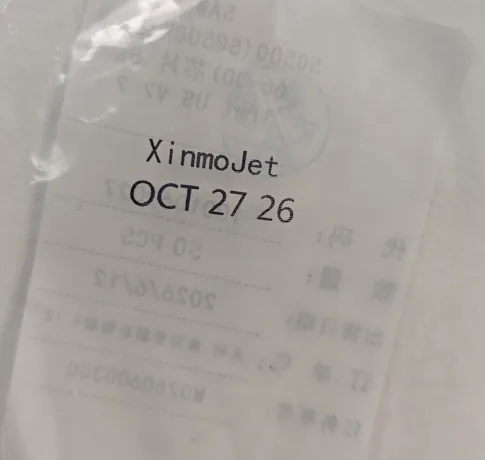
Si falla. No siga probando cartuchos contra una superficie sin tratar. La respuesta suele ser un pretratamiento — corona, llama o primer — o otra especificación de film. Confirme el nivel dyne sobre existencias representativas, no sobre una probeta recién tratada, y repita la prueba tras el tratamiento. Si el objetivo de durabilidad es lo bastante alto como para considerar un sistema UV, esa vía se compara aparte en TIJ UV sobre film PE y PP — otra familia de tintas, no una variante de esta.
Cartón estucado: cajas de venta brillantes
El cartón estucado está entre el mundo poroso y el no poroso, y el recubrimiento decide en cuál está usted.
Qué suele salir mal. Tratar una caja estucada como un cartón simple. Un recubrimiento mate puede todavía absorber tinta; una caja brillante con barniz UV se comporta como plástico. Si el recubrimiento es desconocido, la elección de tinta es una suposición — y para eso está esta prueba.
Qué comprobar antes de una prueba. ¿Cuál es el recubrimiento — mate, brillante, barniz UV, laminado? ¿La zona de impresión está en la cara estucada o en una solapa sin estucar? ¿Se manipulará, apilará o retractilará la caja poco después de codificar, y sufre abrasión en el transporte?
Cómo juzgar el secado. Pruebe ambos tipos de tinta sobre la caja real si el recubrimiento es desconocido, y compare la resistencia al frote después del secado — no solo el aspecto en húmedo. Un código solvente sobre una caja brillante y un código base agua sobre la misma caja pueden verse idénticos en húmedo y comportarse distinto tras la prueba de frote. Esa comparación es la prueba.
Si falla. Nombre el recubrimiento cuando pida muestras. «Cartón estucado» no es una especificación; el tipo de recubrimiento sí lo es. Un proveedor que lo pregunta antes de cotizar es buena señal.
Una aplicación real: una línea, tres sustratos, un método
Piense en una planta alimentaria que codifica tres cosas en una línea: una fecha sobre una tapa de hojalata, un número de lote sobre un frasco de vidrio y un código de lote sobre una bolsa PE. Tres sustratos, un tipo de cartucho, un método de prueba — y tres modos de fallo distintos si se salta la prueba.
La tapa falla primero por el aceite: el código se borra hasta que se limpia la muestra y entonces aguanta. El frasco falla por la temperatura: el código aguanta sobre un frasco templado y se levanta sobre uno llenado en frío, hasta que el punto de impresión pasa a después de que los frascos alcancen la temperatura ambiente. La bolsa PE falla por la energía superficial: el código se descascarilla hasta que el transformador confirma el nivel dyne actual y el film recibe tratamiento corona, tras lo cual el mismo cartucho aguanta.
Ninguno de los tres fallos es un defecto del cartucho, y ninguno se descubre con una ficha técnica. Cada uno se encuentra con el mismo método que en todas las secciones anteriores: imprimir sobre el producto real, a la velocidad real de la línea, con el contenido de código real; prueba de cinta, de borrado y de frote; comprobar la condición ambiental que el producto encuentra de verdad; leer el código con el equipo que usará al final de línea. Ese método es toda la guía, aplicado tres veces.
Este ejemplo es un escenario ilustrativo construido a partir de un patrón de fallo habitual, no un informe de resultados medidos. No promete que cada lata, frasco o bolsa imprima igual, y no pone cifras de tiempo de secado ni de adherencia para ningún producto concreto, porque dependen del material, de la variante de tinta y de las condiciones de línea. Muestra la ruta de decisión: identificar la superficie, comprobar qué hay sobre ella, demostrar el resultado en su propio producto antes de comprometerse en volumen.
Cuando el sustrato no es el problema
Si todos los sustratos fallan de la misma forma, deje de cambiar de sustrato y revise el cartucho y la línea: distancia y estabilidad del cabezal, tiempo de reposo entre impresiones y manipulación del cartucho. El solvente se evapora rápido, así que también puede secarse dentro de boquillas que quedan abiertas y sin uso. La página del producto lo sitúa en unos 10–15 minutos de reposo con solvente de secado rápido antes de que la placa de boquillas empiece a secarse — a confirmar por tinta —, así que las líneas que imprimen a ráfagas prevén una rutina de tapado o una purga corta al reiniciar. Mantenga la tapa protectora puesta siempre que un cartucho no esté en la impresora, guarde los cartuchos sellados en su embalaje original, lejos de la luz solar y del calor, y limpie la placa de boquillas solo como se indica, con un paño adecuado que no suelte pelusa. Una superficie de precisión con 300 orificios se daña más por un borrado brusco que por la mayoría de los fallos de impresión.
Y si un solo sustrato falla mientras los demás pasan, es información útil, no una prueba fallida: le dice dónde debe cambiar el proceso — el recubrimiento, el tratamiento, la temperatura, la manipulación — y no el cartucho. Envíe esos hallazgos al proveedor con la solicitud de muestra. Las seis preguntas del artículo de fondo — superficie, porosidad, altura de código, lectura, patrón de línea y qué debe soportar el código — son la vía más rápida a una muestra ajustada en lugar de una cotización genérica; cuando un código ya ha fallado en la línea y el pedido tiene que salir, un orden de diagnóstico para fallos de adherencia recorre el mismo trabajo paso a paso. El abastecimiento a nivel de fabricante se trata en la presentación del fabricante, y el suministro de marca propia en el programa OEM y ODM.
Preguntas frecuentes
¿Cuál es el sustrato más difícil para un cartucho TIJ de tinta solvente?
El film PE y PP, por su baja energía superficial. El PP sin tratar ronda los 26–28 mN/m y el HDPE los 28–32 mN/m — por debajo de lo que la mayoría de las tintas de codificación mojan de forma fiable. El tratamiento suele llevarlos al rango utilizable, pero el tratamiento se degrada en el almacén: pruebe existencias representativas, no una probeta recién tratada.
¿Por qué mi código se ve perfecto húmedo y luego se descascarilla?
Porque mojar y adherir son dos cosas distintas. Una tinta puede extenderse de forma uniforme en húmedo y no obstante no adherir al secar — la señal clásica es un código que parece perfecto y luego se descascarilla con la uña o se levanta con cinta. Compruebe primero la superficie (aceite, recubrimiento, nivel de tratamiento) y después haga una prueba de cinta en lugar de juzgar por la apariencia.
¿Funciona un cartucho TIJ de tinta solvente sobre vidrio sin primer?
A veces, y depende del vidrio, del primer y de las condiciones — el vidrio es químicamente inerte, así que la adherencia suele depender del primer y no solo de la tinta. Pruebe en su propia botella, incluida una comprobación tras cámara frigorífica si el producto se refrigera, y no tome una prueba superada a temperatura ambiente como prueba para una línea llenada en frío.
¿Cómo sé si el secado es lo bastante rápido para mi línea?
Mida la distancia desde el cabezal hasta lo primero que toca el código, y la velocidad de su línea — esas dos cifras son el presupuesto de secado. La banda típica es de 1–5 segundos en superficies no porosas, pero el criterio es si el código sobrevive al primer contacto, al apilado y a la manipulación en su línea, no si parece seco al aire.
¿Puedo usar el mismo cartucho para metal, vidrio y plástico?
A menudo sí — el XM-45S está especificado para HDPE, LDPE, PP, PET, PVC rígido, metal recubierto y film metalizado, además de vidrio —, pero «mismo cartucho» no significa «mismo resultado sin una prueba». Cada sustrato necesita su propia prueba de muestra, porque el modo de fallo es distinto en cada uno. La especificación completa está en la página de la gama de cartuchos de tinta solvente.
¿Qué debo enviar a un proveedor para obtener una muestra útil?
El material y su acabado, la velocidad de línea, el contenido y la altura del código, qué debe soportar el código y la distancia hasta el primer contacto tras la impresión. Con eso, un proveedor puede ajustar una tinta y una altura de impresión — 12.7 mm o 25.4 mm — en lugar de cotizar un cartucho genérico. Use la página de contacto para describir su superficie y las condiciones de su línea.
Resumen: la superficie decide, la prueba lo demuestra
El metal perdona menos una superficie sucia una vez que está limpia; el vidrio castiga el frío y la condensación; el PET castiga un tratamiento superficial cambiado; el film PE y PP castiga la baja energía superficial y un tratamiento que se degrada; el cartón estucado castiga a quien adivina el recubrimiento. El cartucho es el mismo en los cinco casos. Lo que cambia es la prueba — y la prueba es lo que convierte una especificación en un código que sigue siendo legible cuando su cliente abre la caja.
Elija en este orden: nombre el material y el acabado exactos, compruebe qué hay sobre la superficie, confirme el presupuesto de secado en su línea, imprima sobre su propio producto a su propia velocidad y juzgue con las pruebas de cinta, borrado y frote más una lectura. Eso es toda la guía, y es el mismo método que la guía de ajuste de sustratos expone en términos de ingeniería. Los precios y las cantidades actuales están en la página de precios.
Lecturas relacionadas
- 26 de octubre de 2026
Cartucho TIJ de tinta solvente: guía de superficies no porosas
Un cartucho TIJ de tinta solvente es un cartucho de inyección de 42 ml con tinta solvente de secado rápido, he…
- 13 de noviembre de 2026
Comprobar la compatibilidad de un cartucho TIJ antes de pedir
Casi todos los problemas de compatibilidad son problemas de información: el comprador envía una referencia, el…
- 5 de noviembre de 2026
Tinta solvente o base agua: qué decide cuál necesita
El agua y el solvente son dos vehículos, y el vehículo decide qué superficies moja una tinta, cuánto tarda en …
¿Quiere que lo confirmemos en su propio material?
Imprimimos sobre muestras de su sustrato real y se las enviamos. Indíquenos el material, la velocidad de línea y el contenido del código, y le diremos con franqueza si la causa está en la tinta, en la superficie o en la disposición de la línea.