
ملاحظات فنية
خرطوشة TIJ بحبر المذيبات: الالتصاق على المعدن والزجاج والبلاستيك
يفشل الالتصاق على المعدن والزجاج وPET وفيلم PE/PP لخمسة أسباب مختلفة، والخرطوشة نادرًا ما تكون المتغير. ما الذي يفسد على كل ركيزة، وما يجب التحقق منه قبل التجربة، وكيف تحكم على التجفيف في خطك أنت.
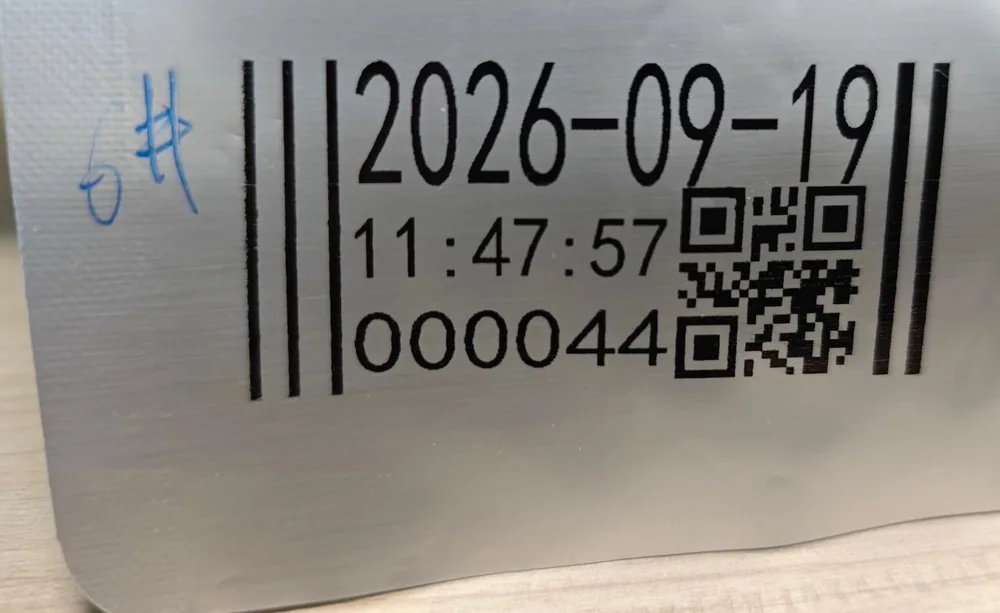
تطبع خرطوشة TIJ بحبر المذيبات جيدًا على المعدن والزجاج والبلاستيك — وتفشل على المواد الثلاث نفسها تمامًا، لأسباب مختلفة. الخرطوشة عادة ليست المتغير. السطح هو المتغير.
هذه أول نقطة يجب حسمها قبل الطلب. خرطوشة TIJ بحبر المذيبات (TIJ، نفث حبري حراري) هي خرطوشة بسعة 42 مل بتنسيق HP45 بحبر مذيبات سريع الجفاف، مصممة للأسطح غير المسامية حيث يتكوّر الحبر المائي ويُمسح. تطبع XM-45S بدقة أصلية 300 dpi، وحتى 600 dpi حسب وضع الطباعة، بارتفاعي طباعة 12.7 ملم و25.4 ملم. تجف عادة في 1–5 ثوانٍ على الأسطح غير المسامية — لكن كلمة «عادة» تحمل عبئًا كبيرًا في هذه الجملة. على علبة ألمنيوم نظيفة قد يكون الرمز جافًا قبل الأسطوانة التالية؛ وعلى قارورة زجاج باردة، أو قارورة PET معالجة بالسيليكون، أو كيس PE غير معالج، قد تبوظ الخرطوشة نفسها أو تتقشر أو ترفض البلل تمامًا.
الجواب المختصر: الخرطوشة واحدة في الحالات الخمس؛ ما يختلف هو السطح، والدليل الوحيد المعتبر هو طباعة على منتجك أنت بسرعة خطك أنت. يقدم هذا الدليل، لكل ركيزة من الركائز الخمس الشائعة، ما يفسد عادة، وما يجب التحقق منه قبل التجربة، وكيف تعرف أن التجفيف كافٍ، وما تفعله حين تفشل الطباعة.
هذا الدليل رفيق عملي للنظرية. إن كنت تبحث عن أرقام طاقة السطح وعتبات المعالجة المسبقة ومعايير الاختبار، فاقرأ أولًا دليل مطابقة الركائز — فهو يضع قيم داين ومعالجة الكورونا واللهب ومراجع ASTM. وهذا المقال يتولى المهمة الأخرى: لكل ركيزة من الركائز الخمس الشائعة، ما يفسد عادة، وما يجب التحقق منه قبل التجربة، وكيف تعرف أن التجفيف كافٍ، وما تفعله حين تفشل الطباعة. كل قسم ينتهي إلى النقطة نفسها: اطبع على منتجك أنت، بسرعة خطك أنت، واحكم على النتيجة هناك. وللصورة الكاملة — ما هي خرطوشة المذيبات ومتى تختارها على الحبر المائي أو حبر UV — راجع المقال الأساسي ما هي خرطوشة TIJ بحبر المذيبات؟.
قبل أي ركيزة: ثلاث تحققات تنطبق على الخمس
أكثر حالات فشل الالتصاق تُشخَّص أسرع بالتحقق من هذه الأمور الثلاثة أولًا، قبل إلقاء اللوم على الحبر أو الخرطوشة.
1. هل السطح نظيف وجاف وفي حرارة الغرفة؟ الغبار وزيت التشكيل وبقايا مواد الطلاق وآثار الأصابع والتكاثف كلها تقع بين الحبر والسطح. يتحمل الحبر المذيب تلوثًا أكثر من الحبر المائي، لكنه لا يرتبط عبر الشحم. القارورة المعبأة باردة في صالة دافئة يتكوّن عليها تكاثف؛ والحبر المطبوع على ماء لا يرتبط. رمّز الزجاج قبل التعبئة، أو بعد وصوله إلى حرارة الغرفة، أو حيث يبقى السطح جافًا.
2. هل رأس الطباعة قريب وثابت؟ مسافة القذف المثلى 1–2 ملم، وقابلة للاستخدام حتى 5 ملم مع فقدان دقة التموضع. السير المتذبذب أو كتف القارورة المنحني أو الكيس المرفرف قد يخرج السطح من النطاق فيصبح الرمز ضبابيًا. أصلح المناولة قبل تغيير الحبر.
3. أين يُلمس الرمز أول مرة؟ زمن التجفيف لا يهم إلا بالنسبة لما يحدث بعد رأس الطباعة: أول أسطوانة، أول مرصّة، أول تلامس بين سطحين مطبوعين. قس تلك المسافة وسرعة خطك — هذان الرقمان يحددان ميزانية الجفاف. وحيث تكون الميزانية أقصر من اللازم، فالخيارات هي نقل رأس الطباعة أو إضافة سكين هواء أو مجفف أو تقليل حمل الحبر أو تغيير نظام الحبر. تغيير الخرطوشة وحدها نادرًا ما يصلح مشكلة تجفيف سببها تصميم الخط.
كيف تحكم على كل تجربة بالطريقة نفسها
احكم على كل تجربة بالطريقة نفسها وبهذا الترتيب: اختبار الشريط (ضع شريطًا لاصقًا، اضغط بقوة، انزعه بزاوية 90 درجة، وانظر مقدار الحبر الذي يرتفع)، اختبار المسح (إيثانول أو IPA كما في عملية التنظيف لديك، يمسح بضغط ثابت)، اختبار الفرك (عُدّ الفركات المزدوجة حتى النفاذ بدل تسجيل نجاح أو فشل)، ثم فحص بيئي (تخزين بارد، تكاثف، تلامس مع الكحول — ما يواجهه منتجك فعلًا) واختبار قراءة بالمعدات التي ستستخدمها في نهاية الخط. اطبع العينة بسرعة خطك وبمحتوى الرمز الحقيقي. العينة المطبوعة في مختبر ليست دليلًا على منتجك.
النجاح على عينة مسطحة هو أضعف دليل في العملية كلها: يقول لك إن الحبر يستطيع الارتباط بشيء، لا إنه يرتبط بقطعتك في ظروفك. عُدّ الفركات بدل وضع علامة في خانة، لأن «نجح» يخفي الفرق بين رمز صمد أمام أربع فركات مزدوجة وآخر صمد أمام أربعين — والأول هو الذي يفشل في النقل.
الركائز الخمس في لمحة
| الركيزة | الفشل المعتاد | افحص أولًا | تنبيه التجفيف |
|---|---|---|---|
| المعدن (ألمنيوم، صلب مطلي بالقصدير، صلب مطلي) | تُمسح الطباعة بزيت التشكيل أو الورنيش | الزيت، نوع الطلاء، الورنيش | متسامح عادة بعد التنظيف؛ التصلب لا مجرد الجفاف السطحي |
| الزجاج | تكاثف تحت الحبر؛ التصاق معتمد على البرايمر | الحرارة، التكاثف، البرايمر | رمّز قبل التعبئة أو في حرارة الغرفة |
| PET والبلاستيك الصلب | عوامل انزلاق وسيليكون وطلاءات مضادة للكهرباء الساكنة | معالجة السطح، دفعة المورد | سريع، لكن افحص مقاومة الفرك بعد التصلب |
| فيلم PE و PP | طاقة سطح منخفضة؛ الحبر يتكوّر ويتقشر | قيمة داين، معالجة الكورونا، حركة الفيلم | الفيلم المرفرف يخرج السطح من النطاق |
| الكرتون المطلي | الطلاء يتصرف كالبلاستيك لا كورق | نوع الطلاء (مطفي أو لامع UV) | اختبر نوعي الحبر إن كان الطلاء مجهولًا |
كل صف أدناه هو الالتصاق حسب الركيزة موضحًا في الأجزاء الأربعة نفسها: ما يفسد عادة، وما يجب التحقق منه قبل التجربة، وكيف يُحكم على التجفيف، وما يُفعل عند الفشل.
المعدن: الألمنيوم والصلب المطلي بالقصدير والصلب المطلي
المعدن عادة أكثر الخمس تسامحًا — ولهذا يستحق الفشل عليه تحقيقًا لا قبولًا.
ما يفسد عادة. زيوت التشكيل على العلب والأغطية وأغشية اللصق؛ وطلاء أو ورنيش يصبح هو السطح الذي تطبع عليه فعلًا. المعدن المطلي بالورنيش يتصرف كالورنيش لا كالمعدن. إن مُسحت الطباعة، نظّف عينة واطبع مرة أخرى قبل إلقاء اللوم على الحبر — فالبقايا سبب أكثر شيوعًا.
افحص قبل التجربة. ما الطلاء، إن وُجد — معدن عارٍ، ورنيش، طلاء شفاف، طبقة أنودة؟ هل جرى التعامل مع القطعة أو تزييتها أو تخزينها بشكل يترك غشاءً؟ هل السطح مستوٍ ومستقر عند نقطة الطباعة، أم منحنٍ بما يكفي لتتغير مسافة القذف على طول الرمز؟
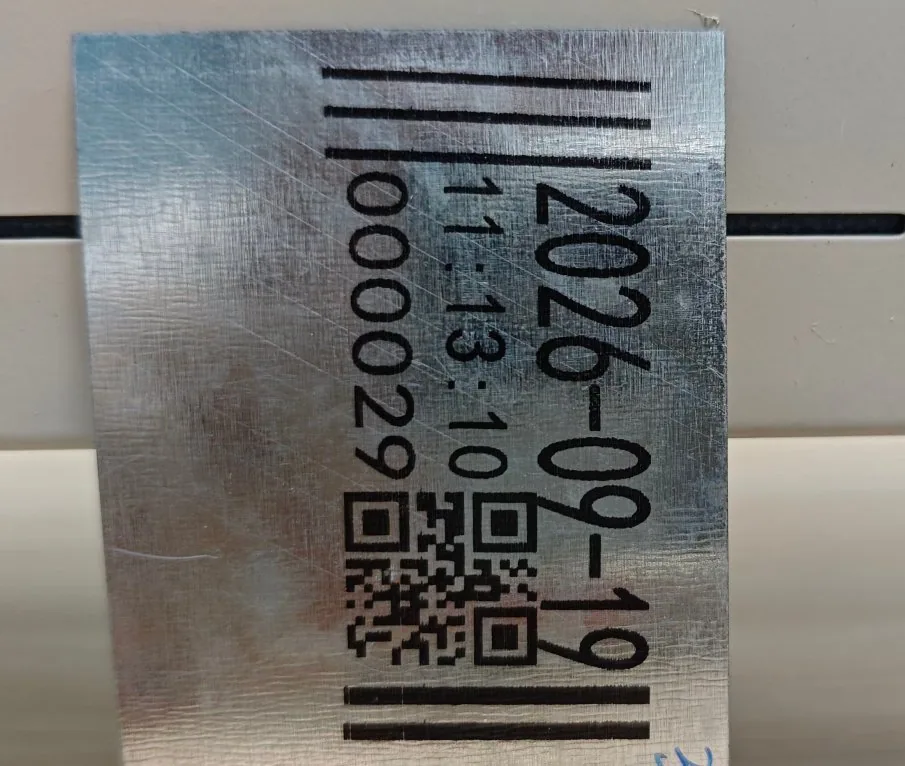
كيف يُحكم على التجفيف. طباعة اختبارية على صفيحة ألمنيوم — تاريخ ووقت ورقم تسلسلي وباركود ورمز QR — هي الحالة المرجعية لهذه الخرطوشة. يجب أن يكون الرمز جافًا للمناولة داخل النطاق المعتاد 1–5 ثوانٍ، لكن لا تتوقف هناك: التصلب ليس هو الجفاف السطحي. إذا مُسح الرمز أو فُرك فور الطباعة فقد يزول وهو يبدو مثبتًا. احسب زمن التصلب في تصميم الخط، ونفّذ اختبار الفرك بعد أن يصل المنتج إلى أول نقطة يُتناول أو يُرصّ فيها.
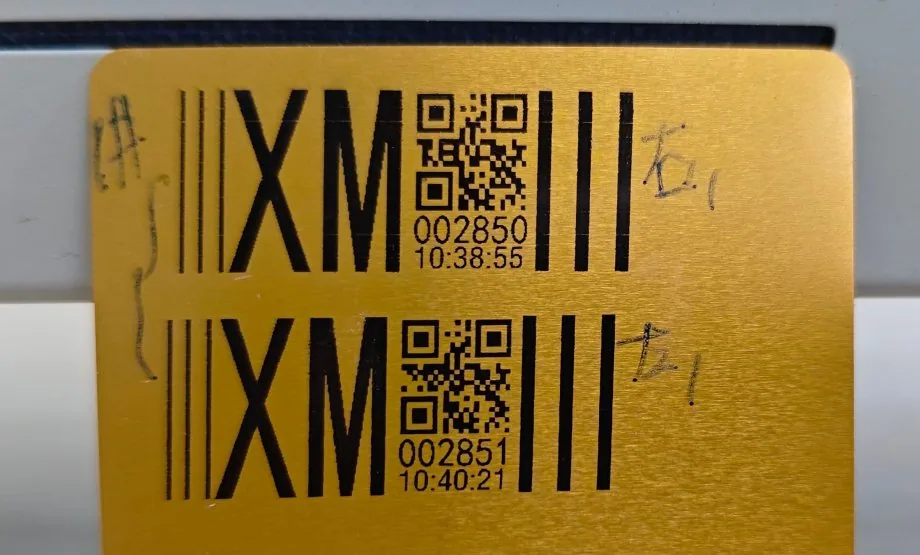
إذا فشل. نظّف العينة وأعد الاختبار؛ وإن استمر الفشل فافحص الطلاء لا الحبر. ورنيش مختلف من مورد مختلف قد يغيّر النتيجة بالخرطوشة نفسها، فاختبر دفعة المورد الفعلية لا عينة معدنية عامة.
الزجاج: القوارير والبرطمانات
يطبع الزجاج جيدًا، لكنه يضيف حرارة — والحرارة عادة هي الفشل لا الزجاج.
ما يفسد عادة. التكاثف على الزجاج المعبأ باردًا، والتلاصق الذي يعتمد على برايمر لا على الحبر وحده. للزجاج طاقة سطح عالية لكنه خامل كيميائيًا، فليس للحبر ما يتشبث به كيميائيًا. رمز يبدو مثاليًا على قارورة دافئة جافة قد يفشل على القارورة نفسها خارجة من المعبئ. والهندسة تضاعف ذلك: على قارورة منحنية تتغير مسافة القذف على طول الرمز، فرقم طويل بارتفاع طباعة 25.4 ملم أكثر حساسية لهذا التغير من تاريخ بسطر واحد على 12.7 ملم.
افحص قبل التجربة. هل القارورة في حرارة الغرفة عند نقطة الطباعة، أم ما زالت باردة من التعبئة أو التخزين البارد؟ هل هناك طلاء أو تصنيف أو بقايا لاصق ملصق في منطقة الطباعة؟ هل ستُبرَّد القارورة أو تُجمَّد أو تُمسح بالكحول بعد الترميز؟
كيف يُحكم على التجفيف. اطبع، اتركه يجف، ثم نفّذ اختبار الفرك — وأضف فحصًا في التخزين البارد: اطبع، برّد في ظروفك المعتادة، ثم أعد اختبار الفرك. التكاثف هو نقطة الفشل المعتادة في سلسلة التبريد، لا البرد نفسه. إن وجب أن يصمد الرمز للمناولة بعد التخزين البارد، فاختبر ذلك الشرط تحديدًا؛ فالنجاح في حرارة الغرفة لا يثبته.
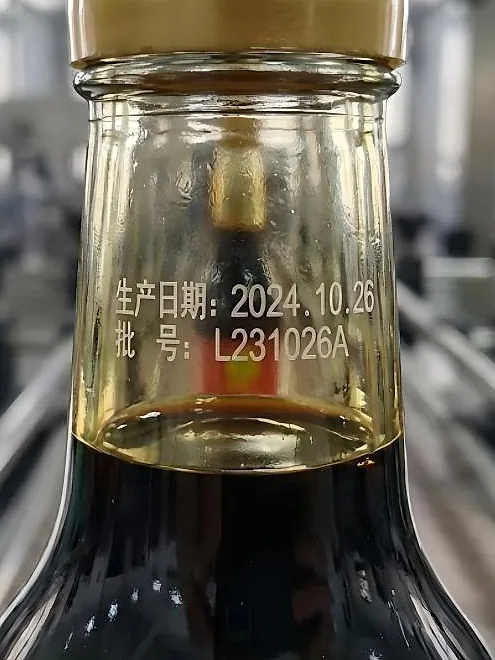
إذا فشل. انقل نقطة الطباعة إلى ما بعد وصول القارورة إلى حرارة الغرفة، أو إلى ما قبل التعبئة إن سمح الخط. وإن لم يكن أي منهما ممكنًا، فقل ذلك عند طلب العينات — فتركيبة البرايمر والحبر مسألة عينة لا مسألة ورقة بيانات.
PET والبلاستيك الصلب: القوارير والعبوات والأغطية
PET هو حالة الاستخدام الأساسية لـ TIJ المذيب، وموثوق عادة. والاستثناءات هادئة: القارورة تبدو متطابقة، والخرطوشة متطابقة، والرمز يفشل رغم ذلك.
ما يفسد عادة. عوامل الانزلاق والسيليكون والطلاءات المضادة للكهرباء الساكنة على السطح. قارورتان متطابقتان ظاهريًا من موردين مختلفين قد تطبعان بشكل مختلف بالخرطوشة نفسها، لأن معالجة السطح تختلف. يقيس PET نحو 40–42 mN/m، وهو أعلى من عتبة الحبر المذيب بالفعل — لكن السطح المعالج أو المطلي ليس هو PET الذي تحته.
افحص قبل التجربة. من ورّد هذه الدفعة، وهل تغيرت معالجة السطح؟ هل هناك سيليكون أو مضاف انزلاق في الراتنج أو في عملية الطلاق من القالب؟ هل منطقة الطباعة مستوية أم على كتف منحنٍ تتغير عنده مسافة القذف؟ هل الرمز تاريخ بسطر واحد (12.7 ملم تكفي) أم كتلة متعددة الأسطر مع رمز QR (25.4 ملم تطبعها في تمريرة واحدة بدل تجميعها)؟
كيف يُحكم على التجفيف. PET هو الحالة في المقال الأساسي: مصنع مشروبات أو مستحضرات تجميل يرمز تواريخ الإنتاج على قوارير PET، حيث تلطخ الخرطوشة المائية المستخدمة أصلًا للكراتين الخارجية على القارورة، وتترك خرطوشة المذيبات رمزًا مرتبطًا يمكن تناوله بعد فترة قصيرة من نقطة الطباعة. أعد إنتاج ذلك الاختبار على قارورتك: اطبع، انتظر أول نقطة تلامس في خطك، ثم افرك واخدش بخفة. وإن كان المنتج سيُبرَّد أو يُجمَّد أو يُمسح بالكحول، فاختبر ذلك الشرط أيضًا — لا تفترض أن نجاحًا في حرارة الغرفة يغطيه.
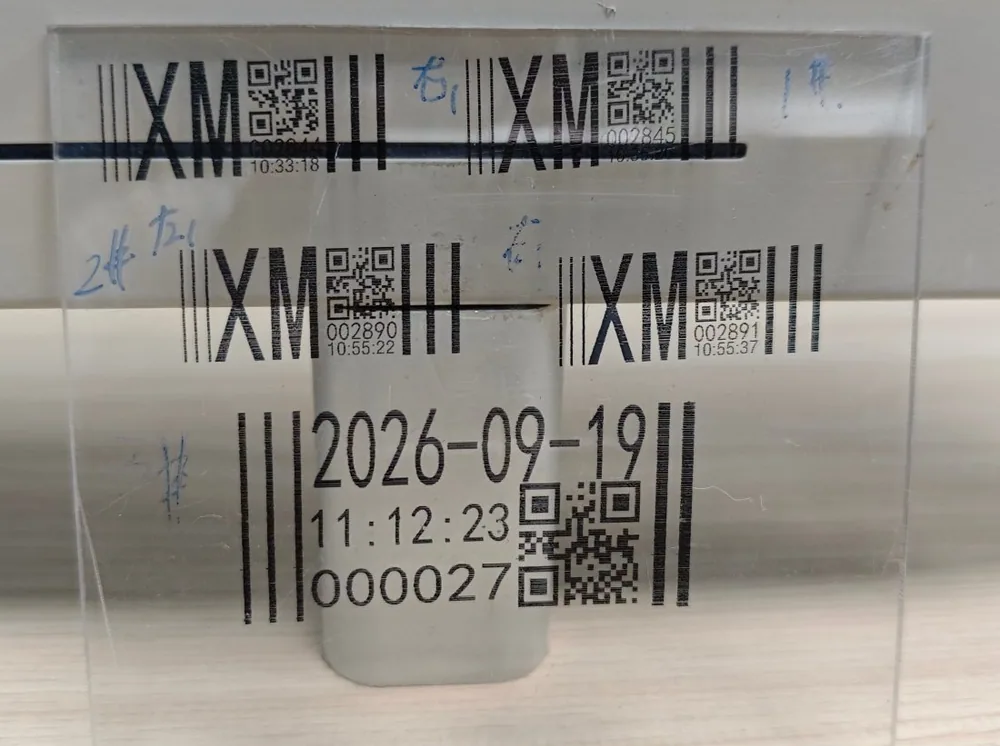
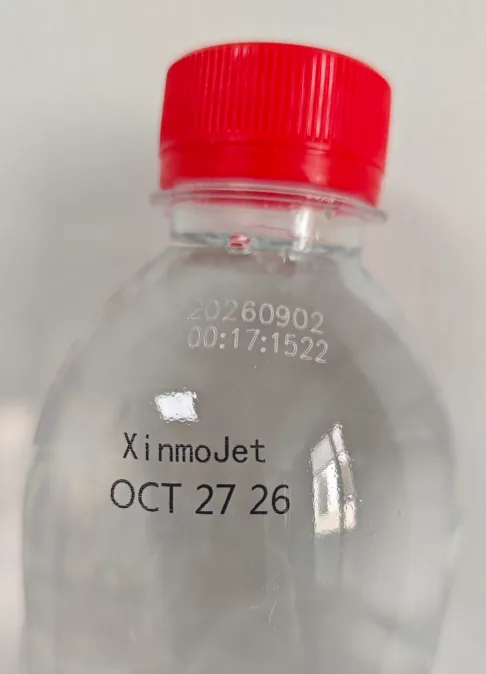
إذا فشل. اسأل مورد القوارير عن معالجة السطح الحالية قبل تغيير الخراطيش. تغيّر الطلاء عند المورد سبب جذري شائع، ومعرفته منه أرخص من اختبار الخراطيش.
فيلم PE و PP: الأكياس وفيلم الانكماش والملصقات
فيلم PE وPP هما أصعب الأسطح الشائعة في هذا الدليل. توقّع العمل للحصول على النتيجة؛ فنجاح على الفيلم أثمن من نجاح على المعدن، لأنه يثبت العملية لا الحبر فقط.
ما يفسد عادة. طاقة سطح منخفضة: يقيس PP غير المعالج نحو 26–28 mN/m وHDPE نحو 28–32 mN/m، وكلاهما أقل من التوتر السطحي لمعظم أحبار الترميز، فقد يبدو الحبر المذيب مثاليًا وهو مبلل ثم يتقشر تحت الظفر. ترفع معالجة الكورونا أو اللهب HDPE إلى نحو 38–42 mN/m وPP إلى نحو 40–44 mN/m — لكن المعالجة تتلاشى. القارورة أو الفيلم المعالج الذي بقي في مستودع قد يهبط تحت العتبة، فحبر صمد في المختبر قد يفشل على مخزون مخزَّن.
افحص قبل التجربة. ما قيمة داين الحالية لهذا المخزون — اسأل محوّلك أو قسها؛ لا تفترض القيمة من يوم المعالجة. هل الفيلم يتحرك أو يرفرف أو يتمدد عند نقطة الطباعة؟ هل يُطبع الرمز قبل الانكماش أم بعده، وهل يشوّه الانكماش المنطقة المطبوعة أو يجهدها؟ على الفيلم الداكن، فكّر في نوع الحبر الأبيض: الحبر الأسود غير مرئي على كابل أسود أو قطعة مصبوبة داكنة، والأبيض موجود لهذه المشكلة في التباين بالضبط — وهو موضوع خراطيش الحبر المذيب الأبيض بالكامل.
كيف يُحكم على التجفيف. ميزانية الجفاف تهم أكثر على الفيلم، لأن الفيلم خفيف ويتحرك وكثيرًا ما يُرصّ أو يُلفّ بعد الطباعة بقليل. سجّل المسافة من رأس الطباعة إلى أول تلامس وسرعة الخط، واختبر عند تلك السرعة — لا عند سرعة اختبار أبطأ. وإن كانت الميزانية أقصر من اللازم، فنقل رأس الطباعة أو إضافة سكين هواء هو الحل عادة، لا خرطوشة أخرى.
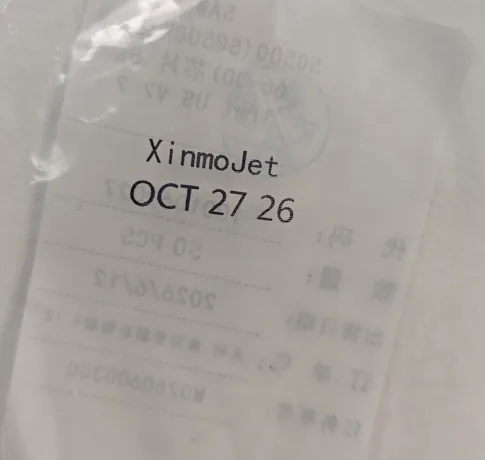
إذا فشل. لا تواصل اختبار الخراطيش على سطح غير معالج. الجواب عادة معالجة مسبقة — كورونا أو لهب أو برايمر — أو مواصفة فيلم مختلفة. أكّد قيمة داين على مخزون ممثل، لا على عينة معالجة حديثًا، وأعد الاختبار بعد المعالجة. وإن كان هدف المتانة عاليًا بما يضع نظام UV على الطاولة، فذلك المسار يُقارن على حدة في TIJ بحبر UV على فيلم PE و PP — عائلة حبر مختلفة، لا نوعًا من هذا.
الكرتون المطلي: علب البيع اللامعة
الكرتون المطلي يقع بين العالم المسامي وغير المسامي، والطلاء يقرر في أيّهما أنت.
ما يفسد عادة. معاملة علبة مطلية ككرتون عادي. الطلاء المطفي قد يمتص الحبر بعد؛ والعلبة اللامعة بورنيش UV تتصرف كالبلاستيك. وإن كان الطلاء مجهولًا، فاختيار الحبر تخمين — وهذا بالضبط ما تجربة الاختبار له.
افحص قبل التجربة. ما الطلاء — مطفي أو لامع أو ورنيش UV أو تلبيس؟ هل منطقة الطباعة على الوجه المطلي أم على سديلة غير مطلية؟ هل ستُتناول العلبة أو تُرصّ أو تُغلَّف بالانكماش بعد الترميز بقليل، وهل تواجه تآكلًا في النقل؟
كيف يُحكم على التجفيف. اختبر نوعي الحبر على العلبة الحقيقية إن كان الطلاء مجهولًا، وقارن مقاومة الفرك بعد الجفاف — لا المظهر المبلل فقط. رمز مذيب على علبة لامعة ورمز مائي على العلبة نفسها قد يبدوان متطابقين وهما مبللان ويختلف سلوكهما بعد اختبار الفرك. ذلك المقارنة هو الاختبار.
إذا فشل. سمِّ الطلاء عند طلب العينات. «كرتون مطلي» ليست مواصفة؛ نوع الطلاء هو المواصفة. والمورد الذي يسأل عنه قبل التسعير علامة جيدة.
تطبيق حقيقي: خط واحد، ثلاث ركائز، طريقة واحدة
تخيّل مصنع أغذية يرمز ثلاثة أشياء على خط واحد: تاريخًا على غطاء علبة صلب مطلي بالقصدير، ورقم دفعة على برطمان زجاج، ورمز دفعة على كيس PE. ثلاث ركائز، ونوع خرطوشة واحد، وطريقة اختبار واحدة — وثلاثة أنماط فشل مختلفة إن أُغفلت التجربة.
يفشل الغطاء أولًا على الزيت: يُمسح الرمز حتى تُنظّف العينة ثم يصمد. ويفشل البرطمان على الحرارة: يصمد الرمز على برطمان دافئ ويرتفع على آخر معبأ باردًا، حتى تنتقل نقطة الطباعة إلى ما بعد وصول البرطمانات إلى حرارة الغرفة. ويفشل كيس PE على طاقة السطح: يتقشر الرمز حتى يؤكد المحوّل قيمة داين الحالية ويُعالج الفيلم بالكورونا، وبعدها تصمد الخرطوشة نفسها.
لا شيء من أنماط الفشل الثلاثة عيب في الخرطوشة، ولا واحد منها تكتشفه ورقة بيانات. كل واحد منها يُكتشف بالطريقة نفسها المستخدمة في كل الأقسام أعلاه: اطبع على المنتج الفعلي، بالسرعة الفعلية للخط، بمحتوى الترميز الفعلي؛ اختبار الشريط والمسح والفرك؛ افحص الشرط البيئي الذي يواجهه المنتج فعلًا؛ اقرأ الرمز بالمعدات التي ستستخدمها في نهاية الخط. تلك الطريقة هي الدليل كله، مطبقًا ثلاث مرات.
هذا المثال سيناريو توضيحي مبني على نمط فشل شائع، لا تقرير عن نتائج مقاسة. وهو لا يعد بأن كل علبة أو برطمان أو كيس سيُطبع بالشكل نفسه، ولا يضع رقمًا لزمن التجفيف أو الالتصاق لأي منتج بعينه، لأنها تعتمد على المادة ونوع الحبر وظروف الخط. إنه يُظهر مسار القرار: حدد السطح، وافحص ما عليه، وأثبت النتيجة على منتجك قبل الالتزام بحجم.
عندما لا تكون الركيزة هي المشكلة
إن فشلت كل الركائز بالطريقة نفسها، فتوقف عن تغيير الركائز وافحص الخرطوشة والخط بدلًا من ذلك: مسافة رأس الطباعة وثباته، وزمن التوقف بين الطباعات، ومناولة الخرطوشة. يتبخر المذيب سريعًا، فقد يجف أيضًا داخل فوهات تبقى مفتوحة ومعطلة. تذكر صفحة المنتج نحو 10–15 دقيقة من التوقف على مذيب سريع الجفاف قبل أن تبدأ لوحة الفوهات بالجفاف — يُؤكَّد لكل حبر — لذا تخطط الخطوط التي تطبع على دفعات روتين تغطية أو تنفيسًا قصيرًا عند الاستئناف. أبقِ الغطاء الواقي موضوعًا كلما كانت الخرطوشة خارج الطابعة، وخزّن الخراطيش المغلقة في عبوتها الأصلية بعيدًا عن ضوء الشمس والحرارة، وامسح لوحة الفوهات كما هو موضح فقط، بقطعة مناسبة لا تترك وبرًا. السطح الدقيق ذو 300 فتحة يتضرر بالمسح الخشن أكثر من معظم أعطال الطباعة.
وإن فشلت ركيزة واحدة بينما نجحت الأخريات، فذلك معلومة مفيدة لا تجربة فاشلة: تقول لك أين يجب أن تتغير العملية — الطلاء أو المعالجة أو الحرارة أو المناولة — لا الخرطوشة. أرسل تلك النتائج إلى المورد مع طلب العينة. الأسئلة الستة في المقال الأساسي — السطح والمسامية وارتفاع الرمز والقراءة ونمط الخط وما يجب أن يصمده الرمز — أسرع طريق إلى عينة مطابقة بدل عرض سعر عام؛ وحين يكون الرمز قد فشل على الخط بالفعل ويجب أن يمضي الطلب، فإن ترتيب تشخيص لفشل الالتصاق يتناول العمل نفسه خطوة بخطوة. ويُعالج التوريد على مستوى المصنع في لمحة عن المصنع، والتوريد بعلامة خاصة في برنامج OEM و ODM.
أسئلة متكررة
ما أصعب ركيزة على خرطوشة TIJ بحبر المذيبات؟
فيلم PE وPP، بسبب طاقة السطح المنخفضة. يقيس PP غير المعالج نحو 26–28 mN/m وHDPE نحو 28–32 mN/m، وهو أقل مما تبلله معظم أحبار الترميز بموثوقية. ترفعها المعالجة عادة إلى النطاق القابل للعمل، لكن المعالجة تتلاشى في التخزين، فاختبر مخزونًا ممثلًا لا عينة معالجة حديثًا.
لماذا يبدو الرمز سليمًا وهو مبلل ثم يتقشر؟
لأن البلل والالتصاق أمران مختلفان. يمكن للحبر أن ينتشر بانتظام وهو مبلل ثم يفشل في الالتصاق أثناء الجفاف — والعلامة الكلاسيكية رمز يبدو مثاليًا ثم يتقشر تحت الظفر أو يرتفع مع الشريط. افحص السطح أولًا (الزيت، الطلاء، مستوى المعالجة) ثم نفّذ اختبار الشريط بدلًا من الحكم بالمظهر.
هل تعمل خرطوشة TIJ بحبر المذيبات على الزجاج دون برايمر؟
أحيانًا، ويعتمد على الزجاج والبرايمر والظروف — فالزجاج خامل كيميائيًا، لذا يعتمد الالتصاق غالبًا على البرايمر لا على الحبر وحده. اختبر على قارورتك أنت، بما في ذلك فحص بعد التخزين البارد إن كان المنتج مبردًا، ولا تعتبر نجاحًا في حرارة الغرفة دليلًا على خط يُعبأ باردًا.
كيف أعرف أن التجفيف سريع بما يكفي لخطي؟
قس المسافة من رأس الطباعة إلى أول شيء يلمس الرمز، وسرعة خطك — هذان الرقمان هما ميزانية الجفاف. النطاق المعتاد 1–5 ثوانٍ على الأسطح غير المسامية، لكن المعيار هو هل يصمد الرمز عند أول تلامس وعند الرص والتعامل في خطك، لا هل يبدو جافًا في الهواء.
هل يمكنني استخدام الخرطوشة نفسها للمعدن والزجاج والبلاستيك؟
غالبًا نعم — فـ XM-45S محدد لـ HDPE وLDPE وPP وPET وPVC الصلب والمعدن المطلي والفيلم المعدني والزجاج — لكن «الخرطوشة نفسها» لا تعني «النتيجة نفسها دون تجربة». تحتاج كل ركيزة اختبار عينتها الخاص، لأن نمط الفشل مختلف على كل واحدة. المواصفات الكاملة على صفحة مجموعة خراطيش الحبر المذيب.
ماذا أرسل إلى المورد للحصول على عينة مفيدة؟
المادة والتشطيب، وسرعة الخط، ومحتوى الرمز وارتفاعه، وما يجب أن يصمده الرمز، والمسافة إلى أول تلامس بعد الطباعة. بهذه يستطيع المورد مطابقة حبر وارتفاع طباعة — 12.7 ملم أو 25.4 ملم — بدل تسعير خرطوشة عامة. استخدم صفحة الاتصال لوصف سطحك وظروف خطك.
الخلاصة: السطح يقرر والتجربة تثبت
المعدن أقل الخمس تسامحًا مع سطح متسخ بعد أن يُنظَّف؛ والزجاج يعاقب البرد والتكاثف؛ وPET يعاقب معالجة السطح المتغيرة؛ وفيلم PE وPP يعاقبان طاقة السطح المنخفضة والمعالجة المتلاشية؛ والكرتون المطلي يعاقب كل من يخمّن الطلاء. الخرطوشة واحدة في الحالات الخمس. التجربة هي ما يختلف — والتجربة هي ما يحوّل مواصفة إلى رمز يبقى مقروءًا حين يفتح عميلك العلبة.
اختر بهذا الترتيب: سمِّ المادة والتشطيب بدقة، وافحص ما على السطح، وأكّد ميزانية الجفاف على خطك، واطبع على منتجك أنت بسرعتك أنت، واحكم باختبار الشريط والمسح والفرك مع قراءة. ذلك هو الدليل كله، وهي الطريقة نفسها التي يضعها دليل مطابقة الركائز بمصطلحات هندسية. الأسعار والكميات الحالية على صفحة الأسعار.
قراءات ذات صلة
- 26 أكتوبر 2026
ما هي خرطوشة TIJ بحبر المذيبات؟ دليل الأسطح غير المسامية
خرطوشة TIJ بحبر المذيبات هي خرطوشة نفث حبري بسعة 42 مل مملوءة بحبر مذيبات سريع الجفاف، مصممة للمعادن والزجاج و…
- 13 نوفمبر 2026
التحقق من توافق خرطوشة TIJ مع ماكينتك قبل إرسال الطلب
معظم مشكلات التوافق هي مشكلات معلومات: يرسل المشتري رقمًا تعريفيًا، فيجيب المورّد عن الرقم التعريفي، ولم يصف أ…
- 5 نوفمبر 2026
حبر مذيب أم حبر مائي: ما الذي يحدد الحبر المناسب
الماء والمذيب مادتان حاملتان، والحامل هو ما يحدد أي الأسطح يبلّلها الحبر، وكم يستغرق من الوقت ليجف، وما يجب أن…
تريد تأكيد ذلك على مادتك الخاصة؟
نطبع على عيّنات من مادتك الفعلية ونرسلها إليك. أرسل المادة وسرعة الخط ومحتوى الرمز، وسنخبرك بصراحة هل السبب في الحبر أم في السطح أم في تخطيط الخط.