
Engenharia
Codificação em cabo e tubo: uma marca que sobrevive à linha, ao carretel e ao solo
Numa linha de cabo ou de tubo há sempre algo avançando. O produto não para para o cabeçote, e numa linha de extrusão a tinta tem uma fração de segundo para secar antes do primeiro cabrestante ou do tanque de água. Três fatores decidem se a marca sobrevive: o composto da capa ou da parede, a posição do cabeçote em relação ao tanque de resfriamento e ao puxador, e o que acontece depois com a bobina — enrolamento, arraste, enterro, sol ou um teste de pressão. Se a sua marca tem de sobreviver à bobina e não apenas à linha, os três pontos abaixo são os primeiros a observar.
O que se imprime num cabo ou tubo, e por que a marcação de metragem muda o trabalho
Quase tudo o que vai numa capa de cabo é identificação: tipo e medida, classe de tensão ou de pressão, a norma segundo a qual o produto é fabricado, o fabricante e um código de lote ou de data. Esses itens se comportam de modo parecido ao de qualquer outro produto, e a parte de data e lote está tratada numa página própria.
A marcação de metragem é o item que muda o problema. Uma marca métrica não é uma sequência fixa, ela conta: precisa incrementar com o produto, manter-se em fase com o puxador na velocidade de produção e retomar no ponto certo depois de uma parada de linha. Isso é uma questão de encoder e de controlador antes de ser uma questão de tinta, e é por isso que uma consulta de cabo não se parece com uma consulta de embalagem.
O tubo costuma levar conteúdo mais simples e condições mais duras. A marca geralmente é o material, o diâmetro e a classe de pressão, a referência normativa e a data de produção, repetida em intervalos ao longo do comprimento extrudado em vez de impressa continuamente. O que ela precisa resistir depois é uma vida ao ar livre ou enterrada, que é um teste diferente de uma validade em prateleira.
Por que o PVC flexível, o PVC rígido e o polietileno se comportam de modos diferentes na mesma linha
O PVC rígido é o caso fácil. As faixas publicadas o situam em torno de 38 a 40 mN/m, que uma tinta solvente molha sem pré-tratamento, e a marca se comporta mais ou menos como os dados sugerem. O PVC flexível é o caso que surpreende, e a razão não é a aderência. Um composto flexível carrega plastificante, e o plastificante migra para a superfície com o tempo: uma marca que fixava no dia da impressão pode acabar apoiada numa camada que continua mudando por baixo. O PVC rígido, com pouco ou nenhum plastificante, não se comporta assim. É a reclamação de cabo mais comum que vemos.
O polietileno está no outro extremo. O PE, o XLPE e o tubo de PE são poliolefinas: sem tratamento ficam abaixo da tensão superficial de uma tinta de codificação, e é por isso que uma marca numa capa sem tratamento pode parecer correta e depois falhar no teste do dedo. As faixas publicadas situam o HDPE em cerca de 28 a 32 mN/m sem tratamento contra 38 a 42 depois do tratamento. As linhas de extrusão costumam trazer uma estação de corona ou chama exatamente por isso, e onde existe, o cabeçote fica depois dela. A tabela completa de energias superficiais e as opções de pré-tratamento estão no nosso guia de substratos.
Capas de borracha, náilon e PU são ainda outro caso: variam conforme o composto, e a resposta honesta para as três é uma amostra impressa no seu próprio material.
Qual sistema de tinta se ajusta a uma linha de cabo ou tubo
Um sistema solvente é o ponto de partida usual, porque numa capa de PVC ou numa parede de tubo de PE nada é absorvido: o veículo precisa evaporar. Numa linha rápida esse é o problema inteiro, e o orçamento de secagem é aritmética — a distância do cabeçote até o primeiro cabrestante, o tanque de água ou a bobinadeira, dividida pela velocidade de linha.
Dois pontos de layout de linha importam mais do que qualquer coisa numa ficha técnica de tinta. O primeiro, a posição do cabeçote em relação ao tanque de resfriamento: um produto impresso quente seca mais rápido, mas suas dimensões ainda se movem, enquanto uma superfície fria e dimensionalmente estável é mais difícil de molhar. O segundo, se o produto passa por um tanque de água ou um detector de faísca depois do cabeçote: superfície molhada e impressão molhada não são a mesma coisa, e a impressão precisa estar seca antes de chegar lá.
Para este caso fornecemos um cartucho de 42 ml no formato HP45, com larguras de impressão de 12,7 mm e 25,4 mm, e formulamos a tinta nós mesmos. A largura de impressão é o que decide quanto conteúdo cabe numa única passada. Empilhar cabeçotes amplia a altura, ao custo de um alinhamento a mais para manter e de mais um ponto onde uma falha de jato aparece.
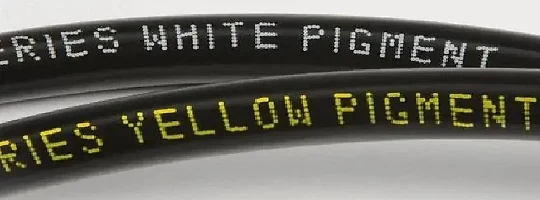
Como qualificar uma marca no seu próprio cabo ou tubo
Uma amostra impressa num corpo de prova plano diz o que a tinta é capaz de fazer. Não diz o que uma capa em movimento ou um tubo enrolado vai fazer. Estes são os passos que pedimos aos clientes, nesta ordem, antes de liberar um lote de produção.
- 01
Envie um trecho do produto real: mesmo composto, mesma cor, mesma superfície que sai da sua linha, incluindo qualquer tratamento e sem limpar para o ensaio.
- 02
Imprima na velocidade de linha real com o conteúdo real, incluindo a marcação de metragem. Uma sequência fixa não testa se o contador se mantém em fase.
- 03
Esfregue com o dedo, depois com o solvente que a sua rotina de limpeza usa, e olhe o contraste em vez da cor.
- 04
Enrole a amostra ou deixe-a num carretel. A tensão de enrolamento, o contato entre as camadas e a curvatura de um carretel fazem parte do teste, e uma amostra reta não vê nada disso.
- 05
Passe a amostra pelo que o produto realmente encontra: o tanque de água, o detector de faísca, o arraste por um duto, um teste de pressão, uma temporada ao ar livre. A falha que os clientes relatam raramente é a que apareceu na bancada.
- 06
Diga-nos cedo se o produto carrega uma referência normativa ou uma marca de terceiros. A declaração cabe à parte que coloca o produto no mercado, e ela muda o que o briefing de amostragem precisa cobrir.
Portátil ou em linha — e o que realmente fornecemos
Numa linha de extrusão contínua isso normalmente não é uma escolha. Ninguém para uma linha de extrusão para marcar o produto à mão: o cabeçote fica montado na linha, recebe o disparo de um encoder ou de um sensor de proximidade e imprime enquanto o produto avança. O que se consegue numa passada depende da altura de impressão, do número de linhas e da tinta, e é limitado pelo tempo que a superfície dá à gota para secar — por isso pedimos a velocidade de linha e a altura de impressão em vez de adiantar um número.
Uma unidade portátil ainda tem lugar mais adiante no processo: remarcar um trecho cortado, marcar a ponta de uma bobina, codificar carretéis e paletes, ou séries curtas em que não compensa instalar uma estação na linha. Numa capa curva e brilhante o ponto fraco é a regularidade, porque posição e ângulo variam com a mão.
Para deixar claro o que fornecemos: nós fabricamos o cartucho e formulamos a tinta. As impressoras portáteis e em linha são fornecidas junto com parceiros especializados em fabricação de equipamentos — qualificamos e damos suporte à combinação para que cartucho, tinta e ajustes de máquina funcionem como um só sistema, mas a máquina em si não é construída na nossa fábrica.
O que precisamos de você para cotar uma aplicação de cabo ou tubo
Uma consulta de cabo ou tubo costuma ser respondida corretamente de primeira se o briefing trouxer alguns detalhes. Esta é a lista que pedimos; o que você ainda não puder responder, resolvemos juntos a partir de uma amostra.
- 01
Um trecho da capa ou do perfil como sai da linha, incluindo qualquer tratamento superficial e sem limpeza.
- 02
O composto: PVC rígido ou flexível, PE, XLPE, PP-R, PEX, borracha ou náilon.
- 03
A velocidade de linha em metros por minuto, e a distância do cabeçote até o primeiro rolo, o tanque de água ou a bobinadeira.
- 04
O conteúdo, o número de linhas e a altura de cada linha, e se a marcação de metragem precisa incrementar.
- 05
O comprimento de bobina ou carretel, o volume mensal e o mercado de destino se o produto carrega uma referência normativa.
Normas e referências
Quando um número ou um método desta página se apoia numa norma externa, a norma é nomeada aqui e ligada ao seu editor. Não parafraseamos o que uma norma diz — o documento em si é a autoridade.
- ASTM D2578ASTM International
Um método de ensaio de tensão de molhagem (dinas) para filme de polietileno e polipropileno. Descreve o estado de uma superfície tratada; por si só não prevê se uma tinta vai aderir.
Os documentos ISO e ASTM são vendidos pelos seus editores; as ligações abrem a página do editor respetivo, onde o resumo e o âmbito são públicos.
Perguntas que vêm com uma consulta de codificação em cabo ou tubo
Por que o código solta no PVC flexível e fixa no PVC rígido?
Porque no PVC flexível a tinta não está falhando contra o PVC. O composto carrega plastificante, e o plastificante migra para a superfície com o tempo, então uma marca que se saiu bem no primeiro dia pode acabar sobre uma camada que continua mudando. O PVC rígido tem pouco ou nenhum plastificante e não se comporta assim. Envie um trecho do composto real, enrole e olhe de novo algumas semanas depois, não uma hora depois.
Capas de PE e XLPE, e tubo de PE, precisam de tratamento corona ou chama antes de codificar?
Muitas vezes sim, e vale verificar em vez de supor. O polietileno sem tratamento fica abaixo da tensão superficial de uma tinta de codificação, então a gota repousa sobre a superfície em vez de molhá-la; as faixas publicadas situam o HDPE em cerca de 28 a 32 mN/m sem tratamento contra 38 a 42 depois do tratamento. Dois avisos: o tratamento decai com o armazenamento, e onde a sua linha já tem uma estação de corona ou chama, o cabeçote fica depois dela, não antes.
Um cartucho TIJ acompanha uma linha que roda a centenas de metros por minuto?
Isso depende da altura de impressão, do número de linhas e da tinta, não de uma velocidade recorde, então não vamos adiantar um número. O fator que manda é a janela de secagem: a distância do cabeçote até a primeira coisa que toca a impressão, dividida pela velocidade de linha. Diga-nos a velocidade de linha, o conteúdo e a altura de impressão, e vamos qualificar no seu material e dizer o que a combinação faz.
Vocês fornecem a impressora para uma linha de extrusão, ou apenas o cartucho e a tinta?
O cartucho e a tinta são nossos. As impressoras portáteis e em linha são fornecidas junto com parceiros especializados em fabricação de equipamentos, e qualificamos a combinação para que cartucho, tinta e ajustes de máquina funcionem como um só sistema. Diga-nos a velocidade de linha, o produto e o conteúdo e definiremos a combinação.
Envie-nos o seu substrato — devolveremos um código impresso
Conte-nos o material, a velocidade da linha e o texto que precisa imprimir. Recomendaremos um sistema de tinta e enviaremos amostras impressas pelos correios para que você possa testá-las você mesmo.