
Notes techniques
Cartouche TIJ à solvant : adhérence sur métal, verre et plastique
L’adhérence sur métal, verre, PET et film PE/PP échoue pour cinq raisons différentes, et la cartouche est rarement la variable. Ce qui cloche sur chaque substrat, ce qu’il faut vérifier avant un essai et comment juger le séchage sur votre propre ligne.
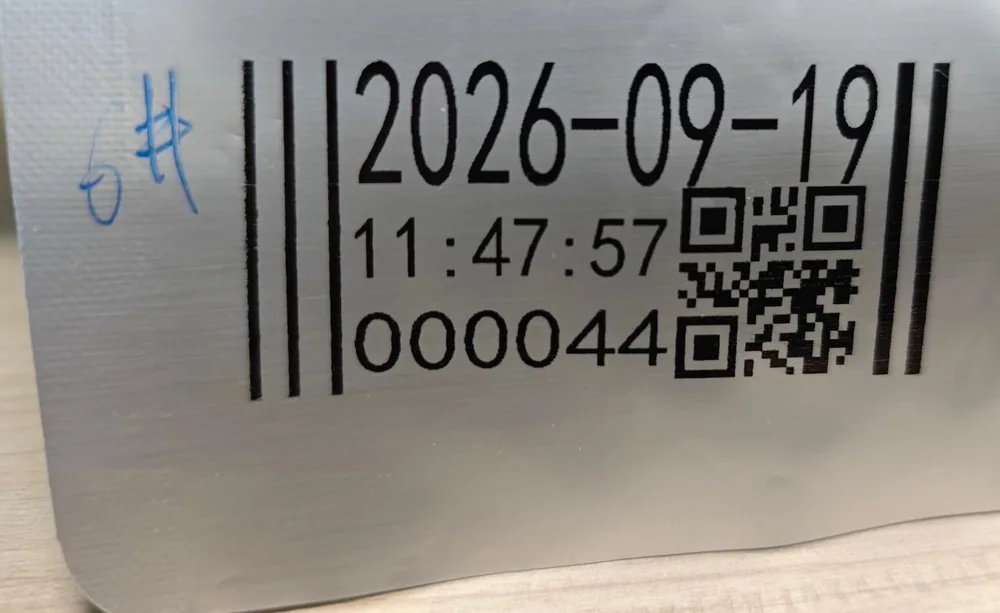
Une cartouche TIJ à solvant imprime bien sur métal, verre et plastique — et échoue sur exactement les trois mêmes matériaux, pour des raisons différentes. La cartouche n’est généralement pas la variable. La surface l’est.
C’est le premier point à clarifier avant de commander. Une cartouche TIJ à solvant (TIJ, jet d’encre thermique) est une cartouche au format HP45 de 42 ml à encre solvant à séchage rapide, conçue pour les surfaces non poreuses où une encre à l’eau perle et s’essuie. Notre XM-45S imprime nativement à 300 dpi, jusqu’à 600 dpi selon le mode d’impression, en hauteurs d’impression de 12,7 mm et 25,4 mm. Elle sèche typiquement en 1–5 secondes sur surface non poreuse — mais « typiquement » porte lourd dans cette phrase. Sur une boîte aluminium propre, le code peut être sec avant le rouleau suivant ; sur une bouteille de verre froide, une bouteille PET traitée au silicone ou un sachet PE non traité, la même cartouche peut baver, s’écailler ou refuser de mouiller.
La réponse courte : la cartouche est la même dans les cinq cas ; ce qui diffère, c’est la surface, et la seule preuve qui compte est une impression sur votre propre produit, à la vitesse de votre propre ligne. Ce guide donne, pour chacun des cinq substrats courants, ce qui cloche habituellement, ce qu’il faut vérifier avant un essai, comment savoir si le séchage suffit et quoi faire quand l’impression échoue.
Ce guide est le compagnon pratique de la théorie. Si vous cherchez les chiffres d’énergie de surface, les seuils de prétraitement et les normes d’essai, lisez d’abord le guide d’appariement des substrats — il expose les niveaux dyne, le traitement corona et flamme et les références ASTM. Cet article remplit l’autre rôle : pour chacun des cinq substrats courants, ce qui cloche habituellement, ce qu’il faut vérifier avant un essai, comment savoir si le séchage suffit et quoi faire quand l’impression échoue. Chaque section se termine au même endroit : imprimez sur votre propre produit, à la vitesse de votre propre ligne, et jugez le résultat là. Pour la vue d’ensemble — ce qu’est une cartouche solvant et quand la préférer à une encre aqueuse ou UV —, voyez l’article de fond Qu’est-ce qu’une cartouche TIJ à solvant ?.
Avant tout substrat : trois contrôles valables pour les cinq
La plupart des défauts d’adhérence se diagnostiquent plus vite en vérifiant d’abord ces trois points, avant d’accuser l’encre ou la cartouche.
1. La surface est-elle propre, sèche et à température ambiante ? Poussière, huile de formage, résidus de démoulage, traces de doigts et condensation se placent entre l’encre et la surface. L’encre solvant tolère plus de contamination qu’une encre aqueuse, mais elle ne lie pas à travers la graisse. Une bouteille remplie à froid dans un atelier chaud se couvre de condensation ; une encre imprimée sur de l’eau ne liera pas. Codez le verre avant remplissage, après retour à température ambiante, ou là où la surface reste sèche.
2. La tête d’impression est-elle proche et stable ? La distance de projection optimale est de 1–2 mm, utilisable jusqu’à 5 mm avec perte de précision de positionnement. Un convoyeur qui oscille, une épaule de bouteille bombée ou un sachet qui flotte peuvent sortir la surface de la plage et rendre l’impression floue. Corrigez la manutention avant de changer d’encre.
3. Où le code est-il touché pour la première fois ? Le temps de séchage ne compte qu’en relation avec ce qui se passe après la tête : le premier rouleau, le premier empileur, le premier contact entre deux surfaces imprimées. Mesurez cette distance et votre vitesse de ligne — ces deux chiffres définissent le budget de séchage. Si le budget est trop court, les options sont de déplacer la tête, d’ajouter une lame d’air ou un sécheur, de réduire la charge d’encre ou de changer de système d’encre. Changer la cartouche seule corrige rarement un problème de séchage dû à l’implantation de la ligne.
Comment juger chaque essai de la même façon
Jugez chaque essai de la même façon, dans cet ordre : test au ruban (appliquer un ruban adhésif, presser fermement, retirer à 90 degrés, regarder la quantité d’encre emportée), test d’essuyage (éthanol ou IPA comme dans votre processus de nettoyage, essuyé à pression constante), test de frottement (compter les doubles frottements jusqu’au percement plutôt que noter un « réussi » ou « échoué »), puis un contrôle environnemental (chambre froide, condensation, contact avec l’alcool — ce que votre produit rencontre réellement) et un test de lecture avec l’équipement que vous utiliserez en fin de ligne. Imprimez l’échantillon à votre vitesse de ligne avec votre contenu de code réel. Un coupon imprimé au laboratoire n’est pas une preuve sur votre produit.
Une réussite sur un coupon plat est la preuve la plus faible de tout ce processus : elle dit que l’encre peut lier à quelque chose, pas qu’elle lie à votre pièce dans vos conditions. Comptez les frottements plutôt que de cocher une case, car « réussi » masque la différence entre un code qui a survécu à quatre doubles frottements et un autre qui en a survécu à quarante — et c’est le premier qui lâche pendant le transport.
Les cinq substrats en un coup d’œil
| Substrat | Défaut habituel | À vérifier d’abord | Point de vigilance séchage |
|---|---|---|---|
| Métal (aluminium, fer-blanc, acier revêtu) | L’impression part avec l’huile de formage ou le vernis | Huile, type de revêtement, vernis | Souvent indulgent une fois propre ; durcissement, pas seulement toucher sec |
| Verre | Condensation sous l’encre ; adhérence tributaire du primaire | Température, condensation, primaire | Coder avant remplissage ou à température ambiante |
| PET et plastique rigide | Agents glissants, silicones, revêtements antistatiques | Traitement de surface, lot fournisseur | Rapide, mais vérifier la résistance au frottement après durcissement |
| Film PE et PP | Faible énergie de surface ; l’encre perle et s’écaille | Niveau dyne, traitement corona, mouvement du film | Un film qui flotte sort la surface de la plage |
| Carton couché | Le revêtement se comporte comme du plastique, pas comme du papier | Type de revêtement (mat ou brillant UV) | Tester les deux types d’encre si le revêtement est inconnu |
Chaque ligne ci-dessous est l’adhérence par substrat développée selon les mêmes quatre parties : ce qui cloche habituellement, ce qu’il faut vérifier avant un essai, comment juger le séchage et quoi faire en cas d’échec.
Métal : aluminium, fer-blanc et acier revêtu
Le métal est généralement le plus indulgent des cinq — et c’est pourquoi un échec ici mérite une investigation plutôt qu’une résignation.
Ce qui cloche habituellement. Les huiles de formage sur les boîtes, bouchons et opercules ; un vernis ou une laque qui devient la surface sur laquelle vous imprimez réellement. Un métal laqué se comporte comme la laque, pas comme le métal. Si l’impression s’essuie, nettoyez un échantillon et réimprimez avant d’accuser l’encre — les résidus sont la cause la plus fréquente.
À vérifier avant un essai. Quel est le revêtement, s’il y en a un — métal nu, laque, vernis, couche anodisée ? La pièce a-t-elle été manipulée, huilée ou stockée d’une façon qui laisse un film ? La surface est-elle plane et stable au point d’impression, ou assez bombée pour que la distance de projection varie sur la longueur du code ?
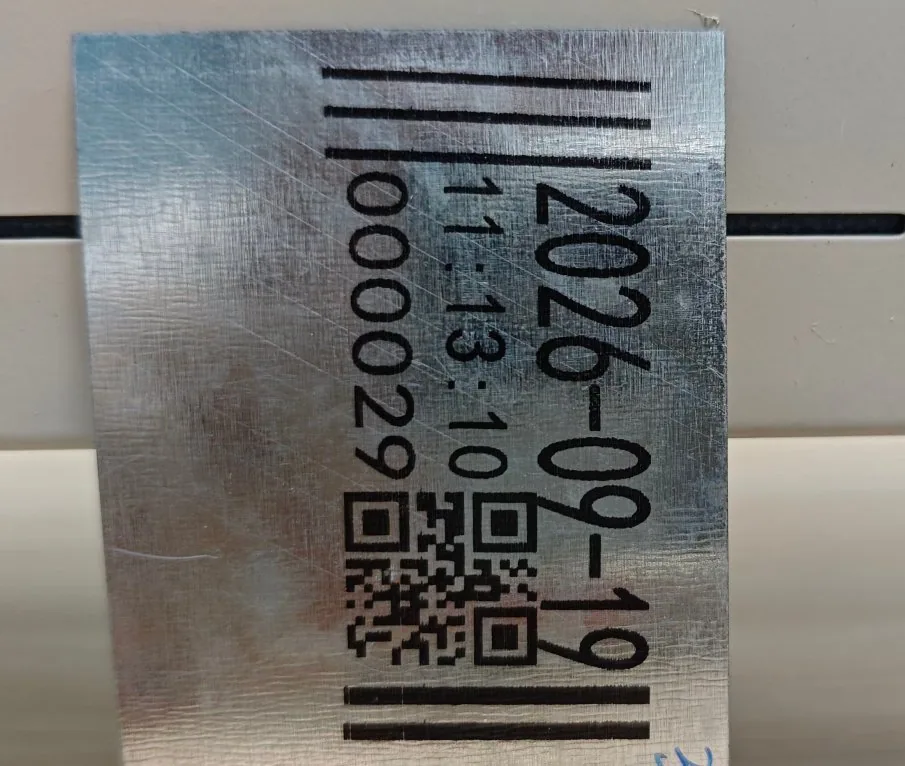
Comment juger le séchage. Une impression d’essai sur plaque d’aluminium — date, heure, numéro de série, code-barres et QR code — est le cas de référence pour cette cartouche. Le code doit être sec au toucher dans la plage habituelle de 1–5 secondes, mais n’arrêtez pas là : le durcissement n’est pas la même chose que le toucher sec. Si le code est essuyé ou frotté juste après l’impression, il peut partir alors qu’il paraît encore pris. Prévoyez le temps de durcissement dans l’implantation de la ligne et faites le test de frottement après que le produit a atteint le premier point où il est manipulé ou empilé.
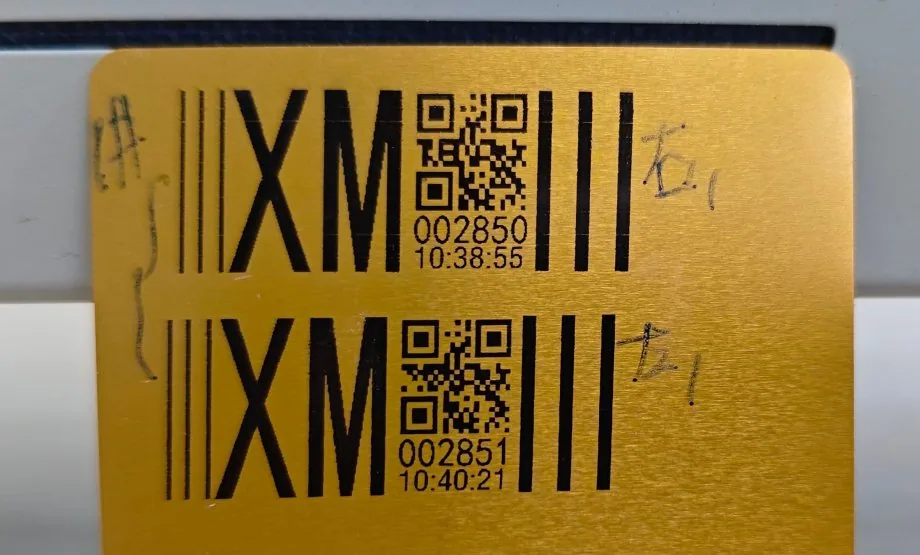
En cas d’échec. Nettoyez l’échantillon et retestez ; si cela échoue encore, vérifiez le revêtement plutôt que l’encre. Une laque différente d’un autre fournisseur peut changer le résultat avec la même cartouche : testez donc le lot réel du fournisseur, pas un coupon métallique générique.
Verre : bouteilles et pots
Le verre imprime bien, mais il ajoute la température — et c’est généralement la température qui fait échouer, pas le verre.
Ce qui cloche habituellement. La condensation sur verre rempli à froid, et une adhérence qui dépend d’un primaire plutôt que de l’encre seule. Le verre a une énergie de surface élevée mais il est chimiquement inerte : l’encre a donc peu de prise chimique. Un code parfait sur une bouteille chaude et sèche peut échouer sur la même bouteille à la sortie de la remplisseuse. La géométrie aggrave le tout : sur une bouteille bombée, la distance de projection varie sur la longueur du code, et un code haut en hauteur d’impression 25,4 mm est plus sensible à cette variation qu’une date sur une seule ligne en 12,7 mm.
À vérifier avant un essai. La bouteille est-elle à température ambiante au point d’impression, ou encore froide de remplissage ou de chambre froide ? Y a-t-il un revêtement, un givrage ou un résidu d’adhésif d’étiquette sur la zone d’impression ? La bouteille sera-t-elle réfrigérée, congelée ou essuyée à l’alcool après codage ?
Comment juger le séchage. Imprimez, laissez sécher, puis faites le test de frottement — et incluez un contrôle en chambre froide : imprimez, réfrigérez dans vos conditions habituelles, puis refaites le test. La condensation est le point de défaillance habituel en chaîne du froid, pas le froid lui-même. Si le code doit survivre à la manutention après passage au froid, testez précisément cette condition ; une réussite à température ambiante ne le prouve pas.
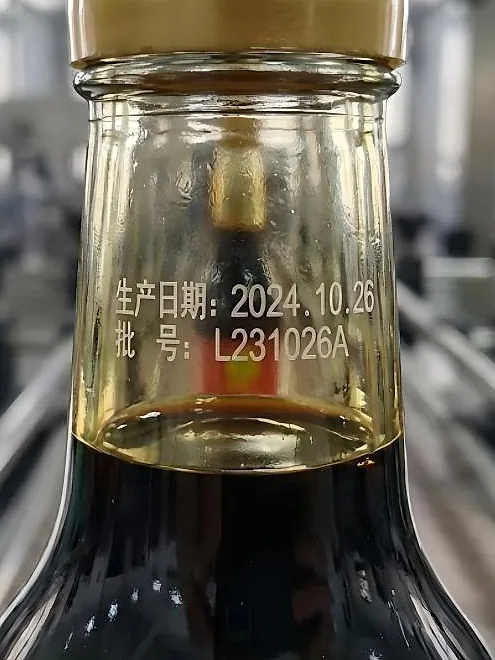
En cas d’échec. Déplacez le point d’impression après le retour à température ambiante, ou avant remplissage si la ligne le permet. Si aucune des deux n’est possible, dites-le au moment de la demande d’échantillon — la combinaison primaire et encre est une question d’échantillon, pas de fiche technique.
PET et plastique rigide : bouteilles, contenants et bouchons
Le PET est le cas d’usage central du TIJ solvant, et généralement fiable. Les exceptions sont discrètes : la bouteille semble identique, la cartouche est identique, et le code échoue quand même.
Ce qui cloche habituellement. Les agents glissants, les silicones et les revêtements antistatiques en surface. Deux bouteilles apparemment identiques venant de fournisseurs différents peuvent imprimer différemment avec la même cartouche, parce que le traitement de surface diffère. Le PET se situe autour de 40–42 mN/m, déjà au-dessus du seuil pour une encre solvant — mais une surface traitée ou revêtue n’est pas le PET qui se trouve dessous.
À vérifier avant un essai. Qui a fourni ce lot, et le traitement de surface a-t-il changé ? Y a-t-il un silicone ou un additif glissant dans la résine ou dans le processus de démoulage ? La zone d’impression est-elle plane, ou sur une épaule bombée où la distance de projection varie ? Le code est-il une date sur une ligne (12,7 mm suffit) ou un bloc multi-lignes avec QR code (25,4 mm l’imprime en une passe au lieu de l’assembler) ?
Comment juger le séchage. Le PET est le cas de l’article de fond : une usine de boissons ou de cosmétiques codant des dates de production sur bouteilles PET, où la cartouche aqueuse déjà utilisée pour les cartons extérieurs bave sur la bouteille et où la cartouche solvant laisse un code lié, manipulable peu après le point d’impression. Reproduisez ce test sur votre propre bouteille : imprimez, attendez le premier point de contact de votre ligne, puis frottez et grattez légèrement. Si le produit doit être réfrigéré, congelé ou essuyé à l’alcool, testez aussi cette condition — ne partez pas du principe qu’une réussite à température ambiante la couvre.
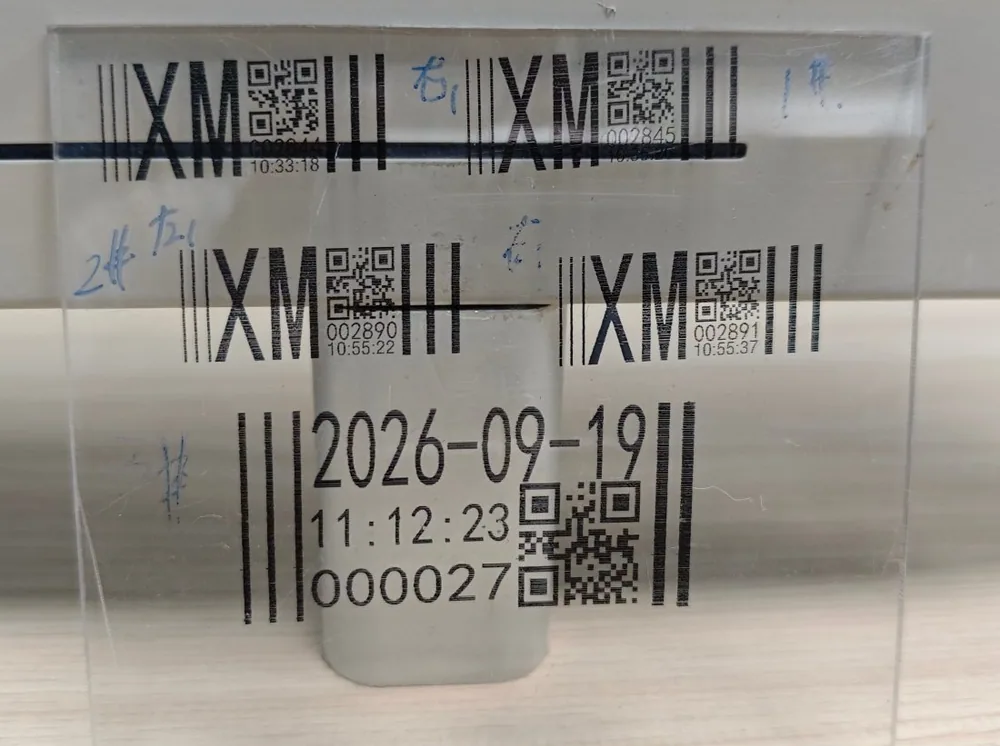
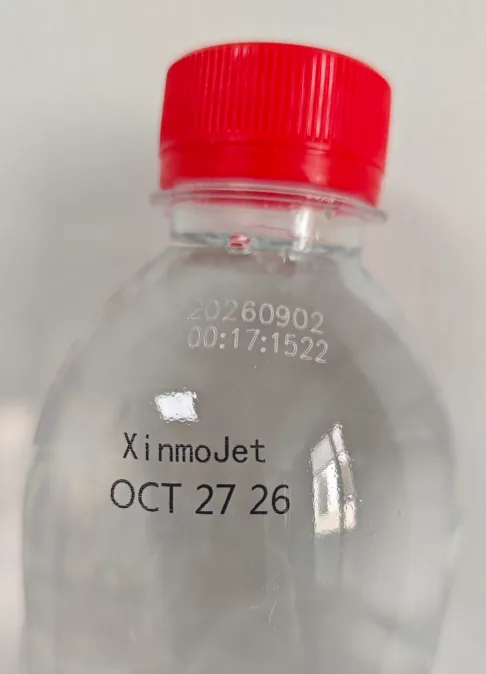
En cas d’échec. Demandez au fournisseur de bouteilles le traitement de surface actuel avant de changer de cartouche. Un changement de revêtement chez le fournisseur est une cause racine fréquente, et il est moins coûteux de l’apprendre de lui qu’en testant des cartouches.
Film PE et PP : sachets, film rétractable et étiquettes
Le film PE et PP constitue les surfaces courantes les plus difficiles de ce guide. Attendez-vous à travailler le résultat ; une réussite sur film vaut plus qu’une réussite sur métal, parce qu’elle prouve le procédé, pas seulement l’encre.
Ce qui cloche habituellement. Une faible énergie de surface : le PP non traité se situe autour de 26–28 mN/m et le PEHD autour de 28–32 mN/m, tous deux en dessous de la tension de surface de la plupart des encres de codage, si bien qu’une encre solvant peut paraître parfaite mouillée puis s’écailler sous l’ongle. Le traitement corona ou flamme porte le PEHD à environ 38–42 mN/m et le PP autour de 40–44 mN/m — mais le traitement se dégrade. Une bouteille ou un film traité qui a séjourné en entrepôt peut retomber sous le seuil : une encre qui tenait au laboratoire peut échouer sur un stock stocké.
À vérifier avant un essai. Quel est le niveau dyne actuel de ce stock — demandez à votre transformateur, ou mesurez-le ; ne partez pas du niveau qu’il avait le jour du traitement. Le film bouge-t-il, flotte-t-il ou s’étire-t-il au point d’impression ? Le code est-il imprimé avant ou après rétreint, et le rétreint déforme-t-il ou contraint-il la zone imprimée ? Sur film sombre, envisagez la variante encre blanche : l’encre noire est invisible sur un câble noir ou une pièce moulée sombre, et le blanc existe exactement pour ce problème de contraste — c’est tout le sujet des cartouches d’encre solvant blanches.
Comment juger le séchage. Le budget de séchage compte le plus sur film, parce que le film est léger, qu’il bouge et qu’il est souvent empilé ou enroulé peu après l’impression. Notez la distance entre la tête et le premier contact ainsi que la vitesse de ligne, et testez à cette vitesse — pas à une vitesse d’essai plus lente. Si le budget est trop court, déplacer la tête ou ajouter une lame d’air est généralement la solution, pas une autre cartouche.
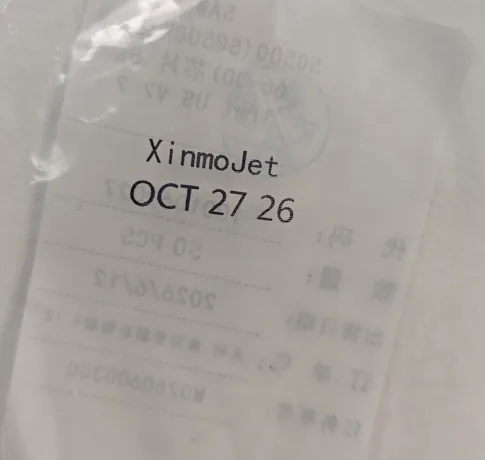
En cas d’échec. N’enchaînez pas les essais de cartouches sur une surface non traitée. La réponse est habituellement un prétraitement — corona, flamme ou primaire — ou une autre spécification de film. Confirmez le niveau dyne sur un stock représentatif, pas sur un coupon fraîchement traité, et retestez après traitement. Si l’exigence de durabilité est assez élevée pour envisager un système UV, cette voie est comparée séparément dans TIJ UV sur film PE et PP — une autre famille d’encre, pas une variante de celle-ci.
Carton couché : boîtes de vente brillantes
Le carton couché se situe entre le monde poreux et le monde non poreux, et le revêtement décide dans lequel vous vous trouvez.
Ce qui cloche habituellement. Traiter une boîte couchée comme un carton ordinaire. Un revêtement mat peut encore absorber l’encre ; une boîte brillante vernie UV se comporte comme du plastique. Si le revêtement est inconnu, le choix d’encre est une supposition — et c’est exactement ce que cet essai doit lever.
À vérifier avant un essai. Quel est le revêtement — mat, brillant, vernis UV, pelliculage ? La zone d’impression est-elle sur la face couchée ou sur un rabat non couché ? La boîte sera-t-elle manipulée, empilée ou filmée peu après codage, et subit-elle de l’abrasion au transport ?
Comment juger le séchage. Testez les deux types d’encre sur la boîte réelle si le revêtement est inconnu, et comparez la résistance au frottement après séchage — pas seulement l’aspect mouillé. Un code solvant sur une boîte brillante et un code aqueux sur la même boîte peuvent paraître identiques mouillés et se comporter différemment après le test de frottement. Cette comparaison, c’est l’essai.
En cas d’échec. Nommez le revêtement quand vous demandez des échantillons. « Carton couché » n’est pas une spécification ; le type de revêtement en est une. Un fournisseur qui le demande avant de chiffrer est bon signe.
Une application réelle : une ligne, trois substrats, une méthode
Prenez une usine agroalimentaire qui code trois choses sur une ligne : une date sur un couvercle de fer-blanc, un numéro de lot sur un bocal en verre et un code de lot sur un sachet PE. Trois substrats, un type de cartouche, une méthode d’essai — et trois modes de défaillance différents si l’essai est sauté.
Le couvercle échoue d’abord sur l’huile : le code s’essuie jusqu’à ce que l’échantillon soit nettoyé, puis il tient. Le bocal échoue sur la température : le code tient sur un bocal chaud et se décolle sur un bocal rempli à froid, jusqu’à ce que le point d’impression passe après le retour à température ambiante. Le sachet PE échoue sur l’énergie de surface : le code s’écaille jusqu’à ce que le transformateur confirme le niveau dyne actuel et que le film soit traité corona, après quoi la même cartouche tient.
Aucun des trois échecs n’est un défaut de cartouche, et aucun n’est découvert par une fiche technique. Chacun se trouve par la même méthode que dans toutes les sections ci-dessus : imprimer sur le produit réel, à la vitesse réelle de la ligne, avec le contenu de code réel ; test au ruban, test d’essuyage et test de frottement ; vérifier la condition environnementale que le produit rencontre réellement ; lire le code avec l’équipement que vous utiliserez en fin de ligne. Cette méthode, c’est tout le guide, appliqué trois fois.
Cet exemple est un scénario illustratif construit à partir d’un schéma de défaillance courant, pas un compte rendu de résultats mesurés. Il ne promet pas que chaque boîte, bocal ou sachet imprimera à l’identique, et il ne donne aucun chiffre de temps de séchage ou d’adhérence pour un produit précis, car ceux-ci dépendent du matériau, de la variante d’encre et des conditions de ligne. Il montre le chemin de décision : identifier la surface, vérifier ce qui s’y trouve, prouver le résultat sur votre propre produit avant de vous engager en volume.
Quand le substrat n’est pas le problème
Si tous les substrats échouent de la même façon, arrêtez de changer de substrat et vérifiez plutôt la cartouche et la ligne : distance et stabilité de la tête, temps d’arrêt entre impressions et manipulation de la cartouche. Le solvant s’évapore vite et peut donc sécher aussi dans des buses laissées ouvertes et à l’arrêt. La page produit l’annonce à environ 10–15 minutes d’arrêt sur solvant à séchage rapide avant que la plaque de buses commence à sécher — à confirmer par encre —, donc les lignes qui impriment par à-coups prévoient une routine de capotage ou une courte purge au redémarrage. Gardez le capot de protection en place chaque fois qu’une cartouche n’est pas dans l’imprimante, stockez les cartouches scellées dans leur emballage d’origine, à l’abri du soleil et de la chaleur, et n’essuyez la plaque de buses que comme indiqué, avec un chiffon non pelucheux adapté. Une surface de précision à 300 ouvertures est plus abîmée par un essuyage brutal que par la plupart des défauts d’impression.
Et si un seul substrat échoue alors que les autres passent, c’est une information utile, pas un essai raté : elle indique où le procédé doit changer — le revêtement, le traitement, la température, la manutention — et non la cartouche. Envoyez ces constats au fournisseur avec la demande d’échantillon. Les six questions de l’article de fond — surface, porosité, hauteur de code, lecture, schéma de ligne et ce que le code doit supporter — sont le moyen le plus rapide d’obtenir un échantillon adapté plutôt qu’un devis standard ; quand un code a déjà échoué sur la ligne et que la commande doit passer, un ordre de diagnostic des défauts d’adhérence reprend le même travail étape par étape. L’approvisionnement au niveau fabricant est traité dans la présentation fabricant, et l’offre en marque propre dans le programme OEM et ODM.
Questions fréquentes
Quel substrat est le plus difficile pour une cartouche TIJ à solvant ?
Le film PE et PP, à cause de sa faible énergie de surface. Le PP non traité se situe autour de 26–28 mN/m et le PEHD autour de 28–32 mN/m — en dessous de ce que la plupart des encres de codage mouillent de façon fiable. Un traitement les fait généralement entrer dans la plage utilisable, mais le traitement se dégrade au stockage : testez donc un stock représentatif, pas un coupon fraîchement traité.
Pourquoi mon code est-il parfait mouillé puis s’écaille-t-il ?
Parce que mouiller et lier sont deux choses différentes. Une encre peut s’étaler régulièrement à l’état mouillé et ne pas se lier en séchant — le signe classique est un code parfait à l’œil qui s’écaille sous l’ongle ou se décolle au ruban. Vérifiez d’abord la surface (huile, revêtement, niveau de traitement), puis faites un test au ruban plutôt que de juger à l’aspect.
Une cartouche TIJ à solvant fonctionne-t-elle sur verre sans primaire ?
Parfois, et cela dépend du verre, du primaire et des conditions — le verre est chimiquement inerte, l’adhérence tient donc souvent au primaire plutôt qu’à l’encre seule. Testez sur votre propre bouteille, y compris un contrôle après passage en chambre froide si le produit est réfrigéré, et ne prenez pas une réussite à température ambiante pour une preuve sur une ligne remplie à froid.
Comment savoir si le séchage est assez rapide pour ma ligne ?
Mesurez la distance entre la tête d’impression et le premier élément qui touche le code, ainsi que la vitesse de votre ligne — ces deux chiffres constituent le budget de séchage. La plage typique est de 1–5 secondes sur surface non poreuse, mais le critère est de savoir si le code survit au premier contact, à l’empilage et à la manutention sur votre ligne, et non s’il paraît sec à l’air.
Puis-je utiliser la même cartouche pour le métal, le verre et le plastique ?
Souvent oui — la XM-45S est spécifiée pour PEHD, PEBD, PP, PET, PVC rigide, métal revêtu et film métallisé, ainsi que le verre —, mais « même cartouche » ne veut pas dire « même résultat sans essai ». Chaque substrat demande son propre test sur échantillon, car le mode de défaillance diffère à chaque fois. La spécification complète figure sur la page des cartouches d’encre solvant.
Que faut-il envoyer à un fournisseur pour obtenir un échantillon utile ?
Le matériau et son fini, la vitesse de ligne, le contenu et la hauteur du code, ce que le code doit supporter et la distance jusqu’au premier contact après impression. Avec cela, un fournisseur peut associer une encre et une hauteur d’impression — 12,7 mm ou 25,4 mm — au lieu de proposer une cartouche standard. Passez par la page de contact pour décrire votre surface et vos conditions de ligne.
En résumé : la surface décide, l’essai le prouve
Le métal pardonne le moins une surface sale une fois qu’elle est propre ; le verre punit le froid et la condensation ; le PET punit un traitement de surface modifié ; le film PE et PP punit une faible énergie de surface et un traitement qui se dégrade ; le carton couché punit quiconque devine le revêtement. La cartouche est la même dans les cinq cas. C’est l’essai qui diffère — et c’est l’essai qui transforme une spécification en un code encore lisible quand votre client ouvre la boîte.
Choisissez dans cet ordre : nommer le matériau et le fini exacts, vérifier ce qui se trouve sur la surface, confirmer le budget de séchage sur votre ligne, imprimer sur votre propre produit à votre propre vitesse, et juger avec les tests au ruban, d’essuyage et de frottement plus une lecture. C’est tout le guide, et c’est la même méthode que le guide d’appariement des substrats expose en termes d’ingénierie. Les prix et quantités actuels figurent sur la page tarifs.
À lire aussi
- 26 octobre 2026
Cartouche TIJ à solvant : guide des surfaces non poreuses
Une cartouche TIJ à solvant est une cartouche jet d’encre de 42 ml remplie d’encre solvant à séchage rapide, c…
- 13 novembre 2026
Vérifier la compatibilité d’une cartouche TIJ avant de commander
La plupart des problèmes de compatibilité sont des problèmes d’information : l’acheteur envoie une référence, …
- 5 novembre 2026
Encre solvant ou encre aqueuse : ce qui décide vraiment
L’eau et le solvant sont deux véhicules, et c’est le véhicule qui décide quelles surfaces une encre mouille, c…
Vous voulez une vérification sur votre propre matière ?
Nous imprimons sur des échantillons de votre substrat réel et vous les envoyons. Indiquez la matière, la vitesse de ligne et le contenu du code : nous vous dirons honnêtement si la cause tient à l’encre, à la surface ou à l’implantation de la ligne.