
Technische Notizen
Lösungsmittel-TIJ-Patrone: Haftung auf Metall, Glas und Kunststoff
Haftung auf Metall, Glas, PET und PE/PP-Folie scheitert aus fünf verschiedenen Gründen, und die Patrone ist selten die Variable. Was auf welchem Substrat schiefgeht, was vor einem Test zu klären ist und wie Sie Trocknung und Haftung an Ihrer eigenen Linie beurteilen.
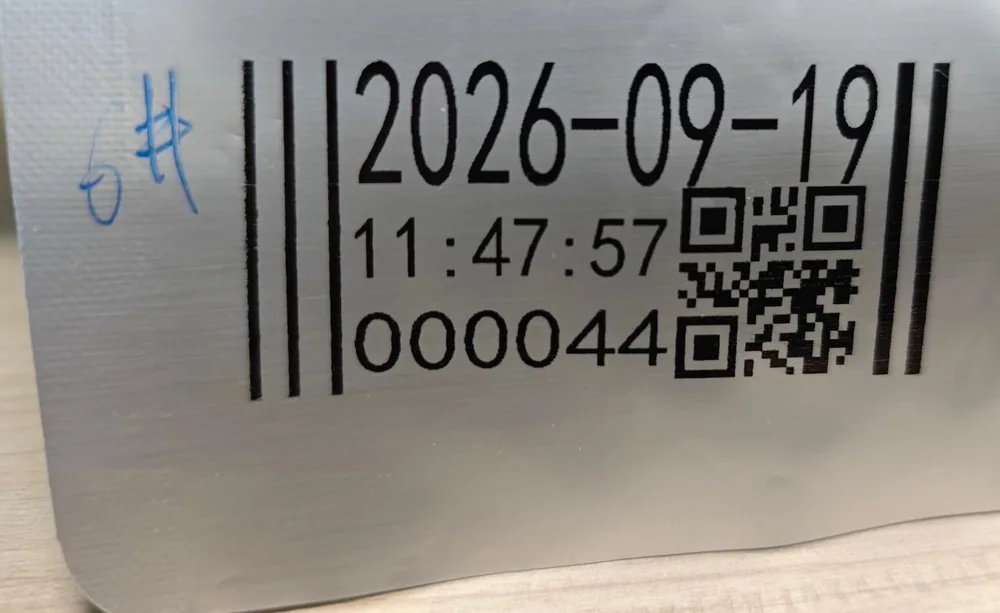
Eine Lösungsmittel-TIJ-Patrone druckt gut auf Metall, Glas und Kunststoff — und versagt auf genau denselben drei Materialien, aus jeweils anderen Gründen. Die Patrone ist meist nicht die Variable. Die Oberfläche ist es.
Das ist der erste Punkt, den Sie vor der Bestellung klären sollten. Eine Lösungsmittel-TIJ-Patrone (TIJ, Thermotintenstrahl) ist eine Patrone im HP45-Format mit 42 ml schnell trocknender Lösungsmitteltinte, gebaut für nicht saugende Oberflächen, auf denen wasserbasierte Tinte perlt und sich abwischen lässt. Unsere XM-45S druckt nativ mit 300 dpi, je nach Druckmodus bis 600 dpi, in Druckhöhen von 12,7 mm und 25,4 mm. Sie trocknet auf nicht saugenden Oberflächen typischerweise in 1–5 Sekunden — aber „typischerweise” trägt in diesem Satz viel Last. Auf einer sauberen Aluminiumdose kann der Code trocken sein, bevor die nächste Rolle kommt; auf einer kalten Glasflasche, einer siliconbehandelten PET-Flasche oder einem unbehandelten PE-Beutel kann dieselbe Patrone verschmieren, abblättern oder die Oberfläche gar nicht benetzen.
Die kurze Antwort: Die Patrone ist in allen fünf Fällen dieselbe; unterschiedlich ist die Oberfläche, und der einzige belastbare Nachweis ist ein Druck auf Ihrem eigenen Produkt bei Ihrer eigenen Liniengeschwindigkeit. Dieser Ratgeber nennt für jedes der fünf häufigen Substrate, was meist schiefgeht, was vor einem Test zu klären ist, woran Sie erkennen, ob die Trocknung reicht, und was zu tun ist, wenn der Druck versagt.
Dieser Ratgeber ist der praktische Begleiter zur Theorie. Wenn Sie die Zahlen zur Oberflächenenergie, die Schwellenwerte der Vorbehandlung und die Prüfnormen suchen, lesen Sie zuerst den Leitfaden zur Substratabstimmung — dort stehen die Dyne-Werte, die Korona- und Flammbehandlung und die ASTM-Verweise. Dieser Artikel erledigt die andere Aufgabe: für jedes der fünf häufigen Substrate, was meist schiefgeht, was vor einem Test zu klären ist, woran Sie erkennen, ob die Trocknung reicht, und was zu tun ist, wenn der Druck versagt. Jeder Abschnitt endet an derselben Stelle: drucken Sie auf Ihrem eigenen Produkt, bei Ihrer eigenen Liniengeschwindigkeit, und beurteilen Sie das Ergebnis dort. Das Gesamtbild, was eine Lösungsmittelpatrone ist und wann sie gegenüber Wasser- oder UV-Tinte die richtige Wahl ist, steht im Grundlagenartikel Was ist eine Lösungsmittel-TIJ-Patrone?.
Vor jedem Substrat: drei Prüfungen für alle fünf
Die meisten Haftungsfehler lassen sich schneller eingrenzen, wenn Sie zuerst diese drei Punkte prüfen, bevor Sie die Tinte oder die Patrone verantwortlich machen.
1. Ist die Oberfläche sauber, trocken und auf Raumtemperatur? Staub, Formöl, Trennmittelreste, Fingerabdrücke und Kondensat sitzen zwischen Farbe und Oberfläche. Lösungsmitteltinte verträgt mehr Verunreinigung als wasserbasierte Tinte, aber sie bindet nicht durch Fett hindurch. Eine kalt abgefüllte Flasche in einer warmen Halle beschlägt; Farbe, die auf Wasser gedruckt wird, bindet nicht. Codieren Sie Glas vor dem Abfüllen, nachdem es Raumtemperatur erreicht hat, oder dort, wo die Oberfläche trocken bleibt.
2. Sitzt der Druckkopf nah und stabil? Der optimale Arbeitsabstand liegt bei 1–2 mm, nutzbar bis 5 mm mit Verlust an Positioniergenauigkeit. Ein schwankendes Förderband, eine gewölbte Flaschenschulter oder ein flatternder Beutel können die Oberfläche aus dem Bereich bewegen und den Druck unscharf machen. Beheben Sie die Führung, bevor Sie die Tinte wechseln.
3. Wo wird der Code zuerst berührt? Die Trocknungszeit zählt nur im Verhältnis zu dem, was nach dem Druckkopf passiert: die erste Rolle, der erste Stapel, der erste Kontakt zweier bedruckter Flächen. Messen Sie diesen Abstand und Ihre Liniengeschwindigkeit — diese beiden Zahlen definieren das Trocknungsbudget. Ist das Budget zu kurz, sind die Optionen: Druckkopf versetzen, Luftmesser oder Trockner ergänzen, Farbauftrag reduzieren oder das Tintensystem wechseln. Ein reiner Patronenwechsel behebt selten ein Trocknungsproblem, das aus dem Linienlayout stammt.
Wie Sie jeden Test gleich beurteilen
Beurteilen Sie jeden Test in dieser Reihenfolge gleich: Klebebandtest (Haftklebeband aufbringen, fest andrücken, im 90-Grad-Winkel abziehen und sehen, wie viel Farbe mitgeht), Wischtest (Ethanol oder IPA wie in Ihrem Reinigungsprozess, mit gleichmäßigem Druck gewischt), Reibtest (zählen Sie die Doppelhübe bis zum Durchreiben, statt „bestanden” zu notieren), dann eine Umgebungsprüfung (Kühllager, Kondensat, Alkoholkontakt — was Ihr Produkt tatsächlich trifft) und einen Scantest mit dem Gerät, das Sie am Linienende einsetzen. Drucken Sie das Muster bei Ihrer Liniengeschwindigkeit mit Ihrem echten Codeinhalt. Ein im Labor bedrucktes Plättchen ist kein Nachweis über Ihr Produkt.
Ein bestandenes flaches Plättchen ist der schwächste Nachweis im ganzen Verfahren: Es sagt Ihnen, dass die Farbe an irgendetwas binden kann, nicht dass sie an Ihrem Teil unter Ihren Bedingungen bindet. Zählen Sie die Hübe, statt ein Häkchen zu setzen, denn „bestanden” verdeckt den Unterschied zwischen einem Code, der vier Doppelhübe übersteht, und einem, der vierzig übersteht — und der erste ist der, der auf dem Transportweg versagt.
Die fünf Substrate im Überblick
| Substrat | Üblicher Fehler | Zuerst prüfen | Achtung bei der Trocknung |
|---|---|---|---|
| Metall (Aluminium, Weißblech, beschichteter Stahl) | Der Druck geht mit Formöl oder Lack ab | Öl, Art der Beschichtung, Lack | Meist verzeihend, sobald sauber; Aushärtung, nicht nur Griffestigkeit |
| Glas | Kondensat unter der Farbe; Haftung nur mit Primer | Temperatur, Kondensat, Primer | Vor dem Abfüllen oder bei Raumtemperatur codieren |
| PET und Hartplastik | Trennmittel, Silikone, Antistatikbeschichtungen | Oberflächenbehandlung, Liefercharge | Schnell, aber Reibfestigkeit nach der Aushärtung prüfen |
| PE- und PP-Folie | Niedrige Oberflächenenergie; Farbe perlt und blättert | Dyne-Wert, Koronabehandlung, Folienbewegung | Flatternde Folie bringt die Oberfläche aus dem Bereich |
| Beschichteter Karton | Die Beschichtung verhält sich wie Kunststoff, nicht wie Papier | Art der Beschichtung (matt oder glänzend UV) | Bei unbekannter Beschichtung beide Tintentypen testen |
Jede Zeile unten ist Haftung nach Substrat, in denselben vier Teilen ausgeführt: was meist schiefgeht, was vor einem Test zu klären ist, wie die Trocknung zu beurteilen ist und was zu tun ist, wenn es versagt.
Metall: Aluminium, Weißblech und beschichteter Stahl
Metall ist meist das verzeihendste der fünf — und deshalb lohnt es sich, einem Fehler hier nachzugehen, statt ihn hinzunehmen.
Was meist schiefgeht. Formöle auf Dosen, Verschlüssen und Siegelfolien; ein Lack oder Überzug, der zur Oberfläche wird, auf der Sie tatsächlich drucken. Beschichtetes Metall verhält sich wie der Lack, nicht wie das Metall. Wenn Druck abgewischt wird, reinigen Sie ein Muster und drucken erneut, bevor Sie die Tinte verantwortlich machen — Rückstände sind die häufigere Ursache.
Vor einem Test klären. Welche Beschichtung liegt vor, falls überhaupt eine — blankes Metall, Lack, Firnis, Eloxalschicht? Wurde das Teil angefasst, geölt oder so gelagert, dass ein Film bleibt? Ist die Oberfläche an der Druckstelle flach und stabil, oder so gewölbt, dass der Arbeitsabstand über den Code hinweg variiert?
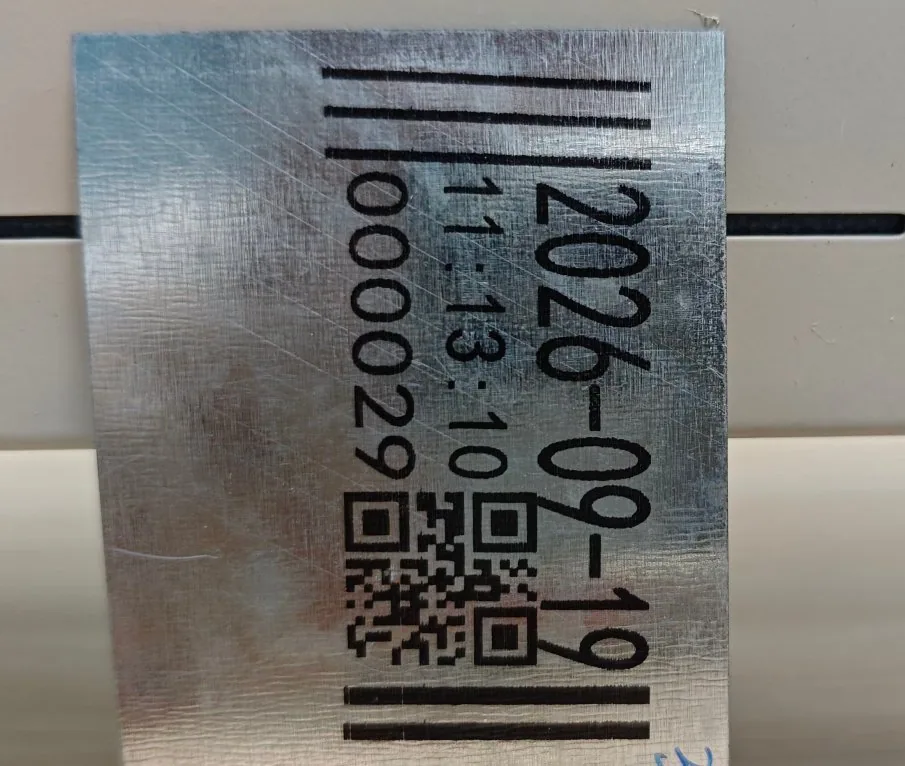
Wie die Trocknung zu beurteilen ist. Ein Testdruck auf einer Aluminiumplatte — Datum, Uhrzeit, Seriennummer, Barcode und QR-Code — ist der Referenzfall für diese Patrone. Der Code sollte im üblichen Bereich von 1–5 Sekunden griffest sein, aber hören Sie dort nicht auf: Aushärtung ist nicht dasselbe wie Griffestigkeit. Wird der Code direkt nach dem Druck gewischt oder gerieben, kann er abgehen, obwohl er noch gesetzt aussieht. Kalkulieren Sie die Aushärtezeit im Linienlayout ein und machen Sie den Reibtest, nachdem das Produkt die erste Stelle erreicht hat, an der es angefasst oder gestapelt wird.
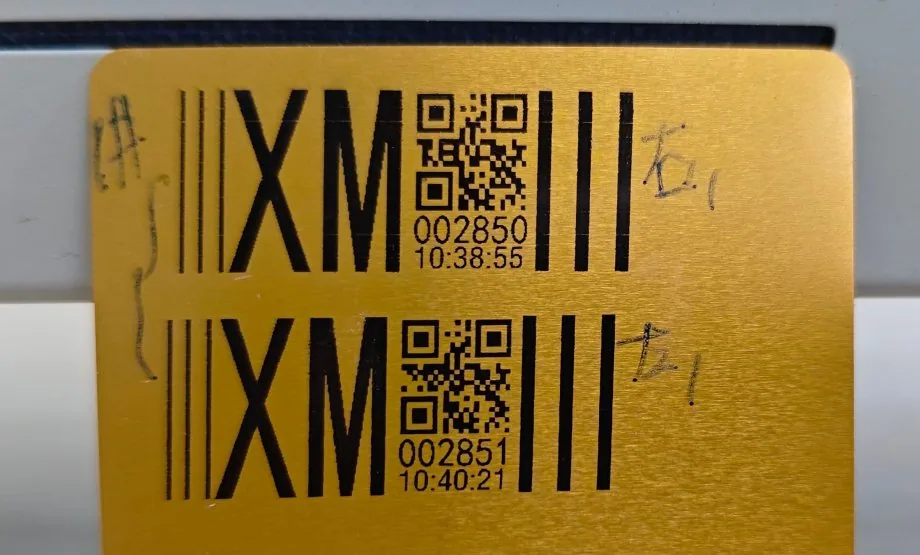
Wenn es versagt. Reinigen Sie das Muster und testen Sie erneut; versagt es weiter, prüfen Sie die Beschichtung statt der Tinte. Ein anderer Lack von einem anderen Lieferanten kann mit derselben Patrone ein anderes Ergebnis bringen. Testen Sie deshalb die tatsächliche Liefercharge, nicht ein beliebiges Metallplättchen.
Glas: Flaschen und Gläser
Glas druckt gut, bringt aber Temperatur ins Spiel — und meist ist die Temperatur der Fehler, nicht das Glas.
Was meist schiefgeht. Kondensat auf kalt abgefülltem Glas und eine Haftung, die am Primer hängt statt an der Farbe allein. Glas hat eine hohe Oberflächenenergie, ist aber chemisch inert, deshalb hat die Farbe wenig, woran sie chemisch greifen kann. Ein Code, der auf einer warmen, trockenen Flasche perfekt aussieht, kann auf derselben Flasche direkt hinter dem Füller versagen. Die Geometrie verstärkt das: Auf einer gewölbten Flasche variiert der Arbeitsabstand über den Code hinweg, ein hoher Code in 25,4 mm Druckhöhe reagiert darauf empfindlicher als eine einzeilige Datumsangabe in 12,7 mm.
Vor einem Test klären. Hat die Flasche an der Druckstelle Raumtemperatur, oder ist sie noch kalt vom Abfüllen oder aus der Kühlung? Liegt eine Beschichtung, eine Mattierung oder Klebstoffrest eines Etiketts im Druckbereich? Wird die Flasche nach dem Codieren gekühlt, gefroren oder mit Alkohol gewischt?
Wie die Trocknung zu beurteilen ist. Drucken, trocknen lassen, dann Reibtest — und eine Kühllagerprüfung einschließen: drucken, unter Ihren normalen Bedingungen kühlen, dann erneut Reibtest. Kondensat ist in der Kühlkette der übliche Fehlerpunkt, nicht die Kälte selbst. Muss der Code die Handhabung nach der Kühllagerung überstehen, testen Sie genau diese Bedingung; ein bestandener Test bei Raumtemperatur belegt das nicht.
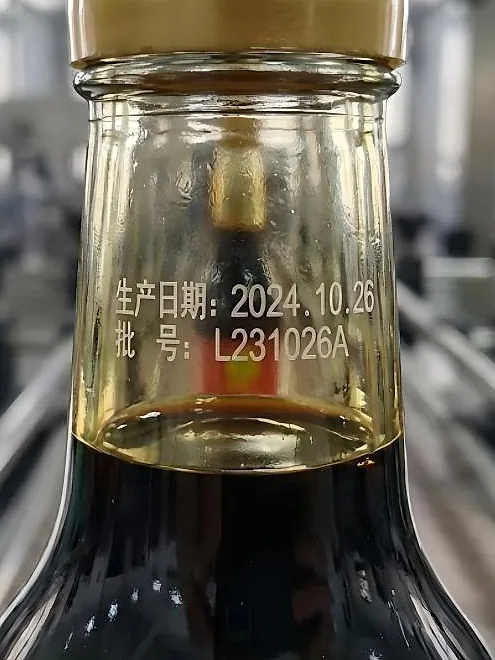
Wenn es versagt. Versetzen Sie die Druckstelle hinter den Punkt, an dem die Flasche Raumtemperatur erreicht, oder vor das Abfüllen, wenn es die Linie zulässt. Ist beides nicht möglich, sagen Sie es bei der Musteranfrage — die Kombination aus Primer und Tinte ist eine Musterfrage, keine Datenblattfrage.
PET und Hartplastik: Flaschen, Behälter und Verschlüsse
PET ist der Kernfall für Lösungsmittel-TIJ und normalerweise zuverlässig. Die Ausnahmen sind leise: Die Flasche sieht identisch aus, die Patrone ist identisch, und der Code versagt trotzdem.
Was meist schiefgeht. Trennmittel, Silikone und Antistatikbeschichtungen auf der Oberfläche. Zwei scheinbar identische Flaschen von verschiedenen Lieferanten können mit derselben Patrone unterschiedlich drucken, weil die Oberflächenbehandlung abweicht. PET liegt bei etwa 40–42 mN/m und damit bereits über der Schwelle für eine Lösungsmitteltinte — aber eine behandelte oder beschichtete Oberfläche ist nicht das PET darunter.
Vor einem Test klären. Wer hat diese Charge geliefert, und hat sich die Oberflächenbehandlung geändert? Steckt ein Silikon- oder Trennzusatz im Harz oder im Entformungsprozess? Ist die Druckstelle flach, oder liegt sie auf einer gewölbten Schulter, wo der Arbeitsabstand variiert? Ist der Code eine einzeilige Datumsangabe (12,7 mm genügt) oder ein mehrzeiliger Block mit QR-Code (25,4 mm druckt ihn in einem Durchgang statt gestitcht)?
Wie die Trocknung zu beurteilen ist. PET ist der Fall aus dem Grundlagenartikel: ein Getränke- oder Kosmetikwerk, das Produktionsdaten auf PET-Flaschen codiert, wo die für Umkartons bereits genutzte wasserbasierte Patrone auf der Flasche verschmiert und die Lösungsmittelpatrone einen angebundenen Code hinterlässt, der kurz nach der Druckstelle angefasst werden kann. Wiederholen Sie diesen Test an Ihrer eigenen Flasche: drucken, den ersten Kontaktpunkt Ihrer Linie abwarten, dann reiben und leicht kratzen. Wird das Produkt gekühlt, gefroren oder mit Alkohol gewischt, testen Sie diese Bedingung ebenfalls — gehen Sie nicht davon aus, dass ein bestandener Test bei Raumtemperatur sie abdeckt.
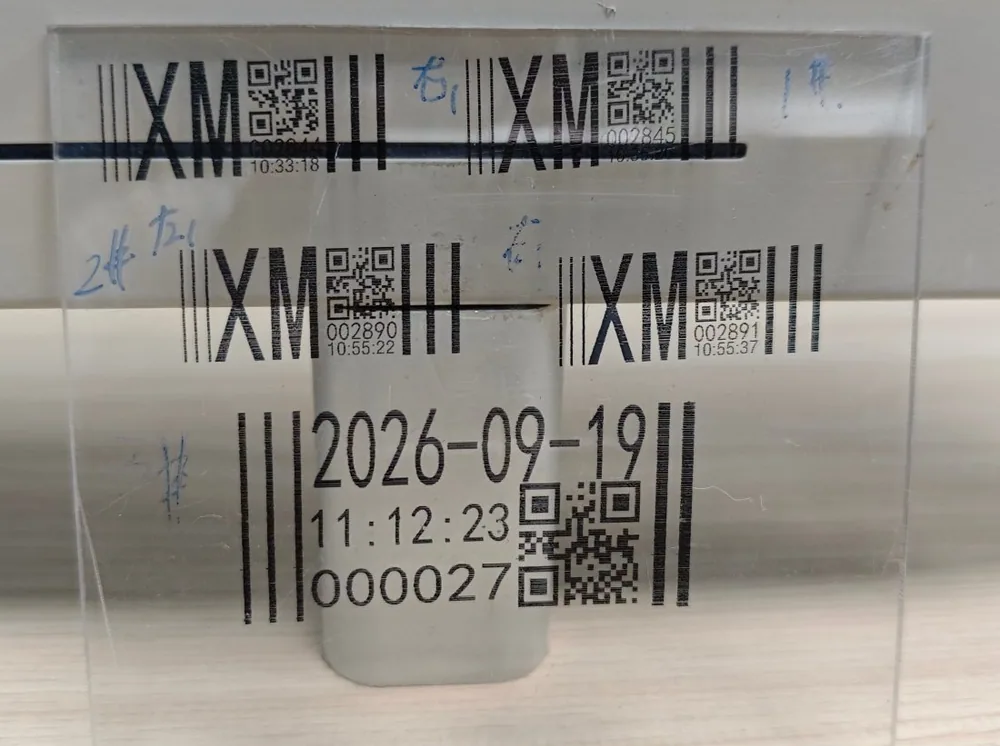
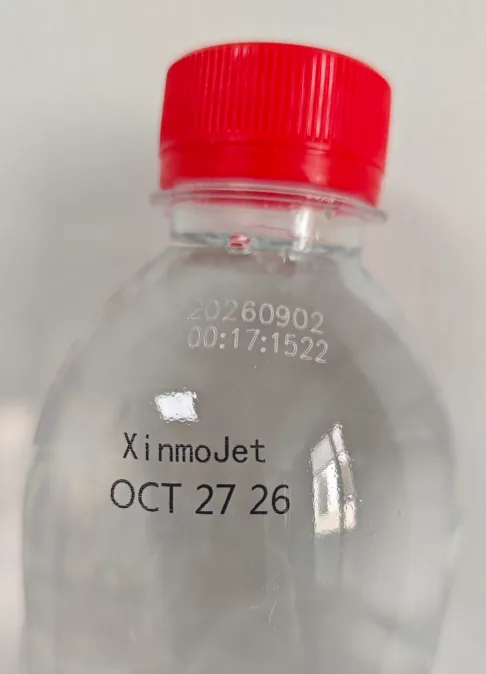
Wenn es versagt. Fragen Sie den Flaschenlieferanten nach der aktuellen Oberflächenbehandlung, bevor Sie Patronen wechseln. Eine geänderte Beschichtung beim Lieferanten ist eine häufige Ursache, und das ist billiger dort zu erfahren als durch Patronentests.
PE- und PP-Folie: Beutel, Schrumpffolie und Etiketten
PE- und PP-Folie sind die schwierigsten der häufigen Oberflächen in diesem Ratgeber. Rechnen Sie hier mit Arbeit; ein bestandener Test auf Folie ist mehr wert als einer auf Metall, weil er das Verfahren belegt und nicht nur die Tinte.
Was meist schiefgeht. Niedrige Oberflächenenergie: Unbehandeltes PP liegt bei etwa 26–28 mN/m, HDPE bei etwa 28–32 mN/m, beide unter der Oberflächenspannung der meisten Codierfarben, sodass eine Lösungsmitteltinte nass perfekt aussehen und dann unter dem Fingernagel abblättern kann. Korona- oder Flammbehandlung hebt HDPE auf etwa 38–42 mN/m und PP auf etwa 40–44 mN/m — aber die Wirkung baut ab. Eine behandelte Flasche oder Folie, die im Lager gestanden hat, kann unter die Schwelle zurückfallen, sodass eine Tinte, die im Labor hielt, auf gelagerter Ware versagt.
Vor einem Test klären. Welchen aktuellen Dyne-Wert hat diese Ware — fragen Sie Ihren Verarbeiter oder messen Sie ihn; gehen Sie nicht von dem Wert aus, den die Ware am Tag der Behandlung hatte. Bewegt sich die Folie an der Druckstelle, flattert oder dehnt sie sich? Wird der Code vor oder nach dem Schrumpfen gedruckt, und verzerrt oder belastet das Schrumpfen die bedruckte Fläche? Bei dunkler Folie kommt die weiße Variante in Frage: Schwarze Tinte ist auf einem schwarzen Kabel oder dunklen Formteil unsichtbar, und Weiß gibt es genau für dieses Kontrastproblem — das ist das ganze Thema von weißen Lösungsmitteltinten-Patronen.
Wie die Trocknung zu beurteilen ist. Auf Folie zählt das Trocknungsbudget am meisten, weil Folie leicht ist, sich bewegt und kurz nach dem Druck oft gestapelt oder gerollt wird. Notieren Sie den Abstand vom Druckkopf bis zum Erstkontakt und die Liniengeschwindigkeit, und testen Sie bei dieser Geschwindigkeit — nicht bei einer langsameren Testgeschwindigkeit. Ist das Budget zu kurz, ist das Versetzen des Druckkopfs oder ein Luftmesser meist die Lösung, nicht eine andere Patrone.
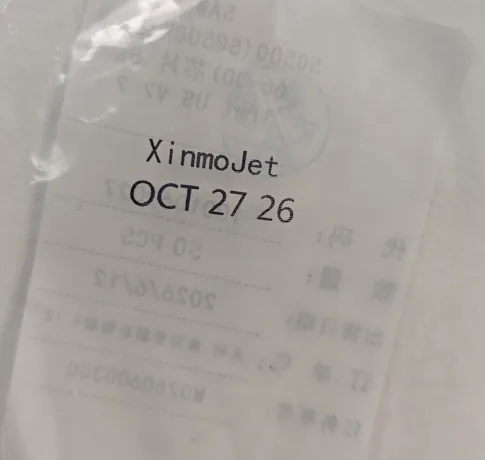
Wenn es versagt. Hören Sie auf, Patronen gegen eine unbehandelte Oberfläche zu testen. Die Antwort ist meist eine Vorbehandlung — Korona, Flamme oder Primer — oder eine andere Folienqualität. Bestätigen Sie den Dyne-Wert an repräsentierender Ware, nicht an einem frisch behandelten Plättchen, und testen Sie nach der Behandlung erneut. Ist die Haltbarkeitsanforderung so hoch, dass ein UV-härtendes System im Spiel ist, wird dieser Weg separat verglichen in UV-härtendes TIJ auf PE- und PP-Folie — eine andere Tintenfamilie, keine Variante dieser hier.
Beschichteter Karton: glänzende Verkaufsverpackungen
Beschichteter Karton liegt zwischen der saugenden und der nicht saugenden Welt, und die Beschichtung entscheidet, in welcher Sie sich befinden.
Was meist schiefgeht. Eine beschichtete Schachtel wie einen einfachen Karton zu behandeln. Eine matte Beschichtung nimmt vielleicht noch Farbe auf; eine glänzend UV-beschichtete Schachtel verhält sich wie Kunststoff. Ist die Beschichtung unbekannt, ist die Tintenwahl ein Raten — und genau dafür ist dieser Test da.
Vor einem Test klären. Welche Beschichtung liegt vor — matt, glänzend, UV-Lack, Kaschierung? Liegt die Druckfläche auf der beschichteten Seite oder auf einer unbeschichteten Lasche? Wird die Schachtel kurz nach dem Codieren angefasst, gestapelt oder eingeschrumpft, und ist sie beim Transport Abrieb ausgesetzt?
Wie die Trocknung zu beurteilen ist. Testen Sie bei unbekannter Beschichtung beide Tintentypen auf der echten Schachtel und vergleichen Sie die Reibfestigkeit nach dem Trocknen — nicht nur den Eindruck im nassen Zustand. Ein Lösungsmittelcode auf einer glänzenden Schachtel und ein wasserbasierter Code auf derselben Schachtel können nass identisch aussehen und sich nach dem Reibtest unterschiedlich verhalten. Dieser Vergleich ist der Test.
Wenn es versagt. Benennen Sie die Beschichtung, wenn Sie Muster anfordern. „Beschichteter Karton” ist keine Spezifikation; die Art der Beschichtung ist es. Ein Lieferant, der danach fragt, bevor er anbietet, ist ein gutes Zeichen.
Ein realer Anwendungsfall: eine Linie, drei Substrate, eine Testmethode
Nehmen Sie ein Lebensmittelwerk, das auf einer Linie drei Dinge codiert: ein Datum auf einem Weißblechdeckel, eine Chargennummer auf einem Glas, einen Los-Code auf einem PE-Beutel. Drei Substrate, ein Patronentyp, eine Testmethode — und drei verschiedene Fehlerbilder, wenn der Test übersprungen wird.
Der Dosendeckel versagt zuerst am Öl: Der Code geht ab, bis das Muster gereinigt ist, dann hält er. Das Glas versagt an der Temperatur: Der Code hält auf einem warmen Glas und geht auf einem kalt abgefüllten ab, bis die Druckstelle hinter den Punkt wandert, an dem die Gläser Raumtemperatur erreichen. Der PE-Beutel versagt an der Oberflächenenergie: Der Code blättert, bis der Verarbeiter den aktuellen Dyne-Wert bestätigt und die Folie koronabehandelt ist, danach hält dieselbe Patrone.
Keiner der drei Fehler ist ein Patronendefekt, und keiner wird durch ein Datenblatt gefunden. Jeder wird mit derselben Methode gefunden, die in allen Abschnitten oben gilt: auf dem echten Produkt drucken, bei der echten Liniengeschwindigkeit, mit dem echten Codeinhalt; Klebeband-, Wisch- und Reibtest; die Umgebungsbedingung prüfen, die das Produkt tatsächlich trifft; den Code mit dem Gerät scannen, das Sie am Linienende einsetzen. Diese Methode ist der ganze Ratgeber, dreimal angewendet.
Dieses Beispiel ist ein illustratives Szenario aus einem häufigen Fehlermuster, kein Bericht über gemessene Ergebnisse. Es verspricht nicht, dass jede Dose, jedes Glas und jeder Beutel identisch druckt, und es nennt für kein konkretes Produkt eine Zahl zu Trocknungszeit oder Haftung, weil diese von Material, Tintenvariante und Linienbedingungen abhängen. Es zeigt den Entscheidungsweg: die Oberfläche bestimmen, prüfen, was darauf liegt, das Ergebnis am eigenen Produkt belegen, bevor Sie in Serie gehen.
Wenn nicht das Substrat das Problem ist
Wenn jedes Substrat auf dieselbe Weise versagt, hören Sie auf, Substrate zu wechseln, und prüfen Sie stattdessen Patrone und Linie: Abstand und Stabilität des Druckkopfs, Standzeit zwischen den Drucken und die Handhabung der Patrone. Lösungsmittel verdunstet schnell und kann deshalb auch in Düsen antrocknen, die offen und ungenutzt stehen. Die Produktseite nennt für schnell trocknendes Lösungsmittel etwa 10–15 Minuten Standzeit, bevor die Düsenplatte zu trocknen beginnt — je Tinte zu bestätigen —, deshalb planen Linien mit stoßweisem Druck eine Abdeckroutine oder eine kurze Spülung beim Neustart ein. Lassen Sie die Schutzkappe auf, wann immer eine Patrone nicht im Drucker sitzt, lagern Sie versiegelte Patronen in der Originalverpackung, fern von Sonnenlicht und Hitze, und wischen Sie die Düsenplatte nur wie beschrieben mit einem geeigneten fusselfreien Tuch. Eine Präzisionsfläche mit 300 Öffnungen wird durch grobes Wischen mehr beschädigt als durch die meisten Druckfehler.
Und wenn ein einzelnes Substrat versagt, während die anderen bestehen, sind das nützliche Informationen und kein gescheiterter Test: Es zeigt Ihnen, wo das Verfahren geändert werden muss — die Beschichtung, die Vorbehandlung, die Temperatur, die Handhabung —, und nicht die Patrone. Schicken Sie diese Erkenntnisse mit der Musteranfrage an den Lieferanten. Die sechs Fragen aus dem Grundlagenartikel — Oberfläche, Porosität, Codehöhe, Scannen, Linienmuster und was der Code überstehen muss — sind der schnellste Weg zu einem passenden Muster statt zu einem Standardangebot; wenn ein Code auf der Linie bereits versagt hat und die Bestellung trotzdem durchlaufen soll, geht ein Diagnoseablauf für Haftungsfehler denselben Weg Schritt für Schritt. Die Beschaffung auf Herstellerebene behandelt die Herstellerübersicht, und die Eigenmarkenfertigung das OEM- und ODM-Programm.
Häufige Fragen
Welches Substrat ist für eine Lösungsmittel-TIJ-Patrone am schwierigsten?
PE- und PP-Folie wegen der niedrigen Oberflächenenergie. Unbehandeltes PP liegt bei etwa 26–28 mN/m, HDPE bei etwa 28–32 mN/m — unter dem, was die meisten Codierfarben zuverlässig benetzen. Eine Vorbehandlung hebt sie meist in den brauchbaren Bereich, doch die Wirkung baut im Lager ab. Testen Sie deshalb repräsentierende Ware, nicht ein frisch behandeltes Muster.
Warum sieht mein Code nass gut aus und blättert dann ab?
Weil Benetzen und Anbinden zwei verschiedene Dinge sind. Eine Farbe kann sich nass gleichmäßig verteilen und beim Trocknen trotzdem nicht anbinden — das klassische Zeichen ist ein Code, der perfekt aussieht und dann unter dem Fingernagel abblättert oder mit Klebeband abgeht. Prüfen Sie zuerst die Oberfläche (Öl, Beschichtung, Vorbehandlungsniveau) und machen Sie dann einen Klebebandtest, statt nach dem Augenschein zu urteilen.
Funktioniert eine Lösungsmittel-TIJ-Patrone auf Glas ohne Primer?
Manchmal, und es hängt vom Glas, vom Primer und von den Bedingungen ab — Glas ist chemisch inert, deshalb hängt die Haftung oft am Primer und nicht an der Farbe allein. Testen Sie an Ihrer eigenen Flasche, inklusive Kühllager-Prüfung, wenn das Produkt gekühlt wird, und werten Sie einen bestandenen Test bei Raumtemperatur nicht als Nachweis für eine kalt abgefüllte Linie.
Woran erkenne ich, ob die Trocknung für meine Linie schnell genug ist?
Messen Sie den Abstand vom Druckkopf bis zu der Stelle, die den Code zuerst berührt, und Ihre Liniengeschwindigkeit — diese beiden Zahlen sind das Trocknungsbudget. Der übliche Bereich liegt bei 1–5 Sekunden auf nicht saugenden Oberflächen, doch der Maßstab ist, ob der Code den Erstkontakt, die Stapelung und die Handhabung auf Ihrer Linie übersteht, nicht ob er an der Luft trocken aussieht.
Kann ich dieselbe Patrone für Metall, Glas und Kunststoff verwenden?
Oft ja — die XM-45S ist für HDPE, LDPE, PP, PET, Hart-PVC, beschichtetes Metall und metallisierte Folie sowie Glas spezifiziert —, aber „dieselbe Patrone” heißt nicht „dasselbe Ergebnis ohne Test”. Jedes Substrat braucht seinen eigenen Mustertest, weil das Fehlerbild bei jedem anders ist. Die vollständige Spezifikation steht auf der Seite der Lösungsmitteltinten-Patronen.
Was sollte ich einem Lieferanten schicken, um ein brauchbares Muster zu bekommen?
Material und Oberfläche, die Liniengeschwindigkeit, Inhalt und Höhe des Codes, was der Code überstehen muss und den Abstand bis zum Erstkontakt nach dem Druck. Damit kann ein Lieferant Farbe und Druckhöhe zuordnen — 12,7 mm oder 25,4 mm —, statt eine Standardpatrone anzubieten. Über die Kontaktseite beschreiben Sie Oberfläche und Linienbedingungen.
Fazit: die Oberfläche entscheidet, der Test beweist es
Metall verzeiht eine schmutzige Oberfläche am wenigsten, sobald sie sauber ist; Glas bestraft Kälte und Kondensat; PET bestraft eine geänderte Oberflächenbehandlung; PE- und PP-Folie bestrafen niedrige Oberflächenenergie und abklingende Vorbehandlung; beschichteter Karton bestraft jeden, der die Beschichtung rät. Die Patrone ist in allen fünf Fällen dieselbe. Der Test ist das, was sich unterscheidet — und der Test ist das, was aus einer Spezifikation einen Code macht, der noch lesbar ist, wenn Ihr Kunde die Schachtel öffnet.
Wählen Sie in dieser Reihenfolge: das genaue Material und die Oberfläche benennen, prüfen, was auf der Oberfläche liegt, das Trocknungsbudget an Ihrer Linie bestätigen, auf Ihrem eigenen Produkt bei Ihrer eigenen Geschwindigkeit drucken und mit Klebeband-, Wisch- und Reibtest plus Scan beurteilen. Das ist der ganze Ratgeber, und es ist dieselbe Methode, die der Leitfaden zur Substratabstimmung in technischen Begriffen darlegt. Aktuelle Preise und Bestellmengen stehen auf der Preisseite.
Weiterlesen
- 26. Oktober 2026
Lösungsmittel-TIJ-Patrone: Ratgeber für nicht saugende Oberflächen
Eine Lösungsmittel-TIJ-Patrone ist eine 42-ml-Tintenstrahlpatrone mit schnell trocknender Lösungsmitteltinte, …
- 13. November 2026
TIJ-Patronen-Kompatibilität prüfen, bevor Sie bestellen
Die meisten Kompatibilitätsprobleme sind Informationsprobleme: Der Käufer schickt eine Teilenummer, der Liefer…
- 5. November 2026
Lösemittel oder Wasserbasis: Welche TIJ-Tinte Ihr Material annimmt
Wasser und Lösemittel sind zwei Träger, und der Träger entscheidet, welche Oberflächen eine Tinte benetzt, wie…
Soll das an Ihrem Material geprüft werden?
Wir drucken auf Mustern Ihres tatsächlichen Substrats und schicken sie Ihnen zu. Senden Sie Material, Liniengeschwindigkeit und Codeinhalt — wir sagen Ihnen ehrlich, ob die Ursache in der Tinte, der Oberfläche oder dem Layout der Linie liegt.