
Notas técnicas
O código sai com o atrito: uma ordem de diagnóstico para falhas de aderência
Quando um código impresso borra, sai com o atrito ou falha o teste da fita, a causa é uma de quatro coisas. Percorrê-las na ordem certa evita-lhe substituir cartuchos que nunca foram o problema. Esta é a sequência que usamos quando um cliente nos envia uma amostra falhada.
Comece pelo orçamento de secagem, não pela tinta
O reflexo quando um código borra é culpar a tinta e encomendar outro cartucho. Isso é a última coisa a mudar, não a primeira, porque outras três causas produzem um sintoma idêntico e apenas uma delas é a tinta.
Percorra estas quatro por ordem. Cada uma é mais barata e mais rápida de verificar do que a seguinte, e cada uma descarta uma categoria de causas.
Passo 1: medir o orçamento de secagem em segundos
O orçamento de secagem é o tempo entre a cabeça e a primeira coisa que toca o código, e é uma propriedade do layout da sua linha, não da sua tinta:
orçamento de secagem (s) = distância da cabeça ao primeiro contacto (m) ÷ velocidade de linha (m/s)Meça a distância física. Divida pela velocidade a que está realmente a trabalhar, não pela velocidade nominal da máquina. Se o resultado for inferior a alguns segundos sobre uma superfície não porosa, o código está a ser tocado enquanto ainda está húmido, e nenhuma mudança de cartucho resolve isso.
Os remédios habituais são alterações de layout: mover a cabeça mais atrás na linha, acrescentar movimento de ar sobre a marca ou reencaminhar o produto para que o primeiro rolo não cruze o código. São pouco vistosos e funcionam.
Passo 2: comparar seco ao toque com completamente curado
Um código pode estar seco ao toque e não estar curado. As tintas de solvente e base água passam ambas por uma evaporação inicial seguida de uma cura mais lenta, e um código esfregado na janela entre as duas sairá mesmo que um segundo antes parecesse fixado.
O teste é simples: imprima uma amostra, espere o tempo de cura completo e depois esfregue. Se passar depois da cura e falhar antes, o problema é o layout da linha que permite contacto demasiado cedo — volte ao passo 1.
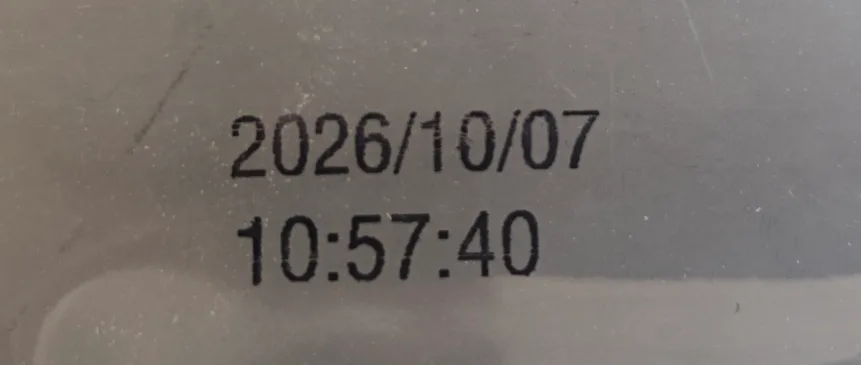
As três fotografias abaixo mostram o mesmo código na mesma superfície, tiradas durante um teste de fita padrão. Esse gradiente — intacto, depois quebrando nas bordas, depois praticamente ausente — é a aparência de um problema de orçamento de secagem quando a questão da tinta sai de cena.
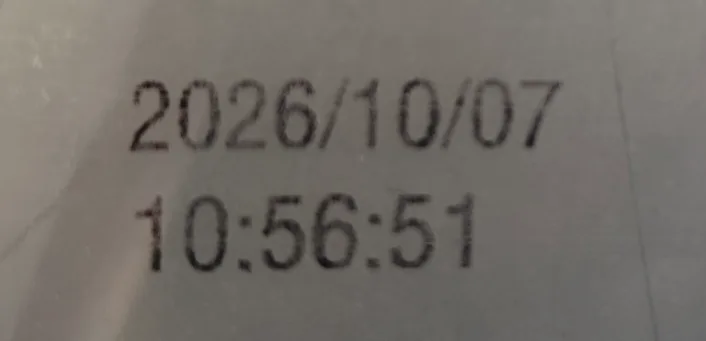
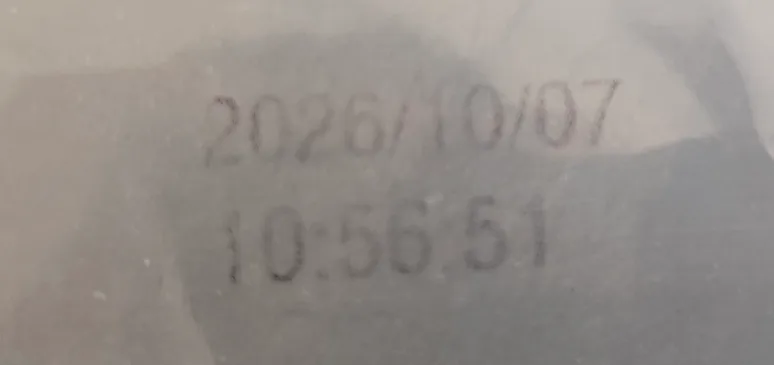
É aqui também que um fornecedor que cita um único tempo de secagem em segundos lhe está a fazer um mau serviço. O número que importa é específico da sua carga de tinta, das suas condições ambientais e da sua janela de cura.
Passo 3: verificar a energia superficial do substrato
Se o orçamento for adequado, o código estiver completamente curado e mesmo assim sair, a superfície é a causa provável. Um líquido molha um sólido apenas quando a energia superficial do sólido excede a tensão superficial do líquido com uma margem de trabalho — habitualmente citada em cerca de 8 a 10 mN/m.
As poliolefinas não tratadas ficam abaixo da tensão superficial da maioria das tintas de codificação. O PP não tratado mede cerca de 26–28 mN/m e o HDPE cerca de 28–32 mN/m, contra uma tinta de codificação base água de 30–45 mN/m. Nessa situação a tinta não falha a aderir — falha a molhar, e acumula-se em gotas formando uma marca que assenta sobre a superfície e se levanta.
A solução é um pré-tratamento, não outra tinta: o tratamento corona ou por chama oxida a camada superficial e sobe o HDPE para cerca de 38–42 mN/m e o PP para 40–44 mN/m. É a causa raiz mais comum nas amostras falhadas que recebemos, e é diagnosticável antes de encomendar seja o que for. Quando a superfície se revela boa e o código continua a falhar, o guia de aderência por substrato percorre esse caso substrato a substrato.
Uma ressalva que vale a pena conhecer: o tratamento corona degrada-se durante o armazenamento. Material que foi tratado e depois ficou meses num armazém pode comportar-se de forma diferente de uma amostra tratada recentemente, e é por isso que um teste que passou no trimestre passado pode falhar neste. Se a falha estiver ligada a uma mudança de tinta mais do que à superfície, a tinta de segurança UV é um caso de contraste útil: é verificada sob uma lâmpada em vez de a olho, por isso um problema de molhagem aparece como um sinal fraco em vez de como um código invisível.
Passo 4: só agora considerar o sistema de tinta
Se o orçamento for adequado, a cura estiver completa e a energia superficial estiver acima do limiar, então a tinta merece exame. A pergunta pertinente é se a classe de tinta corresponde à superfície: uma tinta base água sobre um plástico de baixa energia é a ferramenta errada independentemente da sua qualidade, e a resposta é um sistema de solvente formulado para superfícies de baixa energia e não uma tinta base água melhor.
O que nos enviar quando estiver bloqueado
Se os quatro passos não resolveram, envie uma amostra impressa sobre o substrato real, mais a velocidade de linha e a distância da cabeça ao primeiro contacto. Uma amostra física diz-nos mais do que uma descrição alguma vez dirá, porque podemos aplicar os testes de fita e de atrito sobre ela e ver o modo de falha em vez de o inferir.
Preferimos dizer-lhe que o layout da sua linha tem de mudar do que vender-lhe um cartucho que não vai ajudar. É uma conversa mais lenta no primeiro contacto e muito mais rápida no segundo.
Se no fim a causa for o próprio cartucho, como funciona a nossa fábrica de cartuchos de jato de tinta térmico mostra as etapas de fabrico, enchimento e teste por que passam os nossos cartuchos de 42 ml.
Leitura relacionada
- 13 de novembro de 2026
Como verificar a compatibilidade do cartucho TIJ antes de comprar
Quase todo problema de compatibilidade é um problema de informação: o comprador envia uma referência, o fornec…
- 5 de novembro de 2026
Tinta solvente ou à base de água: o que decide a escolha
A água e o solvente são dois veículos, e é o veículo que decide que superfícies uma tinta molha, quanto tempo …
- 1 de novembro de 2026
Cartuchos TIJ de tinta solvente OEM: guia da marca própria
OEM em cartuchos TIJ de tinta solvente é o nosso cartucho já testado com o seu rótulo, a sua caixa e a sua doc…
Quer isso confirmado no seu próprio material?
Imprimimos em amostras do seu substrato real e enviamos para você. Informe o material, a velocidade da linha e o conteúdo do código, e diremos com honestidade se a causa está na tinta, na superfície ou no layout da linha.