
Notes techniques
Le code s’efface : un ordre de diagnostic pour les défauts d’adhérence
Quand un code imprimé bave, s’efface ou échoue au test du ruban adhésif, la cause est l’une de quatre choses. Les examiner dans le bon ordre vous évite de remplacer des cartouches qui n’ont jamais été le problème. Voici la séquence que nous suivons quand un client nous envoie un échantillon défaillant.
Commencez par le budget de séchage, pas par l’encre
Le réflexe quand un code bave est d’accuser l’encre et de commander une autre cartouche. C’est la dernière chose à changer, pas la première, car trois autres causes produisent un symptôme identique et une seule d’entre elles est l’encre.
Passez ces quatre points dans l’ordre. Chacun est moins cher et plus rapide à vérifier que le suivant, et chacun élimine une catégorie de causes.
Étape 1 : mesurer le budget de séchage en secondes
Le budget de séchage est le temps entre la tête d’impression et la première chose qui touche le code, et c’est une propriété de l’implantation de votre ligne, pas de votre encre :
budget de séchage (s) = distance tête jusqu’au premier contact (m) ÷ vitesse de ligne (m/s)Mesurez la distance physique. Divisez par la vitesse à laquelle vous tournez réellement, pas par la vitesse nominale de la machine. Si le résultat est inférieur à quelques secondes sur une surface non poreuse, le code est touché alors qu’il est encore humide, et aucun changement de cartouche n’y remédiera.
Les remèdes habituels sont des modifications d’implantation : déplacer la tête plus tôt dans la ligne, ajouter un mouvement d’air sur la marque, ou réacheminer le produit pour que le premier rouleau ne croise pas le code. C’est peu spectaculaire et ça fonctionne.
Étape 2 : comparer sec au toucher et complètement durci
Un code peut être sec au toucher et ne pas être durci. Les encres solvant et aqueuses passent toutes deux par une évaporation initiale suivie d’un durcissement plus lent, et un code essuyé dans la fenêtre entre les deux partira même s’il semblait pris une seconde plus tôt.
Le test est simple : imprimez un échantillon, attendez la durée de durcissement complète, puis frottez. S’il passe après durcissement et échoue avant, le problème est l’implantation de la ligne qui autorise un contact trop précoce — retour à l’étape 1.
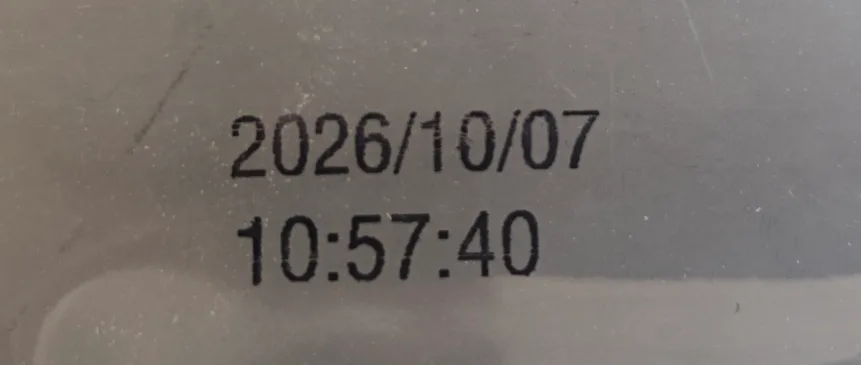
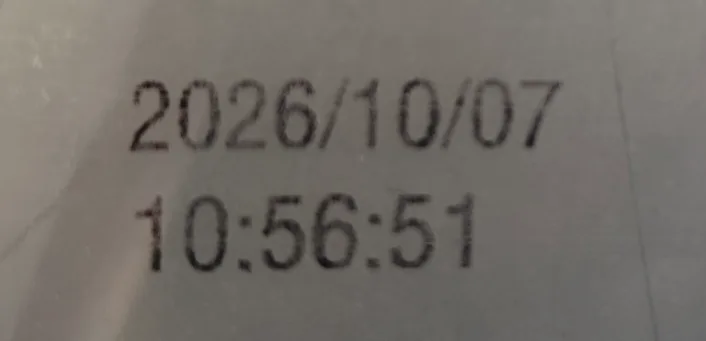
Les trois photographies ci-dessous montrent le même code sur la même surface, prises au cours d’un test au ruban adhésif standard. Ce dégradé — intact, puis s’effritant sur les bords, puis largement disparu — est l’image d’un problème de budget de séchage dès lors que la question de l’encre est écartée.
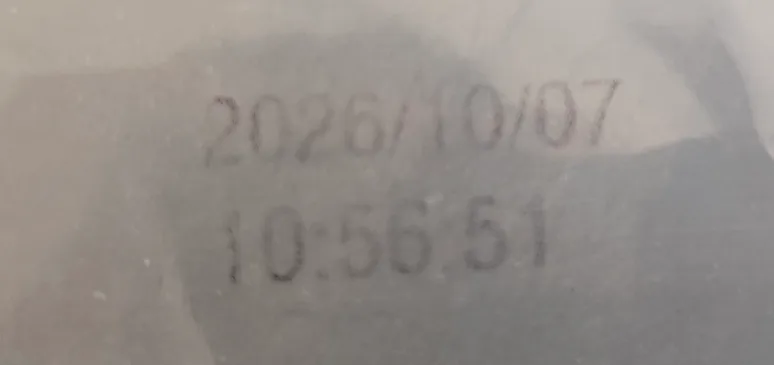
C’est aussi là qu’un fournisseur qui annonce une durée de séchage unique en secondes vous rend un mauvais service. Le chiffre qui compte est spécifique à votre charge d’encre, à vos conditions ambiantes et à votre fenêtre de durcissement.
Étape 3 : vérifier l’énergie de surface du substrat
Si le budget est suffisant, le code complètement durci, et qu’il part quand même, la surface est la cause probable. Un liquide mouille un solide seulement quand l’énergie de surface du solide dépasse la tension de surface du liquide avec une marge de travail — couramment citée autour de 8 à 10 mN/m.
Les polyoléfines non traitées se situent en dessous de la tension de surface de la plupart des encres de codage. Le PP non traité mesure environ 26–28 mN/m et le HDPE environ 28–32 mN/m, contre une encre de codage aqueuse à 30–45 mN/m. Dans cette situation, l’encre n’échoue pas à adhérer — elle échoue à mouiller, et elle perle en une marque qui reste en surface et se décolle.
La solution est un prétraitement, pas une autre encre : le traitement corona ou à la flamme oxyde la couche superficielle et porte le HDPE à environ 38–42 mN/m et le PP à 40–44 mN/m. C’est la cause racine la plus fréquente dans les échantillons défaillants que nous recevons, et elle est diagnostiquable avant de commander quoi que ce soit. Quand la surface s’avère saine et que le code échoue malgré tout, le guide d’adhérence par substrat traite ce cas substrat par substrat.
Une réserve à connaître : le traitement corona se dégrade au stockage. Une matière traitée puis restée des mois en entrepôt peut se comporter différemment d’un échantillon fraîchement traité, ce qui explique qu’un test réussi le trimestre dernier puisse échouer ce trimestre-ci. Si la défaillance est liée à un changement d’encre plutôt qu’à la surface, l’ encre de sécurité UV est un cas de contraste utile : elle se vérifie sous une lampe plutôt qu’à l’œil, si bien qu’un problème de mouillage apparaît comme un signal faible au lieu d’un code invisible.
Étape 4 : seulement maintenant, examiner le système d’encre
Si le budget est suffisant, le durcissement complet et l’énergie de surface au-dessus du seuil, alors l’encre mérite examen. La question pertinente est de savoir si la classe d’encre correspond à la surface : une encre aqueuse sur un plastique à faible énergie est le mauvais outil quelle que soit sa qualité, et la réponse est un système solvant formulé pour surfaces à faible énergie plutôt qu’une meilleure encre aqueuse.
Ce qu’il faut nous envoyer quand vous êtes bloqué
Si les quatre étapes n’ont pas résolu le problème, envoyez un échantillon imprimé sur le substrat réel, plus la vitesse de ligne et la distance entre la tête et le premier contact. Un échantillon physique nous dit plus qu’une description ne le fera jamais, parce que nous pouvons appliquer les tests de ruban et de frottement dessus et voir le mode de défaillance au lieu de le déduire.
Nous préférons vous dire que l’implantation de votre ligne doit changer plutôt que de vous vendre une cartouche qui n’aidera pas. C’est une conversation plus lente à la première demande et beaucoup plus rapide à la seconde.
Si la cause s’avère finalement être la cartouche elle-même, comment fonctionne notre usine de cartouches à jet d’encre thermique détaille les étapes de fabrication, de remplissage et de test de nos cartouches de 42 ml.
À lire aussi
- 13 novembre 2026
Vérifier la compatibilité d’une cartouche TIJ avant de commander
La plupart des problèmes de compatibilité sont des problèmes d’information : l’acheteur envoie une référence, …
- 5 novembre 2026
Encre solvant ou encre aqueuse : ce qui décide vraiment
L’eau et le solvant sont deux véhicules, et c’est le véhicule qui décide quelles surfaces une encre mouille, c…
- 1 novembre 2026
Cartouches TIJ à solvant OEM : guide de la fabrication en marque propre
L'OEM sur une cartouche TIJ à solvant, c'est notre cartouche testée avec votre étiquette, votre carton et vos …
Vous voulez une vérification sur votre propre matière ?
Nous imprimons sur des échantillons de votre substrat réel et vous les envoyons. Indiquez la matière, la vitesse de ligne et le contenu du code : nous vous dirons honnêtement si la cause tient à l’encre, à la surface ou à l’implantation de la ligne.