
Ingénierie
Codage sur câble et tube : un marquage qui survit à la ligne, à la bobine et au sol
Sur une ligne de câble ou de tube, quelque chose avance en permanence. Le produit ne s’arrête pas pour la tête d’impression, et sur une ligne d’extrusion l’encre dispose d’une fraction de seconde pour sécher avant le premier cabestan ou la cuve d’eau. Trois éléments décident si le marquage survit : le compound de la gaine ou de la paroi, la position de la tête par rapport à la cuve de refroidissement et au tirage, et ce qui arrive ensuite à la couronne — enroulement, tirage, enfouissement, soleil ou essai de pression. Si votre marque doit survivre à la couronne et pas seulement à la ligne, les trois points ci-dessous sont ceux à examiner en premier.
Ce que l’on imprime sur un câble ou un tube, et pourquoi le marquage de longueur change la donne
L’essentiel de ce qui va sur une gaine de câble est de l’identification : type et dimension, classe de tension ou de pression, la norme selon laquelle le produit est fabriqué, le fabricant, et un code de lot ou de date. Ces éléments se comportent à peu près comme sur tout autre produit, et le volet date et lot est traité sur une page dédiée.
Le marquage de longueur est l’élément qui change le problème. Un marquage métrique n’est pas une chaîne figée, il compte : il doit s’incrémenter avec le produit, rester en phase avec le tirage à vitesse de production, et repartir au bon endroit après un arrêt de ligne. C’est une question d’encodeur et d’automate avant d’être une question d’encre, et c’est pourquoi une demande de câble ne ressemble pas à une demande de carton.
Le tube porte en général un contenu plus simple et des conditions plus dures. Le marquage comprend souvent la matière, le diamètre et la classe de pression, la référence normative et la date de production, répété à intervalles le long de la longueur extrudée plutôt qu’imprimé en continu. Ce qu’il doit ensuite supporter, c’est une vie en extérieur ou enterrée — un autre essai qu’une durée de conservation en rayon.
Pourquoi le PVC souple, le PVC rigide et le polyéthylène réagissent différemment sur la même ligne
Le PVC rigide est le cas facile. Les plages publiées l’annoncent autour de 38 à 40 mN/m, que l’encre solvant mouille sans prétraitement, et le marquage se comporte à peu près comme les données le suggèrent. Le PVC souple est le cas qui surprend, et la raison n’est pas l’adhérence. Un compound souple contient du plastifiant, et le plastifiant migre vers la surface avec le temps : un marquage qui tenait le jour de l’impression peut se retrouver posé sur une couche qui continue de changer dessous. Le PVC rigide, avec peu ou pas de plastifiant, ne se comporte pas ainsi. C’est le reproche le plus fréquent que nous voyons sur les câbles.
Le polyéthylène se situe à l’autre extrémité. Le PE, le XLPE et le tube PE sont des polyoléfines : non traités, ils passent sous la tension de surface d’une encre de codage, ce qui explique qu’un marquage sur une gaine non traitée puisse paraître correct puis échouer au frottement du pouce. Les plages publiées annoncent le HDPE à environ 28 à 32 mN/m non traité contre 38 à 42 après traitement. Les lignes d’extrusion comportent souvent un poste corona ou flamme précisément pour cette raison, et là où il existe, la tête d’impression se place après, pas avant. Le tableau complet des énergies de surface et les options de prétraitement figurent dans notre guide d’association des substrats.
Les gaines en caoutchouc, en nylon et en PU sont encore un autre cas : elles varient selon le compound, et la réponse honnête pour les trois est un échantillon imprimé sur votre propre matière.
Quel système d’encre convient à une ligne de câble ou de tube
Un système solvant est le point de départ habituel, car rien ne pénètre dans une gaine PVC ou une paroi de tube PE : le véhicule doit s’évaporer. Sur une ligne rapide, c’est tout le problème, et le budget de séchage est de l’arithmétique — la distance entre la tête et le premier cabestan, la cuve d’eau ou la bobineuse, divisée par la vitesse de ligne.
Deux points d’implantation comptent plus que tout ce qui figure sur une fiche technique d’encre. D’abord la position de la tête par rapport à la cuve de refroidissement : un produit imprimé chaud sèche plus vite mais ses dimensions bougent encore, tandis qu’une surface froide et dimensionnellement stable est plus difficile à mouiller. Ensuite, le fait que le produit traverse une cuve d’eau ou un détecteur d’étincelles après la tête : une surface mouillée et une impression mouillée ne sont pas la même chose, et l’impression doit être sèche avant d’y arriver.
Pour ce cas, nous fournissons une cartouche de 42 ml au format HP45, en largeurs d’impression de 12,7 mm et 25,4 mm, et nous formulons l’encre nous-mêmes. C’est la largeur d’impression qui décide de la quantité de contenu tenant en une passe. Empiler les têtes augmente la hauteur, au prix d’un alignement de plus à tenir et d’un endroit de plus où un manque devient visible.
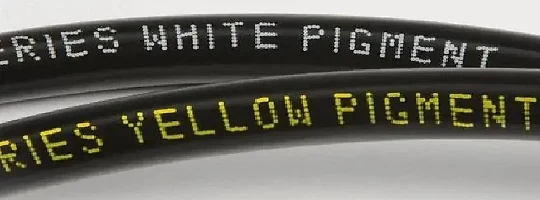
Comment qualifier un marquage sur votre propre câble ou tube
Un échantillon imprimé sur un coupon plat vous dit ce que l’encre sait faire. Il ne vous dit pas ce que fera une gaine en mouvement ou un tube enroulé. Voici les étapes que nous demandons à nos clients de suivre, dans cet ordre, avant qu’un lot de production ne soit lancé.
- 01
Envoyez un morceau du produit réel : même compound, même couleur, même surface que celle qui sort de la ligne — traitement compris, et sans nettoyage pour l’essai.
- 02
Imprimez à la vitesse de ligne réelle avec le contenu réel, marquage de longueur compris. Une chaîne figée ne prouve pas que le compteur reste en phase.
- 03
Frottez avec le pouce, puis avec le solvant utilisé par votre routine de nettoyage, et regardez le contraste plutôt que la couleur.
- 04
Enroulez l’échantillon ou laissez-le sur une bobine. La tension d’enroulement, le contact entre les couches et la courbure d’une bobine font partie de l’essai, et un échantillon bien droit n’en voit rien.
- 05
Faites passer l’échantillon par ce que le produit rencontre réellement : la cuve d’eau, le détecteur d’étincelles, le tirage dans une gaine de protection, un essai de pression, une saison dehors. La défaillance que les clients signalent est rarement celle apparue sur l’établi.
- 06
Dites-le-nous tôt si le produit porte une référence normative ou un marquage tiers. La déclaration incombe à la partie qui met le produit sur le marché, et elle change ce que le brief d’échantillonnage doit couvrir.
Portatif ou en ligne — et ce que nous fournissons réellement
Sur une ligne d’extrusion continue, ce n’est en général pas un choix. Personne n’arrête une ligne d’extrusion pour marquer le produit à la main : la tête est montée sur la ligne, prend son déclenchement d’un encodeur ou d’un détecteur de proximité, et imprime pendant que le produit avance. Ce qui est réalisable en une passe dépend de la hauteur d’impression, du nombre de lignes et de l’encre, et reste borné par le temps que la surface laisse à la goutte pour sécher — c’est pourquoi nous demandons la vitesse de ligne et la hauteur d’impression plutôt que d’annoncer un chiffre d’avance.
Une unité portative garde sa place plus loin dans le process : re-marquer une longueur coupée, marquer l’extrémité d’une couronne, coder des bobines et des palettes, ou de petites séries pour lesquelles installer un poste sur la ligne ne se justifie pas. Sur une gaine courbe et brillante, son point faible est la régularité, car la position et l’angle varient avec la main.
Pour être clairs sur ce que nous fournissons : nous fabriquons la cartouche et nous formulons l’encre. Les imprimantes portatives et en ligne sont fournies avec des partenaires spécialisés dans la fabrication d’équipements — nous qualifions et accompagnons la combinaison pour que cartouche, encre et réglages machine fonctionnent comme un seul système, mais la machine elle-même n’est pas construite dans notre usine.
Ce qu’il nous faut pour chiffrer une application câble ou tube
Une demande concernant le câble ou le tube peut généralement recevoir une réponse juste dès la première fois si le brief contient quelques précisions. Voici la liste que nous demandons ; ce que vous ne pouvez pas encore renseigner, nous le réglerons ensemble à partir d’un échantillon.
- 01
Un morceau de la gaine ou du profilé tel qu’il sort de la ligne — traitement de surface compris, et sans nettoyage.
- 02
Le compound : PVC rigide ou souple, PE, XLPE, PP-R, PEX, caoutchouc ou nylon.
- 03
La vitesse de ligne en mètres par minute, et la distance entre la tête et le premier rouleau, la cuve d’eau ou la bobineuse.
- 04
Le contenu, le nombre de lignes et la hauteur de chaque ligne, et si le marquage de longueur doit s’incrémenter.
- 05
La longueur de couronne ou de bobine, le volume mensuel, et le marché de destination si le produit porte une référence normative.
Normes et références
Lorsqu’un chiffre ou une méthode de cette page repose sur une norme externe, la norme est nommée ici et liée à son éditeur. Nous ne reformulons pas le contenu d’une norme — le document lui-même fait foi.
- ASTM D2578ASTM International
Une méthode d’essai de tension de mouillage (dyn) pour film de polyéthylène et de polypropylène. Elle décrit l’état d’une surface traitée ; elle ne prédit pas à elle seule qu’une encre tiendra.
Les documents ISO et ASTM sont vendus par leurs éditeurs ; les liens ouvrent la page de l’éditeur concerné, où le résumé et le domaine d’application sont publics.
Questions qui accompagnent une demande de codage câble ou tube
Pourquoi le code part-il sur le PVC souple mais tient-il sur le PVC rigide ?
Parce que sur le PVC souple, l’encre n’échoue pas contre le PVC. Le compound contient du plastifiant, et le plastifiant migre vers la surface avec le temps : un marquage qui donnait de bons résultats le premier jour peut se retrouver sur une couche qui continue de changer. Le PVC rigide contient peu ou pas de plastifiant et ne se comporte pas ainsi. Envoyez un morceau du compound réel, enroulez-le, et regardez-le à nouveau après quelques semaines plutôt qu’après une heure.
Les gaines PE et XLPE, et le tube PE, ont-ils besoin d’un traitement corona ou flamme avant le codage ?
Souvent, et il vaut mieux le vérifier que le supposer. Le polyéthylène non traité passe sous la tension de surface d’une encre de codage : la goutte repose sur la surface au lieu de la mouiller ; les plages publiées annoncent le HDPE à environ 28 à 32 mN/m non traité contre 38 à 42 après traitement. Deux précautions : le traitement s’atténue au stockage, et là où votre ligne comporte déjà un poste corona ou flamme, la tête d’impression se place après, pas avant.
Une cartouche TIJ peut-elle suivre une ligne qui défile à plusieurs centaines de mètres par minute ?
Cela dépend de la hauteur d’impression, du nombre de lignes et de l’encre, et non d’une vitesse record, donc nous n’annoncerons pas de chiffre d’avance. Le facteur déterminant est la fenêtre de séchage : la distance entre la tête et le premier élément qui touche l’impression, divisée par la vitesse de ligne. Donnez-nous la vitesse de ligne, le contenu et la hauteur d’impression, et nous la qualifierons sur votre matière en vous disant ce que fait la combinaison.
Fournissez-vous l’imprimante pour une ligne d’extrusion, ou seulement la cartouche et l’encre ?
La cartouche et l’encre sont les nôtres. Les imprimantes portatives et en ligne sont fournies avec des partenaires spécialisés dans la fabrication d’équipements, et nous qualifions la combinaison pour que cartouche, encre et réglages machine fonctionnent comme un seul système. Indiquez-nous la vitesse de ligne, le produit et le contenu et nous définirons la combinaison.
Envoyez-nous votre substrat — nous vous renverrons un code imprimé
Indiquez-nous le matériau, la vitesse de ligne et le texte à imprimer. Nous recommanderons un système d’encre et posterons des échantillons imprimés afin que vous puissiez les tester vous-même.