
Ingeniería
Codificación en HDPE y PP: qué decide que la marca agarre
Las poliolefinas son el extremo incómodo de la codificación por inyección de tinta. El HDPE mide unos 28 a 32 mN/m sin tratar y el PP unos 26 a 28, ambos por debajo de la tensión superficial de la mayoría de las tintas de codificación, así que una marca puede verse perfecta en húmedo y desconcharse al frotarla con el pulgar. Tres factores deciden el resultado: el estado de la superficie de la pieza que realmente pasa por la línea, el sistema de tinta ajustado a ella y el punto de la pieza donde se coloca el código. La impresora de la línea importa mucho menos que esos tres.
Qué se codifica sobre plástico y por qué el contenido determina dónde cabe
Una pieza moldeada o extruida rara vez es una superficie en blanco. Lleva una marca de inyección, una línea de soldadura, una junta de molde, un nervio, un panel hundido o el borde de una etiqueta, y cada uno de esos puntos es un lugar donde la marca se asienta con comodidad o pelea con la superficie.
El contenido se reparte en dos familias. La primera es la cadena de trazabilidad que va en cualquier otro envase —fecha de producción, consumo preferente, número de lote— y ese asunto se trata por completo en nuestra página de codificación de fecha y lote. La segunda es propia de los plásticos: una referencia de pieza, un identificador de molde o cavidad, un código de proveedor, un GS1 DataMatrix, una cadena serializada o un código QR que el usuario final debe escanear.
Es la segunda familia la que aprieta, porque esos códigos son más largos y densos que una línea de fecha. Un símbolo bidimensional necesita una zona plana y con contraste de un tamaño definido, y en una pieza moldeada pequeña esa zona puede no existir. La primera pregunta práctica no es qué tinta, sino cuántos milímetros de superficie plana útil ofrece realmente la pieza, y con qué ángulo.
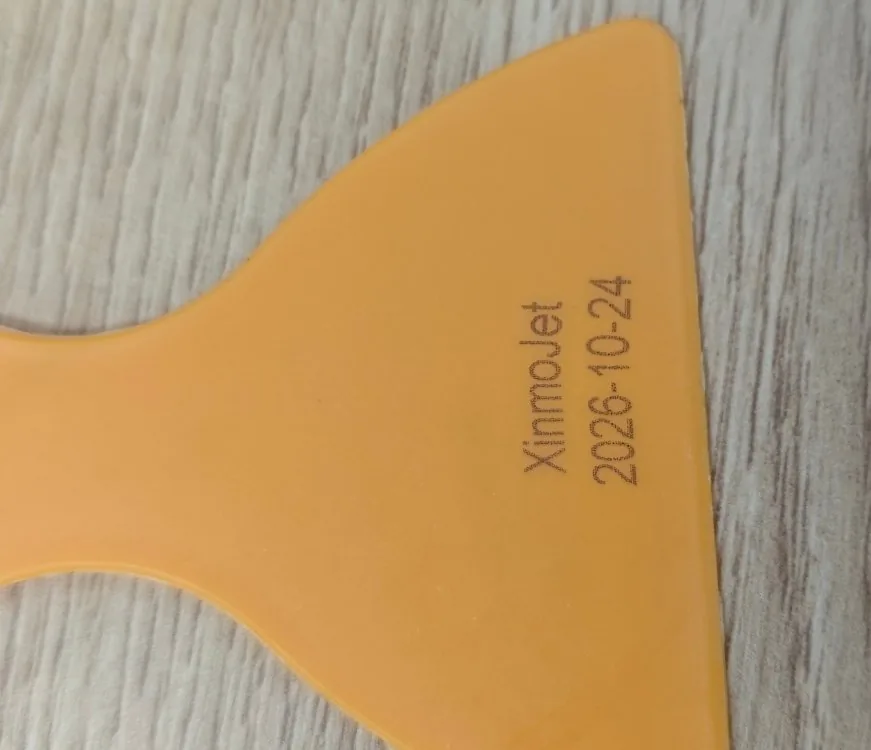
Por qué el HDPE y el PP son los difíciles, y por qué el PET normalmente no lo es
Las poliolefinas sin tratar quedan por debajo de la tensión superficial de una tinta de codificación, así que la gota no moja la superficie: se apoya encima y seca ahí. En los rangos publicados con los que trabajamos, el HDPE está en unos 28 a 32 mN/m y el PP en unos 26 a 28 sin tratar, frente a 40 a 42 del PET, y por eso el mismo cartucho que agarra en una botella de PET puede fallar en un bidón de HDPE. La tabla completa de energías superficiales, las opciones de pretratamiento y los rangos de secado están en nuestra guía de sustratos.
Hay dos puntos propios de las piezas plásticas que conviene revisar antes que nada. El desmoldeante: una pieza recién salida del molde puede llevar una película de silicona o cera que una probeta de laboratorio limpia no tiene. Y el contenido reciclado: una calidad molida o PCR puede diferir de la virgen tanto en color como en estado de superficie, así que la muestra tiene que ser la calidad que usted pasa de verdad.
Qué sistema de tinta encaja en una pieza de HDPE o PP
Sobre una poliolefina no porosa, un sistema solvente es el punto de partida habitual. En el HDPE no se absorbe nada, así que el vehículo tiene que evaporarse, y una tinta base agua es la que más probabilidades tiene de levantarse de una superficie sin tratar. Sobre film tratado, o sobre una superficie barnizada o lacada, el panorama cambia: es una de las razones por las que pedimos la pieza y no el nombre del material.
El secado es más una cuestión de diseño de línea que de tinta. Lo que cuenta es la distancia desde el cabezal hasta el primer rodillo, el primer apilador o el punto donde dos superficies impresas se tocan, a la velocidad de su línea. Cuando esa distancia es corta, la respuesta suele ser mover el cabezal o añadir aire, más que cambiar el cartucho.
Para este caso suministramos un cartucho de 42 ml en formato HP45, con anchuras de impresión de 12.7 mm y 25.4 mm, y formulamos la tinta nosotros mismos. Cuál de las dos encaja en una pieza se deduce de la anchura de impresión que la pieza permite, no de una preferencia.
Cómo cualificar una marca sobre sus propias piezas
Una muestra impresa sobre una probeta de laboratorio limpia le dice lo que la tinta puede hacer. No le dice lo que hará su pieza. Estos son los pasos que pedimos a los clientes, en este orden, antes de lanzar un lote de producción.
- 01
Envíe la pieza, no un sustituto: mismo grado de polímero, mismo color, misma superficie que la que sale de su línea, incluido el desmoldeante y sin limpiarla para el ensayo.
- 02
Imprima el contenido real a la velocidad de línea real. Una línea de fecha corta no prueba que un código denso quepa.
- 03
Frótela con el pulgar, después con el disolvente que use su rutina de limpieza, y mire el contraste en lugar del color.
- 04
Pase la pieza por los pasos siguientes de su propio proceso —el probador de fugas, la taponadora, la etiquetadora, el túnel de retracción, la encajadora— y vuelva a comprobarla después, no antes.
- 05
Conserve una pieza impresa a la temperatura y la humedad de su almacén y vuelva a mirarla unas semanas después. En plástico, algunos fallos son lentos.
- 06
Díganos pronto si el envase es de contacto alimentario o médico. La declaración corresponde a la parte que pone el producto en el mercado, y cambia lo que debe cubrir el briefing de muestras.
¿Portátil o en línea? Y qué suministramos realmente
En plástico la elección suele decidirla la pieza más que el volumen. Un codificador portátil encaja en piezas moldeadas grandes, trabajos variados y todo lo que no viaja sobre un transportador: el operario coloca el cabezal y dispara la impresión. Es la respuesta habitual para cajas, cubos, bidones y marcados puntuales.
Una unidad en línea toma el disparo de una fotocélula y la sincronización de un encoder, así que la posición de impresión sigue al producto y no al operario. En una línea de extrusión o de llenado —perfil, tubo, vaina de cable, una botella saliendo de la llenadora— es la única vía práctica, y elimina la variable humana.
Para ser claros sobre lo que suministramos: nosotros fabricamos el cartucho y formulamos la tinta. Las impresoras portátiles y en línea se suministran junto con socios especializados en fabricación de equipos: cualificamos y damos soporte a la combinación para que cartucho, tinta y ajustes de máquina funcionen como un solo sistema, pero la máquina en sí no se fabrica en nuestra planta.
Qué necesitamos de usted para cotizar una aplicación en plástico
Una consulta sobre plástico puede responderse bien a la primera si el briefing lleva algunos datos concretos. Esta es la lista que pedimos; lo que todavía no pueda responder, lo resolvemos juntos a partir de una pieza.
- 01
La pieza, o un tramo del film, tal como sale de la línea, incluido el tratamiento superficial y el desmoldeante, si los hay.
- 02
El polímero, y si el material es virgen, molido o de una calidad PCR.
- 03
La velocidad de línea, y la distancia entre la posición del cabezal y lo primero que toca la impresión.
- 04
El contenido del código, el número de líneas y la altura que debe tener cada línea.
- 05
El volumen mensual, y el mercado de destino si el envase lleva una marca regulada.
Normas y referencias
Cuando un dato o un método de esta página se apoya en una norma externa, la norma se nombra aquí y se enlaza con su editor. No parafraseamos lo que dice una norma: el documento en sí es la autoridad.
- ASTM D2578ASTM International
Un método de ensayo de tensión de mojado (dinas) para película de polietileno y polipropileno. Describe el estado de una superficie tratada; por sí solo no predice si una tinta agarrará.
- EU Regulation No 10/2011European Union
El marco europeo para los materiales plásticos destinados a entrar en contacto con alimentos. Determina qué debe cubrir un plan de muestreo cuando el envase es de contacto alimentario.
Los documentos ISO y ASTM los venden sus editores; los enlaces abren la página del editor correspondiente, donde el resumen y el alcance son públicos.
Preguntas que llegan con una consulta de codificación en plástico
¿Puede un mismo cartucho codificar una botella y su tapón?
No necesariamente con el mismo resultado. El tapón suele ser un grado de polímero distinto al del cuerpo, la manga retráctil es otro polímero aún, y cada uno tiene su propio estado de superficie. El cartucho y la tinta pueden ser los mismos; lo que cambia es si la marca agarra. Envíe ambas piezas y probaremos en las dos antes de que se comprometa.
¿Pueden imprimir sobre una superficie curva o una pieza moldeada pequeña?
A veces, y el límite es la banda plana que ofrece la pieza, no el tamaño de la pieza. Un cabezal mantenido a altura fija pierde nitidez en cuanto la superficie se curva y se aleja, así que el arco útil es más estrecho de lo que parece. Envíe la pieza con marcada la posición donde debe ir el código y le diremos qué cabe a esa distancia.
¿Sobrevivirá la marca a un baño de agua, una prueba de fugas o un frotado con disolvente?
Eso hay que probarlo, no suponerlo. Una prueba de fugas, un ciclo de condensación o un frotado de limpieza con etanol o IPA ponen líquido sobre la marca, y una tinta que estaba seca en el almacén puede perder contraste cuando la superficie está mojada. La prueba de frotado, con el disolvente y el tiempo de contacto que usted usa realmente, es la que lo resuelve.
¿Suministran la impresora, o solo el cartucho y la tinta?
El cartucho y la tinta son nuestros. Las impresoras portátiles y en línea se suministran junto con socios especializados en fabricación de equipos, y cualificamos la combinación para que cartucho, tinta y ajustes de máquina funcionen como un solo sistema. Díganos la pieza, el contenido y la velocidad de línea y definiremos la combinación.
Envíenos su sustrato — le devolvemos un código impreso
Cuéntenos el material, la velocidad de la línea y el texto que necesita imprimir. Le recomendaremos un sistema de tinta y le enviaremos muestras impresas por correo para que las pruebe usted mismo.