
Ingeniería
Codificación en cable y tubo: una marca que sobrevive a la línea, al carrete y al suelo
En una línea de cable o de tubo siempre hay algo avanzando. El producto no se detiene para el cabezal, y en una línea de extrusión la tinta dispone de una fracción de segundo para secar antes del primer cabrestante o de la cuba de agua. Tres factores deciden si la marca sobrevive: el compuesto de la vaina o de la pared, la posición del cabezal respecto a la cuba de enfriamiento y al tiro, y lo que le ocurre después a la bobina — enrollado, arrastre, enterrado, sol o una prueba de presión. Si su marca tiene que sobrevivir a la bobina y no solo a la línea, los tres puntos de abajo son los primeros que debe mirar.
Qué se imprime sobre un cable o un tubo, y por qué el marcado de longitud cambia el trabajo
Casi todo lo que va sobre una vaina de cable es identificación: tipo y medida, clase de tensión o de presión, la norma con la que se fabrica el producto, el fabricante y un código de lote o de fecha. Esos datos se comportan de forma parecida a como lo hacen en cualquier otro producto, y la parte de fecha y lote está tratada en una página propia.
El marcado de longitud es el elemento que cambia el problema. Una marca métrica no es una cadena fija: cuenta. Tiene que incrementarse con el producto, mantenerse en fase con el tiro a velocidad de producción y retomar en el punto correcto después de una parada de línea. Es una cuestión de encoder y de control antes que una cuestión de tinta, y por eso una consulta de cable no se parece a una consulta de cartón.
El tubo suele llevar un contenido más simple y condiciones más duras. La marca suele ser el material, el diámetro y la clase de presión, la referencia normativa y la fecha de producción, repetida a intervalos a lo largo de la longitud extruida en lugar de impresa de forma continua. Lo que después tiene que resistir es una vida a la intemperie o bajo tierra, que es un ensayo distinto al de una vida útil en estantería.
Por qué el PVC flexible, el PVC rígido y el polietileno se comportan distinto en la misma línea
El PVC rígido es el caso fácil. Los rangos publicados lo sitúan en torno a 38 a 40 mN/m, que una tinta solvente moja sin pretratamiento, y la marca se comporta más o menos como sugieren los datos. El PVC flexible es el caso que sorprende, y la razón no es la adherencia. Un compuesto flexible lleva plastificante, y el plastificante migra hacia la superficie con el tiempo: una marca que aguantaba el día de la impresión puede acabar reposando sobre una capa que sigue cambiando por debajo. El PVC rígido, con poco o ningún plastificante, no se comporta así. Es la queja de cable más frecuente que vemos.
El polietileno está en el otro extremo. El PE, el XLPE y el tubo de PE son poliolefinas: sin tratar quedan por debajo de la tensión superficial de una tinta de codificación, y por eso una marca sobre una vaina sin tratar puede parecer correcta y luego fallar al frotarla con el pulgar. Los rangos publicados sitúan el HDPE en unos 28 a 32 mN/m sin tratar frente a 38 a 42 tras el tratamiento. Las líneas de extrusión suelen incorporar una estación de corona o llama precisamente por esto, y donde existe, el cabezal va después, no antes. La tabla completa de energías superficiales y las opciones de pretratamiento están en nuestra guía de sustratos.
Las vainas de caucho, nailon y PU son otro caso distinto: varían según el compuesto, y la respuesta honesta para las tres es una muestra impresa sobre su propio material.
Qué sistema de tinta encaja en una línea de cable o tubo
Un sistema solvente es el punto de partida habitual, porque en una vaina de PVC o en una pared de tubo de PE no se absorbe nada: el vehículo tiene que evaporarse. En una línea rápida eso es todo el problema, y el presupuesto de secado es aritmética: la distancia desde el cabezal hasta el primer cabrestante, la cuba de agua o la bobinadora, dividida por la velocidad de línea.
Dos puntos de diseño de línea importan más que cualquier cosa en una ficha técnica de tinta. El primero, la posición del cabezal respecto a la cuba de enfriamiento: un producto impreso caliente seca más rápido pero sus dimensiones todavía se mueven, mientras que una superficie fría y dimensionalmente estable es más difícil de mojar. El segundo, si el producto pasa por una cuba de agua o un detector de chispas después del cabezal: una superficie mojada y una impresión mojada no son lo mismo, y la impresión tiene que estar seca antes de llegar allí.
Para este caso suministramos un cartucho de 42 ml en formato HP45, con anchuras de impresión de 12.7 mm y 25.4 mm, y formulamos la tinta nosotros mismos. La anchura de impresión es lo que decide cuánto contenido cabe en una sola pasada. Apilar cabezales amplía la altura, a costa de una alineación más que mantener y un punto más donde un fallo de inyección se hace visible.
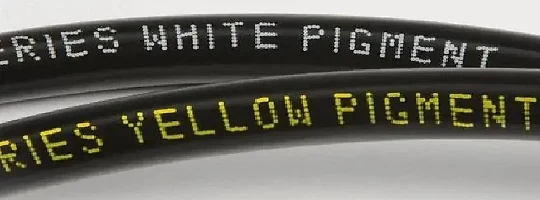
Cómo cualificar una marca sobre su propio cable o tubo
Una muestra impresa sobre una probeta plana le dice lo que la tinta puede hacer. No le dice lo que hará una vaina en movimiento o un tubo enrollado. Estos son los pasos que pedimos a los clientes, en este orden, antes de lanzar un lote de producción.
- 01
Envíe un tramo del producto real: mismo compuesto, mismo color, misma superficie que la que sale de su línea, incluido cualquier tratamiento y sin limpiarla para el ensayo.
- 02
Imprima a la velocidad de línea real con el contenido real, incluido el marcado de longitud. Una cadena fija no prueba que el contador se mantenga en fase.
- 03
Frótela con el pulgar, después con el disolvente que use su rutina de limpieza, y mire el contraste en lugar del color.
- 04
Enrolle la muestra o déjela en un carrete. La tensión de bobinado, el contacto entre capas y la curvatura de un carrete forman parte del ensayo, y una muestra recta no ve nada de eso.
- 05
Pase la muestra por lo que el producto encuentra de verdad: la cuba de agua, el detector de chispas, el arrastre por un conducto, una prueba de presión, una temporada a la intemperie. El fallo que reportan los clientes rara vez es el que apareció en el banco de trabajo.
- 06
Díganos pronto si el producto lleva una referencia normativa o una marca de terceros. La declaración corresponde a la parte que pone el producto en el mercado, y cambia lo que debe cubrir el briefing de muestras.
¿Portátil o en línea? Y qué suministramos realmente
En una línea de extrusión continua esto normalmente no es una elección. Nadie para una línea de extrusión para marcar el producto a mano: el cabezal va montado en la línea, toma el disparo de un encoder o de un detector de proximidad, e imprime mientras el producto avanza. Lo que se consigue en una pasada depende de la altura de impresión, del número de líneas y de la tinta, y está acotado por el tiempo que la superficie concede a la gota para secar; por eso pedimos la velocidad de línea y la altura de impresión en lugar de adelantar una cifra.
Una unidad portátil conserva su sitio más adelante en el proceso: volver a marcar un tramo cortado, marcar el extremo de una bobina, codificar carretes y palés, o series cortas en las que no compensa instalar una estación en la línea. Sobre una vaina curva y brillante su punto débil es la regularidad, porque la posición y el ángulo varían con la mano.
Para ser claros sobre lo que suministramos: nosotros fabricamos el cartucho y formulamos la tinta. Las impresoras portátiles y en línea se suministran junto con socios especializados en fabricación de equipos: cualificamos y damos soporte a la combinación para que cartucho, tinta y ajustes de máquina funcionen como un solo sistema, pero la máquina en sí no se fabrica en nuestra planta.
Qué necesitamos de usted para cotizar una aplicación de cable o tubo
Una consulta de cable o tubo puede responderse bien a la primera si el briefing lleva algunos datos concretos. Esta es la lista que pedimos; lo que todavía no pueda responder, lo resolvemos juntos a partir de una muestra.
- 01
Un tramo de la vaina o del perfil tal como sale de la línea, incluido cualquier tratamiento superficial y sin limpiar.
- 02
El compuesto: PVC rígido o flexible, PE, XLPE, PP-R, PEX, caucho o nailon.
- 03
La velocidad de línea en metros por minuto, y la distancia entre el cabezal y el primer rodillo, la cuba de agua o la bobinadora.
- 04
El contenido, el número de líneas y la altura de cada línea, y si el marcado de longitud tiene que incrementarse.
- 05
La longitud de bobina o carrete, el volumen mensual y el mercado de destino si el producto lleva una referencia normativa.
Normas y referencias
Cuando un dato o un método de esta página se apoya en una norma externa, la norma se nombra aquí y se enlaza con su editor. No parafraseamos lo que dice una norma: el documento en sí es la autoridad.
- ASTM D2578ASTM International
Un método de ensayo de tensión de mojado (dinas) para película de polietileno y polipropileno. Describe el estado de una superficie tratada; por sí solo no predice si una tinta agarrará.
Los documentos ISO y ASTM los venden sus editores; los enlaces abren la página del editor correspondiente, donde el resumen y el alcance son públicos.
Preguntas que llegan con una consulta de codificación en cable o tubo
¿Por qué se despega el código en PVC flexible pero aguanta en PVC rígido?
Porque en PVC flexible la tinta no está fallando contra el PVC. El compuesto lleva plastificante, y el plastificante migra hacia la superficie con el tiempo, así que una marca que dio buen resultado el primer día puede acabar sobre una capa que sigue cambiando. El PVC rígido tiene poco o ningún plastificante y no se comporta así. Envíe un tramo del compuesto real, enróllelo y vuelva a mirarlo unas semanas después, no una hora después.
¿Necesitan las vainas de PE y XLPE, y el tubo de PE, tratamiento corona o llama antes de codificar?
A menudo sí, y conviene verificarlo en lugar de suponerlo. El polietileno sin tratar queda por debajo de la tensión superficial de una tinta de codificación, así que la gota se apoya sobre la superficie en lugar de mojarla; los rangos publicados sitúan el HDPE en unos 28 a 32 mN/m sin tratar frente a 38 a 42 tras el tratamiento. Dos advertencias: el tratamiento decae con el almacenamiento, y donde su línea ya tenga una estación de corona o llama, el cabezal va después, no antes.
¿Puede un cartucho TIJ seguir una línea que corre a cientos de metros por minuto?
Eso depende de la altura de impresión, del número de líneas y de la tinta, no de una velocidad récord, así que no vamos a adelantar una cifra. El factor que manda es la ventana de secado: la distancia desde el cabezal hasta lo primero que toca la impresión, dividida por la velocidad de línea. Deme la velocidad de línea, el contenido y la altura de impresión, y lo cualificaremos sobre su material diciéndole qué hace la combinación.
¿Suministran la impresora para una línea de extrusión, o solo el cartucho y la tinta?
El cartucho y la tinta son nuestros. Las impresoras portátiles y en línea se suministran junto con socios especializados en fabricación de equipos, y cualificamos la combinación para que cartucho, tinta y ajustes de máquina funcionen como un solo sistema. Díganos la velocidad de línea, el producto y el contenido y definiremos la combinación.
Envíenos su sustrato — le devolvemos un código impreso
Cuéntenos el material, la velocidad de la línea y el texto que necesita imprimir. Le recomendaremos un sistema de tinta y le enviaremos muestras impresas por correo para que las pruebe usted mismo.