
Notas técnicas
El código se borra: un orden de diagnóstico para fallos de adherencia
Cuando un código impreso se corre, se borra o falla la prueba de cinta, la causa es una de cuatro cosas. Recorrerlas en el orden correcto le evita cambiar cartuchos que nunca fueron el problema. Esta es la secuencia que seguimos cuando un cliente nos envía una muestra fallida.
Empiece por el presupuesto de secado, no por la tinta
El reflejo cuando un código se corre es culpar a la tinta y pedir otro cartucho. Eso es lo último que hay que cambiar, no lo primero, porque otras tres causas producen un síntoma idéntico y solo una de ellas es la tinta.
Recorra estas cuatro en orden. Cada una es más barata y rápida de comprobar que la siguiente, y cada una descarta una categoría de causas.
Paso 1: medir el presupuesto de secado en segundos
El presupuesto de secado es el tiempo entre el cabezal y la primera cosa que toca el código, y es una propiedad del diseño de su línea, no de su tinta:
presupuesto de secado (s) = distancia del cabezal al primer contacto (m) ÷ velocidad de línea (m/s)Mida la distancia física. Divida entre la velocidad a la que realmente trabaja, no la velocidad nominal de la máquina. Si el resultado es inferior a unos pocos segundos sobre una superficie no porosa, se está tocando el código mientras sigue húmedo, y ningún cambio de cartucho arreglará eso.
Los remedios habituales son cambios de diseño: mover el cabezal más atrás en la línea, añadir movimiento de aire sobre la marca o redirigir el producto para que el primer rodillo no cruce el código. Son poco vistosos y funcionan.
Paso 2: comparar seco al tacto con completamente curado
Un código puede estar seco al tacto y no estar curado. Las tintas de disolvente y base agua pasan ambas por una evaporación inicial seguida de un curado más lento, y un código frotado en la ventana entre ambos se borrará aunque un segundo antes pareciera fijado.
La prueba es sencilla: imprima una muestra, espere el tiempo de curado completo y luego frote. Si pasa después del curado y falla antes, el problema es el diseño de la línea que permite contacto demasiado pronto — vuelva al paso 1.
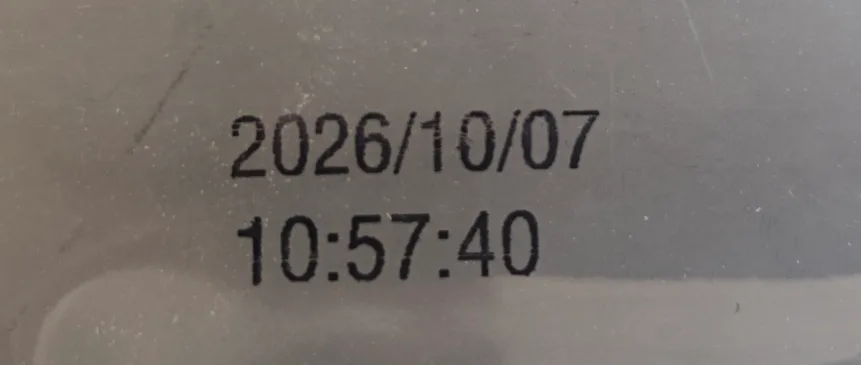
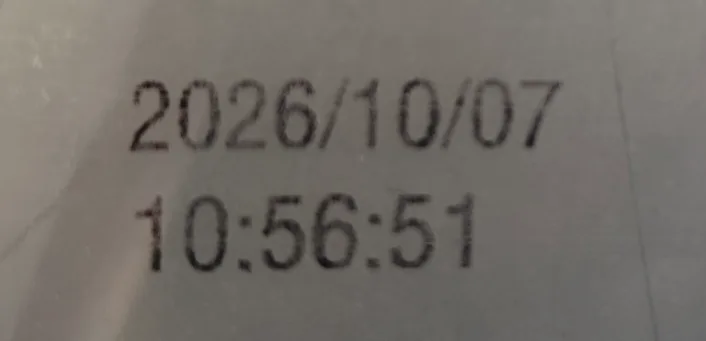
Las tres fotografías siguientes muestran el mismo código sobre la misma superficie, tomadas durante una prueba de cinta estándar. Ese degradado — intacto, luego deshaciéndose por los bordes, luego prácticamente desaparecido — es el aspecto de un problema de presupuesto de secado cuando se deja de lado la cuestión de la tinta.
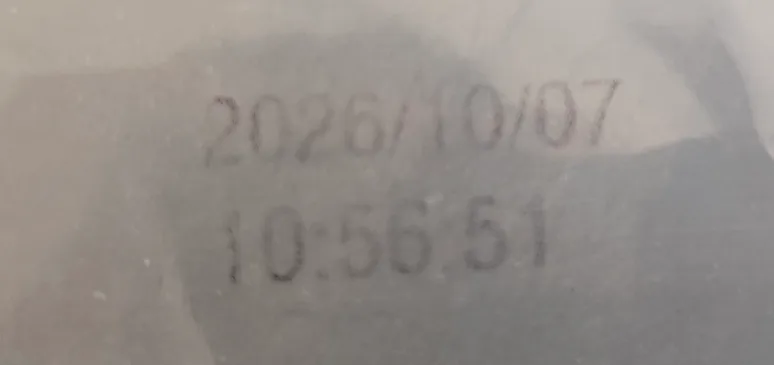
Aquí es también donde un proveedor que cita un único tiempo de secado en segundos le está haciendo un flaco favor. El número que importa es específico de su carga de tinta, sus condiciones ambientales y su ventana de curado.
Paso 3: comprobar la energía superficial del sustrato
Si el presupuesto es adecuado, el código está completamente curado y aun así se despega, la superficie es la causa probable. Un líquido moja un sólido solo cuando la energía superficial del sólido supera la tensión superficial del líquido con un margen de trabajo — habitualmente citado en unos 8 a 10 mN/m.
Las poliolefinas sin tratar están por debajo de la tensión superficial de la mayoría de las tintas de codificación. El PP sin tratar mide unos 26–28 mN/m y el HDPE unos 28–32 mN/m, frente a una tinta de codificación base agua de 30–45 mN/m. En esa situación la tinta no falla al adherir — falla al mojar, y se acumula en gotas formando una marca que se apoya sobre la superficie y se levanta.
La solución es un pretratamiento, no otra tinta: el tratamiento corona o de llama oxida la capa superficial y sube el HDPE a unos 38–42 mN/m y el PP a 40–44 mN/m. Es la causa raíz más frecuente en las muestras fallidas que recibimos, y es diagnosticable antes de pedir nada. Cuando la superficie resulta estar bien y el código sigue fallando, la guía de adherencia por sustrato recorre ese caso sustrato por sustrato.
Una advertencia que conviene conocer: el tratamiento corona se degrada durante el almacenamiento. Material que fue tratado y luego estuvo meses en un almacén puede comportarse distinto que una muestra recién tratada, y por eso una prueba que pasó el trimestre pasado puede fallar este. Si el fallo va ligado a un cambio de tinta más que a la superficie, la tinta de seguridad UV es un caso de contraste útil: se verifica bajo una lámpara en lugar de a ojo, así que un problema de mojado aparece como una señal débil en vez de como un código invisible.
Paso 4: solo ahora considerar el sistema de tinta
Si el presupuesto es adecuado, el curado está completo y la energía superficial está por encima del umbral, entonces la tinta merece examen. La pregunta pertinente es si la clase de tinta corresponde a la superficie: una tinta base agua sobre un plástico de baja energía es la herramienta equivocada independientemente de su calidad, y la respuesta es un sistema de disolvente formulado para superficies de baja energía y no una tinta base agua mejor.
Qué enviarnos cuando esté atascado
Si los cuatro pasos no lo han resuelto, envíe una muestra impresa sobre el sustrato real, más la velocidad de línea y la distancia del cabezal al primer contacto. Una muestra física nos dice más de lo que una descripción podría jamás decirnos, porque podemos aplicar las pruebas de cinta y frotado sobre ella y ver el modo de falla en lugar de deducirlo.
Preferimos decirle que el diseño de su línea tiene que cambiar antes que venderle un cartucho que no va a ayudar. Es una conversación más lenta en la primera consulta y mucho más rápida en la segunda.
Si al final la causa es el propio cartucho, cómo funciona nuestra fábrica de cartuchos de inyección térmica recoge las etapas de fabricación, llenado y prueba por las que pasan nuestros cartuchos de 42 ml.
Lecturas relacionadas
- 13 de noviembre de 2026
Comprobar la compatibilidad de un cartucho TIJ antes de pedir
Casi todos los problemas de compatibilidad son problemas de información: el comprador envía una referencia, el…
- 5 de noviembre de 2026
Tinta solvente o base agua: qué decide cuál necesita
El agua y el solvente son dos vehículos, y el vehículo decide qué superficies moja una tinta, cuánto tarda en …
- 1 de noviembre de 2026
Cartuchos TIJ de tinta solvente OEM: guía de la marca propia
OEM en cartuchos TIJ de tinta solvente es nuestro cartucho ya probado con su etiqueta, su caja y su documentac…
¿Quiere que lo confirmemos en su propio material?
Imprimimos sobre muestras de su sustrato real y se las enviamos. Indíquenos el material, la velocidad de línea y el contenido del código, y le diremos con franqueza si la causa está en la tinta, en la superficie o en la disposición de la línea.