
ملاحظات فنية
الكود يُمسح: ترتيب تشخيصي لفشل الالتصاق
عندما يتلطّخ كود مطبوع أو يُمسح أو يفشل في اختبار الشريط اللاصق، فالسبب واحد من أربعة. وتناولها بالترتيب الصحيح يوفّر عليك استبدال خراطيش لم تكن المشكلة يوماً. هذا هو التسلسل الذي نتبعه عندما يرسل إلينا عميل عيّنة فاشلة.
ابدأ من ميزانية الجفاف لا من الحبر
الردّ الفوري عند تلطّخ كود هو إلقاء اللوم على الحبر وطلب خرطوشة أخرى. لكن هذا آخر ما يجب تغييره لا أوله، لأن ثلاثة أسباب أخرى تُنتج العَرَض نفسه وواحد فقط منها هو الحبر.
تناول هذه الأربعة بالترتيب. كل واحدة أرخص وأسرع في الفحص من التالية، وكل واحدة تستبعد صنفاً من الأسباب.
الخطوة 1: قياس ميزانية الجفاف بالثواني
ميزانية الجفاف هي الزمن بين الرأس وأول شيء يلامس الكود، وهي خاصية لتصميم خطك لا لحبرك:
ميزانية الجفاف (ث) = المسافة من الرأس إلى أول تلامس (م) ÷ سرعة الخط (م/ث)قِس المسافة المادية. واقسم على السرعة التي تعمل بها فعلاً لا على السرعة الاسمية للآلة. وإن كان الناتج أقل من بضع ثوانٍ على سطح غير مسامي، فالكود يُلامس وهو ما يزال رطباً، ولا تغيير خرطوشة يصلح ذلك.
والعلاجات المعتادة تغييرات في التصميم: نقل الرأس أبكر في الخط، أو إضافة حركة هواء فوق العلامة، أو إعادة توجيه المنتج حتى لا تعبر أول أسطوانة الكود. وهي حلول غير مبهرة ولكنها تنجح.
الخطوة 2: مقارنة الجفاف باللمس مع التصلّب الكامل
قد يكون الكود جافاً باللمس ومع ذلك غير متصلّب. فالحبر المذيب والمائي يمرّان كلاهما بتبخّر أولي يتبعه تصلّب أبطأ، وكود يُمسح في النافذة بينهما يزول وإن بدا ثابتاً قبل ثانية.
الاختبار بسيط: اطبع عيّنة، وانتظر زمن التصلّب الكامل، ثم افركها. فإن نجحت بعد التصلّب وفشلت قبله، فالمشكلة في تصميم الخط الذي يسمح بتلامس مبكر جداً، فعُد إلى الخطوة 1.
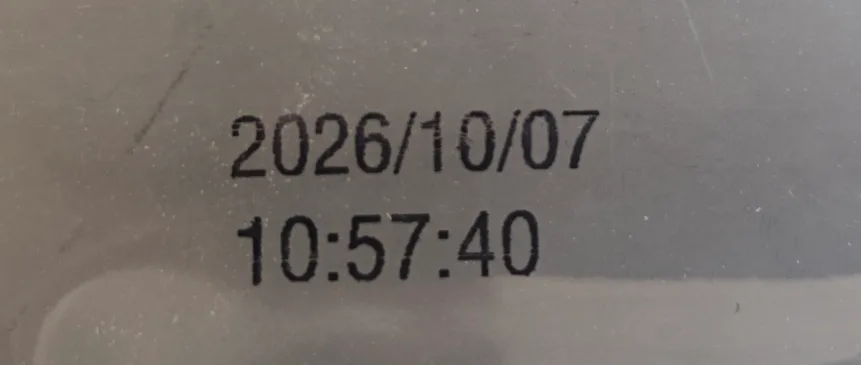
الصور الثلاث أدناه هي الكود نفسه على السطح نفسه، ملتقطة خلال اختبار شريط لاصق قياسي. هذا التدرّج — سليم، ثم متفتّت عند الحواف، ثم شبه زائل — هو شكل مشكلة ميزانية الجفاف حين تُستبعد مسألة الحبر.
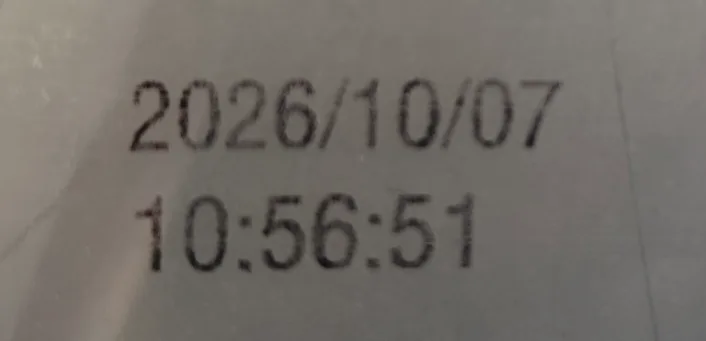
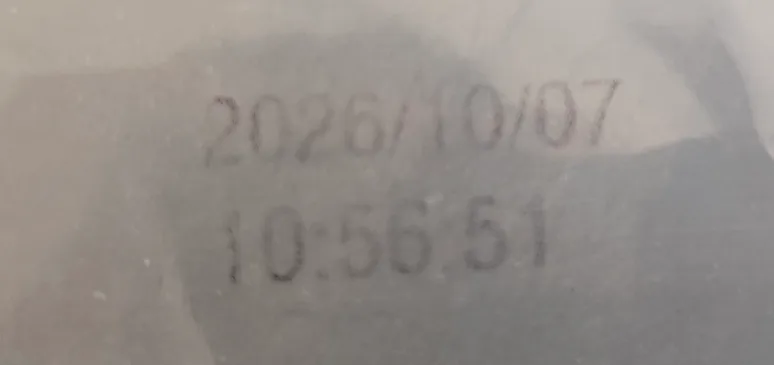
وهنا أيضاً يسيء إليك مورّد يذكر زمن جفاف واحداً بالثواني. فالرقم الذي يهمّ خاصّ بحمل حبرك وظروفك المحيطة ونافذة تصلّبك.
الخطوة 3: فحص طاقة سطح المادة
إن كانت الميزانية كافية والكود متصلّباً تماماً ومع ذلك يزول، فالسطح هو السبب المرجّح. فالسائل يبلّل الصلب فقط عندما تتجاوز طاقة سطح الصلب التوتر السطحي للسائل بهامش عمل، ويُذكر عادةً بنحو 8 إلى 10 mN/m.
البولي أوليفينات غير المعالجة تقع دون التوتر السطحي لمعظم أحبار الترميز. فالبولي بروبيلين غير المعالج يقيس نحو 26–28 mN/m والبولي إيثيلين عالي الكثافة نحو 28–32 mN/m، مقابل حبر ترميز مائي عند 30–45 mN/m. وفي ذلك الوضع لا يفشل الحبر في الالتصاق، بل يفشل في التبليل، ويتجمّع في علامة تستقرّ على السطح ثم تتقشّر.
والحلّ معالجة أولية لا حبر آخر: فمعالجة الكورونا أو اللهب تؤكسد الطبقة السطحية وترفع البولي إيثيلين عالي الكثافة إلى نحو 38–42 mN/m والبولي بروبيلين إلى 40–44 mN/m. وهذا أكثر الأسباب الجذرية شيوعاً في العيّنات الفاشلة التي تصلنا، وهو قابل للتشخيص قبل طلب أي شيء. وحين يتبين أن السطح سليم والرمز ما زال يفشل، فإن دليل الالتصاق حسب الركيزة يتناول تلك الحالة ركيزة ركيزة.
وثمّة تحفّظ يجدر معرفته: معالجة الكورونا تتلاشى مع التخزين. فمادة عُولجت ثم بقيت أشهراً في مستودع قد تتصرّف بشكل مختلف عن عيّنة عُولجت حديثاً، ولهذا قد ينجح اختبار في الربع الماضي ويفشل في هذا. وإن كان الفشل مرتبطاً بتغيّر الحبر لا بالسطح، فإن حبر الأمان بالأشعة فوق البنفسجية حالة تباين مفيدة: فهو يُتحقَّق منه تحت مصباح لا بالعين، لذلك تظهر مشكلة التبليل كإشارة ضعيفة بدل أن تظهر ككود غير مرئي.
الخطوة 4: الآن فقط انظر في نظام الحبر
إن كانت الميزانية كافية والتصلّب مكتملاً وطاقة السطح فوق العتبة، فالحبر يستحقّ النظر. والسؤال الوجيه هو هل يتوافق صنف الحبر مع السطح: فحبر مائي على بلاستيك منخفض الطاقة أداة خاطئة أياً كانت جودته، والجواب هو نظام مذيب مصمّم للأسطح منخفضة الطاقة لا حبر مائي أفضل.
ما ترسله إلينا حين تعجز
إن لم تحسم الخطوات الأربع المسألة، فأرسل عيّنة مطبوعة على المادة الفعلية، مع سرعة الخط والمسافة من الرأس إلى أول تلامس. فالعيّنة المادية تخبرنا أكثر مما تخبرنا أيّ أوصاف، لأننا نستطيع إجراء اختباري الشريط والفرك عليها ورؤية نمط الفشل بدل استنتاجه.
نفضّل أن نقول لك إن تصميم خطك يحتاج إلى تغيير بدل أن نبيعك خرطوشة لن تنفع. وهي محادثة أبطأ في الاستفسار الأول وأسرع بكثير في الثاني.
إذا تبيّن في النهاية أن السبب هو الخرطوشة نفسها، فإن كيف يعمل مصنعنا لخراطيش الطباعة بنفث الحبر الحراري يوضّح مراحل التصنيع والتعبئة والاختبار التي تمر بها خراطيشنا بسعة 42 مل.
قراءات ذات صلة
- 13 نوفمبر 2026
التحقق من توافق خرطوشة TIJ مع ماكينتك قبل إرسال الطلب
معظم مشكلات التوافق هي مشكلات معلومات: يرسل المشتري رقمًا تعريفيًا، فيجيب المورّد عن الرقم التعريفي، ولم يصف أ…
- 5 نوفمبر 2026
حبر مذيب أم حبر مائي: ما الذي يحدد الحبر المناسب
الماء والمذيب مادتان حاملتان، والحامل هو ما يحدد أي الأسطح يبلّلها الحبر، وكم يستغرق من الوقت ليجف، وما يجب أن…
- 1 نوفمبر 2026
خراطيش TIJ بحبر المذيبات بنظام OEM: دليل التصنيع بعلامة خاصة
نظام OEM في خراطيش TIJ بحبر المذيبات يعني خرطوشتنا المختبَرة بملصقك وكرتونك ووثائقك. ونظام ODM يضيف تطوير الحب…
تريد تأكيد ذلك على مادتك الخاصة؟
نطبع على عيّنات من مادتك الفعلية ونرسلها إليك. أرسل المادة وسرعة الخط ومحتوى الرمز، وسنخبرك بصراحة هل السبب في الحبر أم في السطح أم في تخطيط الخط.