
الهندسة
الترميز على HDPE وPP: ما الذي يحدد ثبات العلامة
البولي أوليفينات هي الطرف الصعب في الترميز بنفث الحبر. يبلغ HDPE دون معالجة حوالي 28 إلى 32 mN/m، ويبلغ PP حوالي 26 إلى 28، وكلاهما دون التوتر السطحي لمعظم أحبار الترميز، فقد تبدو العلامة مثالية وهي مبللة ثم تتقشّر بفرك الإبهام. ثلاثة عوامل تحدد النتيجة: حالة سطح القطعة التي تشغّلها فعلاً، ونظام الحبر المطابق لها، وموضع الكود على القطعة. أما الطابعة على الخط فأهميتها أقل بكثير من هذه الثلاثة.
ما الذي يُرمَّز على البلاستيك، ولماذا يحدد المحتوى المكان المتاح
القطعة المصبوبة أو المسحوبة نادراً ما تكون سطحاً فارغاً. فهي تحمل أثر الحقن، وخط اللحام، وخط فاصل القالب، وضلعاً، ولوحاً غائراً، أو حافة ملصق، وكل موضع من هذه موضع إما تستقر فيه العلامة بارتياح أو تصارع السطح.
يتوزع المحتوى على عائلتين. الأولى سلسلة التتبّع التي توضع على كل عبوة أخرى — تاريخ الإنتاج، وتاريخ الصلاحية، ورقم الدفعة — وقد عولجت هذه المسألة بالكامل في صفحتنا عن ترميز التاريخ والدفعة. والثانية خاصة بالبلاستيك: رقم القطعة، ومعرّف القالب أو التجويف، ورمز المورّد، ورمز GS1 DataMatrix، وسلسلة متسلسلة، أو رمز QR يُقصد أن يمسحه المستخدم النهائي.
العائلة الثانية هي التي تُشكّل الضغط، لأن هذه الأكواد أطول وأكثف من سطر تاريخ. والرمز ثنائي الأبعاد يحتاج مساحة مستوية وذات تباين وبحجم محدد، وقد لا توجد هذه المساحة على قطعة مصبوبة صغيرة. لذلك ليس السؤال العملي الأول: أي حبر؟ بل: كم ملّيمتراً من السطح المستوي القابل للاستخدام توفره القطعة فعلاً، وبأي زاوية.
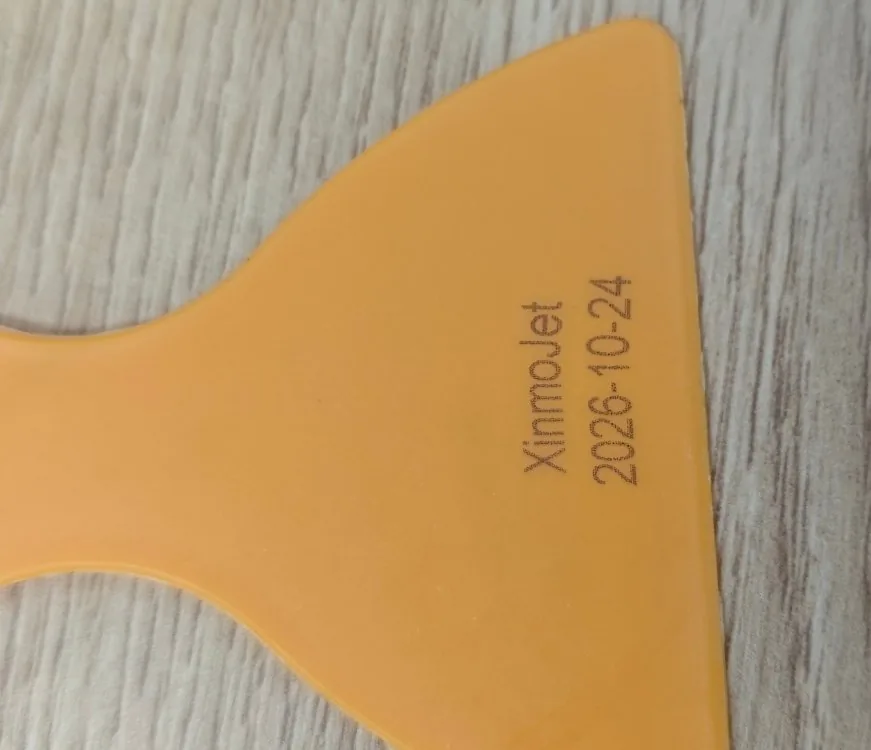
لماذا يُعد HDPE وPP حالتين صعبتين، ولماذا لا يكون PET كذلك عادة
البولي أوليفينات غير المعالَجة تقع دون التوتر السطحي لحبر الترميز، فلا تُبلّل القطرة السطح، بل تستقر فوقه وتجف هناك. وفي النطاقات المنشورة التي نعمل بها، يقع HDPE دون معالجة عند حوالي 28 إلى 32 mN/m وPP عند حوالي 26 إلى 28، مقابل 40 إلى 42 للـ PET. ولهذا قد تنجح العبوة نفسها على زجاجة PET وتفشل على عبّوة HDPE. الجدول الكامل لطاقة السطح، وخيارات المعالجة المسبقة، ونطاقات التجفيف موجودة في دليل مطابقة السطح المطبوع عليه.
ثمة أمران خاصان بالقطع البلاستيكية يستحقان التحقق قبل أي شيء آخر. عامل فك القالب: فالقطعة الخارجة من القالب مباشرة قد تحمل طبقة سيليكون أو شمع لا توجد على عيّنة مخبرية ممسوحة. والمحتوى المعاد تدويره: فقد تختلف درجة مطحونة أو PCR عن الخام في اللون وحالة السطح معاً، لذلك يجب أن تكون العيّنة هي الدرجة التي تشغّلها فعلاً.
أي نظام حبر يناسب قطعة HDPE أو PP
على أوليفين غير مسامي، يكون النظام المذيب هو نقطة البداية المعتادة. لا يتشرّب HDPE شيئاً، فيجب أن يتبخّر الحامل، والحبر المائي هو الأرجح للانفصال عن سطح غير معالَج. أما على فيلم معالَج، أو على سطح مطلي أو ملمّع، فتتغيّر الصورة — وهذا أحد أسباب طلبنا القطعة نفسها لا اسم المادة.
التجفيف مسألة تخطيط خط أكثر منه مسألة حبر. المهم هو المسافة من رأس الطباعة إلى أول أسطوانة أو أول رصّافة أو أول نقطة يتلامس فيها سطحان مطبوعان، عند سرعة خطك. وحين تكون هذه المسافة قصيرة، تكون الإجابة في الغالب نقل الرأس أو إضافة هواء أكثر من تغيير العبوة.
لهذه الحالة نوفّر عبوة بحجم 42 مل بصيغة HP45، بعرضَي طباعة 12.7 ملم و25.4 ملم، ونحن نصيغ الحبر بأنفسنا. وأي العرضين يناسب قطعة معينة يحدده عرض الطباعة الذي تسمح به القطعة، لا التفضيل.
كيف تعتمد ثبات العلامة على قطعك
العيّنة المطبوعة على عيّنة مخبرية نظيفة تخبرك بما يستطيعه الحبر. لكنها لا تخبرك بما ستفعله قطعتك. هذه هي الخطوات التي نطلب من العملاء تنفيذها، بهذا الترتيب، قبل الالتزام بتشغيل دفعة إنتاجية.
- 01
أرسل القطعة، لا بديلاً عنها: الدرجة البوليمرية نفسها، واللون نفسه، والسطح نفسه كما يخرج من خطك — بما في ذلك عامل فك القالب، ودون تنظيفها للتجربة.
- 02
اطبع المحتوى الحقيقي عند سرعة الخط الحقيقية. سطر تاريخ قصير ليس اختباراً لمدى اتساع مكان كود كثيف.
- 03
افركها بالإبهام، ثم بالمذيب الذي تستخدمه دورة التنظيف لديك، وانظر إلى التباين لا إلى اللون.
- 04
مرّر القطعة عبر الخطوات التالية في عمليتك — جهاز اختبار التسرب، وآلة التغطية، وآلة الملصقات، ونفق الانكماش، وآلة التعبئة — ثم أعد فحصها بعد ذلك لا قبله.
- 05
احفظ قطعة مطبوعة في درجة حرارة مستودعك ورطوبته، وانظر إليها مرة أخرى بعد أسابيع. بعض حالات الفشل على البلاستيك بطيئة.
- 06
أخبرنا مبكراً إذا كانت العبوة مخصصة لملامسة الأغذية أو للاستخدام الطبي. فالإقرار يقع على عاتق الجهة التي تطرح المنتج في السوق، وهو يغيّر ما يجب أن يغطيه طلب العيّنات.
محمول أم على الخط — وما الذي نوفّره فعلاً
على البلاستيك، تحسم القطعة الاختيار عادةً لا الكمية. الناسخ المحمول يناسب القطع المصبوبة الكبيرة والأعمال المتنوعة وكل ما لا يسير على ناقل: يضع المشغّل الرأس ويطلق الطباعة. وهو الجواب المعتاد للصناديق والدلاء والبراميل والترميز المتفرّق.
أما الوحدة على الخط فتأخذ إشارة الإطلاق من خلية ضوئية وتوقيتها من جهاز ترميز، فيتبع موضع الطباعة المنتج لا المشغّل. وعلى خط بثق أو تعبئة — مقطع، أنبوب، غلاف كابل، زجاجة خارجة من آلة التعبئة — فهي المسار العملي الوحيد، وهي تُلغي المتغيّر البشري.
وللتوضيح بشأن ما نوفّره: نحن نصنع العبوة ونصيغ الحبر. أما الطابعات المحمولة وعلى الخط فتُورَّد مع شركاء متخصصين في تصنيع المعدات — ونحن نعتمد المجموعة وندعمها لتعمل العبوة والحبر وإعدادات الآلة كنظام واحد، لكن الآلة نفسها لا تُصنع في مصنعنا.
ما نحتاجه منك لتسعير تطبيق بلاستيكي
يمكن عادة الإجابة عن استفسار بلاستيكي إجابة صحيحة من المرة الأولى إذا حمل الطلب بعض التفاصيل. هذه هي القائمة التي نطلبها؛ وما لا تستطيع الإجابة عنه بعد، نصل إليه معاً انطلاقاً من قطعة.
- 01
القطعة، أو جزء من الفيلم، كما يخرج من الخط — بما في ذلك المعالجة السطحية وعامل فك القالب، إن وُجدا.
- 02
البوليمر، وهل الخامة خام أم مطحونة أم من درجة PCR.
- 03
سرعة الخط، والمسافة بين موضع رأس الطباعة وأول شيء يلامس الطبعة.
- 04
محتوى الكود، وعدد الأسطر، والارتفاع المطلوب لكل سطر.
- 05
الكمية الشهرية، وسوق الوصول إذا كانت العبوة تحمل علامة منظَّمة.
المعايير والمراجع
حين يستند رقم أو طريقة في هذه الصفحة إلى معيار خارجي، يُذكر المعيار هنا ويُربط بجهة إصداره. نحن لا نعيد صياغة ما يقوله المعيار — الوثيقة نفسها هي المرجع.
- ASTM D2578ASTM International
طريقة اختبار لتوتر التبليل (داين) لأغشية البولي إيثيلين والبولي بروبيلين. تقيس حالة سطح مُعالَج؛ وهي وحدها لا تتوقّع ما إذا كان الحبر سيثبت.
- EU Regulation No 10/2011European Union
الإطار الأوروبي للمواد البلاستيكية الملامسة للأغذية. وهو الذي يحدّد ما يجب أن يغطيه ملف أخذ العينات عندما تكون العبوة ملامسة للأغذية.
تُباع وثائق ISO وASTM من جهات إصدارها؛ والروابط تفتح صفحة كل جهة إصدار، حيث الملخّص ونطاق التطبيق متاحان للعموم.
أسئلة تأتي مع استفسار الترميز على البلاستيك
هل يمكن لعبوة واحدة ترميز الزجاجة وغطائها معاً؟
ليس بالضرورة بالنتيجة نفسها. الغطاء عادةً من درجة بوليمرية مختلفة عن الجسم، والكمّامة الانكماشية بوليمر آخر أيضاً، ولكل منها حالة سطحه. أما العبوة والحبر فيمكن أن يكونا نفسيهما؛ والذي يتغيّر هو هل تثبت العلامة. أرسل القطعتين وسنطبع على كلتيهما قبل أن تلتزم.
هل يمكنكم الطباعة على سطح منحنٍ أو قطعة مصبوبة صغيرة؟
أحياناً، والحد هو الشريط المستوي الذي توفره القطعة لا حجم القطعة. فالرأس المثبّت على ارتفاع ثابت يفقد الحدّة مع انحناء السطح بعيداً، فالقوس القابل للاستخدام أضيق مما تبدو القطعة. أرسل القطعة مع تحديد الموضع المطلوب للكود، وسنقول ما يتّسع عند هذه المسافة.
هل تنجو العلامة من حمّام مائي أو اختبار تسرب أو مسح بمذيب؟
هذا يحتاج إلى اختبار لا إلى افتراض. فاختبار التسرب، أو دورة تكاثف، أو مسح تنظيف بالإيثانول أو IPA، كلها تضع سائلاً على العلامة، والحبر الذي كان جافاً في المستودع قد يفقد التباين حين يكون السطح مبللاً. واختبار المسح، بالمذيب وزمن الملامسة الذين تستخدمهما فعلاً، هو ما يحسم الأمر.
هل توفّرون الطابعة، أم العبوة والحبر فقط؟
العبوة والحبر لنا. أما الطابعات المحمولة وعلى الخط فتُورَّد مع شركاء متخصصين في تصنيع المعدات، ونحن نعتمد المجموعة لتعمل العبوة والحبر وإعدادات الآلة كنظام واحد. أخبرنا بالقطعة والمحتوى وسرعة الخط وسنحدّد المجموعة.
أرسل إلينا سطحك المطبوع عليه — وسنعيد إليك رمزاً مطبوعاً
أخبرنا بالمادة وسرعة الخط والنص الذي تحتاج لطباعته. سنوصي بنظام حبر ونضع عيّنات مطبوعة في الطرد لكي تختبرها بنفسك.