
Notes techniques
Comment choisir une cartouche d’encre TIJ pour l’emballage plastique
Une cartouche qui imprime une date nette sur un carton peut baver sur un sachet plastique. Voici une démarche qui part de l’emballage fini : nommer la surface d’impression exacte, mesurer le temps disponible avant le premier contact et tester les candidates sur votre propre ligne.
Une cartouche TIJ imprime une date nette sur vos cartons. Puis la même imprimante passe à un sachet plastique, et le code bave contre un rouleau guide. La cartouche est-elle défectueuse, ou l’encre est-elle inadaptée à l’emballage ?
Pour une usine d’emballage, cette distinction compte. Le plastique peut désigner un sac PE, un film BOPP pour snacks, une bouteille PET ou une étiquette couchée, et chacun présente une surface d’impression différente. Un code peut paraître net à la sortie de la tête d’impression et échouer malgré tout lorsque l’emballage est frotté, soudé, convoyé ou scanné. Remplacer des cartouches ne corrigera pas une inadéquation entre l’encre, la surface et les conditions de production.
La démarche pratique consiste à partir de l’emballage fini et à remonter : identifier la surface exacte à imprimer, mesurer le temps dont l’encre dispose avant que quoi que ce soit la touche, puis vérifier si le code résiste à la manutention qu’il subira réellement. Une cartouche qui passe ces contrôles et qui tourne de façon fiable dans votre imprimante vaut mieux qu’une cartouche simplement présentée comme une encre à séchage rapide pour le plastique.
Accordez l’encre à la surface d’impression réelle
Choisissez l’encre en fonction de la face précise de l’emballage fini, et non du nom de la matière inscrit sur une fiche d’achat.
Imaginez l’impression sur plastique comme la peinture d’une porte lisse. La peinture doit d’abord s’étaler sur la surface, puis y rester. Un séchage rapide aide, mais ne prouve pas que la liaison résistera au frottement. Il existe des formulations TIJ à base de solvant pour les emballages non poreux, dont certains films et plastiques, mais une liste de substrats annoncée est un point de départ et non une garantie pour chaque formulation de PE, de PP ou de PET.
Deux sachets tous deux décrits comme du film BOPP peuvent arriver avec des couchages ou des traitements de surface différents. Un traitement corona augmente l’énergie de surface du film et améliore donc le mouillage et l’adhérence de l’encre. Demandez au fournisseur de film quelle face a été traitée, puis vérifiez quelle face reçoit réellement le code. Un test dyne peut diagnostiquer un problème de mouillage, mais il ne remplace pas un essai d’impression et d’adhérence avec l’encre proposée. Notre guide de correspondance des substrats détaille ce contrôle face par face pour les matières que nous rencontrons le plus souvent.
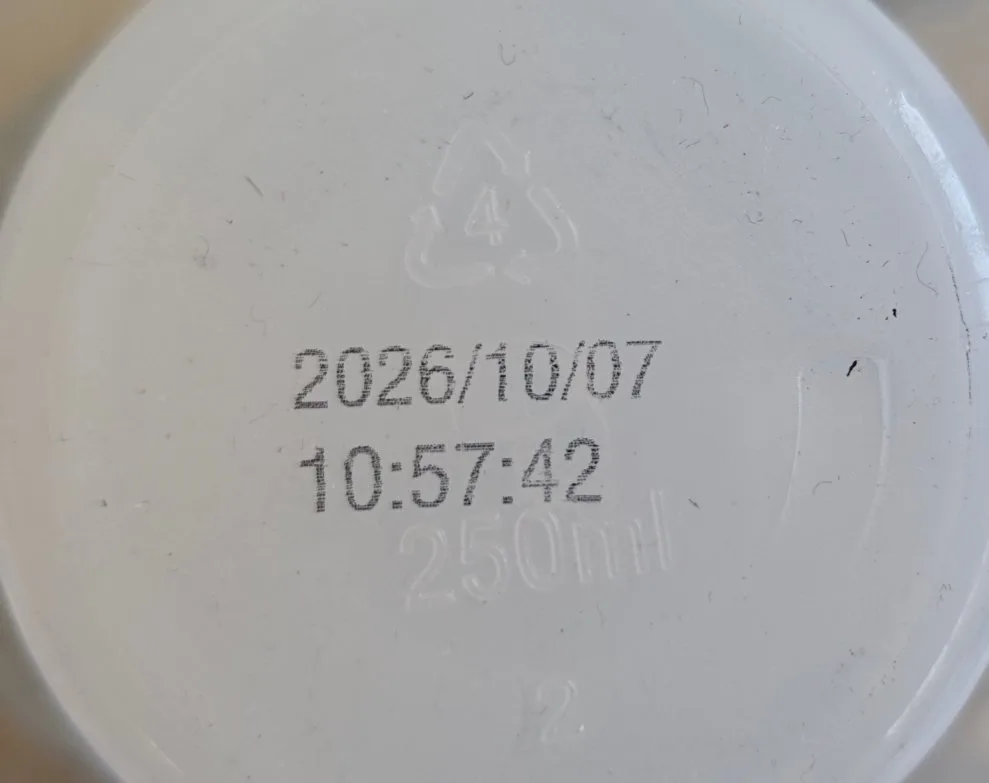
Lorsque vous demandez des échantillons, envoyez des emballages finis issus du lot de production, pas une simple plaque de plastique générique. Précisez si le code va sur le film nu, sur un couchage ou sur une zone déjà imprimée, et si l’emballage se plie assez pour que le code soit plié de façon répétée. Quand les codes s’effacent au frottement plutôt que de s’imprimer mal, le problème vient normalement du couple surface-encre et non de l’imprimante ; l’ordre de diagnostic que nous appliquons aux défauts d’adhérence sépare les deux avant que vous ne vous engagiez sur un achat.
Testez le séchage face au prochain point de contact
Le temps de séchage utile est celui dont vous disposez sur votre ligne, avant que le code frais ne touche un rouleau, une bande, une surface de gerbage ou un autre emballage.
La mention séchage rapide ressemble un peu à la consommation officielle d’une voiture : utile pour réduire le champ, mais ce sont vos conditions d’exploitation qui décident du résultat. Dans cette famille solvant, il existe des formulations positionnées pour le film souple, et les recommandations sur les encres d’emballage notent en général qu’un séchage rapide aide à éviter le report d’encre sur les rouleaux. Cela ne signifie pas que toutes les encres de la catégorie franchiront votre écartement de rouleaux particulier.
Supposons qu’un film pour snacks atteigne un rouleau guide presque immédiatement après le codage. Imprimez les candidates à vitesse de ligne normale, puis inspectez le rouleau et les emballages suivants à la recherche d’encre reportée. Répétez après un bref arrêt de production : les premières impressions après l’arrêt comptent autant que celles réalisées en régime établi. Relevez séparément les bavures, les caractères manquants et la récupération des buses. Une encre peut très bien sécher sur l’emballage et rester peu pratique si elle exige une attention fréquente après chaque interruption.
Ne compensez pas un séchage lent en réduisant la vitesse de ligne, sauf s’il s’agit d’une décision de production acceptable. Vérifiez d’abord la position d’impression, le trajet de contact et l’encre candidate. Le trajet de contact est en partie une question de machine : la vitesse à laquelle le code frais rencontre un rouleau dépend du placement de la tête et du cheminement de la bande, ce qui explique qu’une même encre passe sur une machine et échoue sur la suivante. Demandez aussi les détails au niveau de la cartouche, car ils déterminent le déroulement réel de l’essai : compatibilité imprimante, volume d’encre nominal, conditions de stockage et procédure d’entretien des buses recommandée. Nous les indiquons pour nos cartouches solvant pour surfaces non poreuses, et ces mêmes informations méritent d’être exigées de tout fournisseur que vous comparez.
Validez le code, pas seulement la cartouche
Un essai réussi se termine par un code durable et lisible à un coût acceptable par emballage utilisable.
Partez de l’exigence d’acceptation réelle du client. Un code de date doit rester lisible après une manutention normale ; un code-barres doit en plus conserver assez de contraste et de qualité d’impression pour le scanner prévu. Si vous imprimez un code GS1 DataMatrix, l’inspection visuelle seule ne remplace pas la vérification par la méthode applicable : GS1 décrit le contraste comme l’écart entre les zones claires et sombres tel que le scanner le perçoit, et renvoie à ISO/IEC 15415 pour le contrôle de la qualité d’impression des DataMatrix.
Réalisez un essai court sur des emballages remplis ou équivalents à la production, aux réglages normaux. Inspectez les échantillons immédiatement, après séchage, puis de nouveau après les étapes de frottement, de flexion ou de mise en carton qu’ils rencontreront. Gardez la même résolution d’impression et la même taille de message pour toutes les candidates afin que la comparaison soit équitable. Suivez la consommation de cartouches, les interruptions de nettoyage et les emballages rejetés en parallèle du prix d’achat. La cartouche la moins chère n’est pas le choix le moins cher si elle génère de la reprise.
Pour l’emballage alimentaire, ajoutez un contrôle d’aptitude distinct. Le fait d’imprimer sur la face extérieure d’un emballage n’établit pas en soi qu’une encre convient à l’application finale au contact alimentaire ; un transfert vers la face en contact avec l’aliment peut se produire par report lorsque les matières sont empilées ou enroulées. Procurez-vous la documentation relative à l’encre et faites évaluer la structure d’emballage terminée au regard des exigences du marché de destination. Pour l’Union européenne, les lignes directrices de la Commission européenne sur les matériaux au contact des denrées alimentaires constituent la référence de départ habituelle.
Un essai illustratif sur une ligne de sachets
Un petit producteur de snacks code des numéros de lot sur la face extérieure de sachets souples. Sa cartouche actuelle imprime proprement sur les cartons, mais les codes sur les sachets marquent un rouleau en aval. L’opérateur soupçonne d’abord une tête d’impression usée.
L’équipe récupère des sachets du lot de film en cours et teste deux encres TIJ compatibles avec l’imprimante et destinées aux surfaces non poreuses. Elle imprime à vitesse normale, vérifie le report sur le rouleau, frotte des échantillons parfaitement séchés et répète la série après un arrêt planifié. Une candidate laisse moins de report mais produit des premiers codes incomplets après l’arrêt ; l’autre dégage le rouleau et redémarre proprement. L’équipe ne valide la seconde qu’après avoir confirmé la lisibilité sur des échantillons emballés et examiné sa consommation et ses exigences de manutention.
Il s’agit d’une procédure illustrative et non d’un résultat client rapporté. L’enseignement transposable est de tester ensemble l’adhérence, le temps de contact et le comportement au redémarrage. Si les deux encres échouent, l’investigation suivante porte sur la surface d’impression du sachet et sur l’implantation de la ligne, et non sur une nouvelle série de changements de cartouche.
Choisissez pour l’emballage fini
Une cartouche TIJ pour l’emballage plastique ne se choisit pas sur le mot plastique figurant sur son étiquette. Identifiez d’abord la surface exacte et demandez une présélection d’encres compatibles. Testez ensuite chaque candidate au regard du temps disponible avant le contact, de la manutention que subira l’emballage fini et de la lisibilité exigée par votre client. Intégrez enfin les arrêts et les rebuts dans la comparaison des coûts. Cette séquence transforme une affirmation vague de bonne adhérence en une décision d’achat reproductible.
Lorsque la surface elle-même s’avère être la contrainte, il ne s’agit plus du tout de cartouches, ce qui correspond à la même conclusion que nous avons tirée sur les films PE et PP. Quand vous nous parlez d’échantillons, envoyez ensemble l’emballage réel, le modèle d’imprimante, le fichier du code et les conditions de ligne ; ce sont ces éléments qui rendent un essai de cartouche pertinent. Vous pouvez nous contacter ici avec l’emballage en main, et nous vous dirons honnêtement si le problème vient de l’encre, de la surface, ou d’aucun des deux.
Pour les pièces moulées et extrudées derrière le code, le codage sur HDPE et PP reprend là où cet article s’arrête, et comment fonctionne notre usine de cartouches à jet d’encre thermique traite du remplissage et du contrôle des cartouches de 42 ml.
À lire aussi
- 13 novembre 2026
Vérifier la compatibilité d’une cartouche TIJ avant de commander
La plupart des problèmes de compatibilité sont des problèmes d’information : l’acheteur envoie une référence, …
- 5 novembre 2026
Encre solvant ou encre aqueuse : ce qui décide vraiment
L’eau et le solvant sont deux véhicules, et c’est le véhicule qui décide quelles surfaces une encre mouille, c…
- 1 novembre 2026
Cartouches TIJ à solvant OEM : guide de la fabrication en marque propre
L'OEM sur une cartouche TIJ à solvant, c'est notre cartouche testée avec votre étiquette, votre carton et vos …
Vous voulez une vérification sur votre propre matière ?
Nous imprimons sur des échantillons de votre substrat réel et vous les envoyons. Indiquez la matière, la vitesse de ligne et le contenu du code : nous vous dirons honnêtement si la cause tient à l’encre, à la surface ou à l’implantation de la ligne.