
ملاحظات فنية
الترميز على العبوات المرنة: لماذا يكون الكيس هو الحالة الصعبة
تُطبع العبوة المرنة على شريط متحرك، وتُلحَم بجوار الكود مباشرة، وتُخزَّن في البرودة غالباً. وكل واحد من هذه يحدد شيئاً في العلامة. إليك ما ينبغي حسمه قبل أول تشغيل إنتاجي.
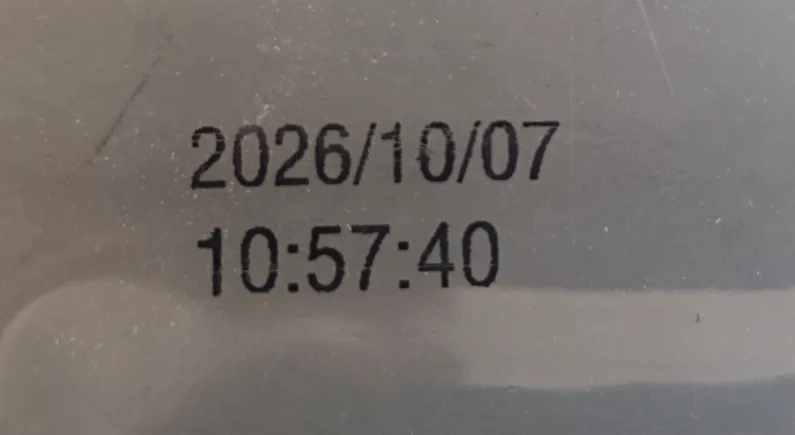
لماذا تطرح العبوة المرنة مشكلة أخرى
توفّر القارورة الصلبة سطحاً ثابتاً قائماً بذاته على ارتفاع محدّد. أما العبوة المرنة فلا توفّر شيئاً من ذلك. فالفيلم لا يتجاوز عشرات الميكرومترات، وهو في الغالب متحرك، وقد يُشكَّل كيساً على بعد سنتيمترات قليلة من الطباعة، ويُملأ كثيراً وهو دافئ أو يُخزَّن تحت الصفر. ويُطلب من الحبر أن يصمد لكل ذلك.
ولهذا قد يفشل كود يعمل بلا عيب على عبوة HDPE على كيس من الطبقات المركّبة دون أن يكون الحبر هو السبب. وتتناول صفحة الترميز على البلاستيك الصلب حالة القارورة، أما هذه فتتناول ما يضيفه الكيس. ونقاط الفشل الأربع أدناه هي حيث تنحرف معظم أولى عمليات الإنتاج.
منطقة اللحام تحدّد أين يجوز أن يذهب الكود
أكثر أخطاء التصميم شيوعاً على الكيس هو وضع التاريخ قريباً من اللحام أو عليه. وينتج عن ذلك أمران.
أولهما أن الحبر داخل منطقة اللحام تلوّث. فاللحام يتشكّل عندما تصهر الحرارة والضغط طبقتين من البوليمر؛ وطبقة حبر جاف أو بقايا مذيب بينهما جسم غريب في الموضع الذي يجب أن يصمد بالضبط. وأهمية ذلك تتوقف على نوع اللحام وبنية الفيلم والمحتوى، لكنه ليس شيئاً يُستحسن اكتشافه في اختبار التسريب.
وثانيهما أن اللحام منطقة تشوّه. فالفيلم يُضغط ويترقّق حيث تُغلق الفكّتان، لذا قد يتشوّه كود مطبوع هناك في الموضع الذي يُحكم فيه على الوضوح بالضبط. والقاعدة العملية أن يبقى الكود داخل منطقة الطباعة التي اعتمدها المُحوِّل سلفاً، وأن يُطلب هذا الحدّ بالمليمترات لا بعبارة «بعيداً عن اللحام».
الشريط متحرك، وهو يتمدد
الطباعة على البكرة بدل الكيس الجاهز تغيّر الميكانيكا. فالمحطة على الخط تحافظ على مسافة قذف من 0.5 إلى 8 ملم، وعلى شريط متحرك لا يكون موضع الفيلم داخل هذه النافذة ثابتاً: تقلّب الشدّ، وانحراف الشريط، ومرونة الطبقات المركّبة، تقرّب السطح من الرأس وتبعده.
والنتيجة مسألة مواصفة لا مسألة حبر. فإذا تحرّك الفيلم عمودياً بما يتجاوز الجزء المفيد من مسافة القذف، فلن يجعل أي اختيار للحبر الكود ثابتاً، ويكون الجواب توجيه الشريط أو نقطة تركيب أخرى. وإذا حمل الكود رمز QR أو Data Matrix، فأضف فحص عرض الطباعة: فالخرطوشة بعرض 12.7 ملم وأخرى بعرض 25.4 ملم تطبعان المحتوى نفسه بكثافتين مختلفتين، والكود الكثيف يحتاج مساحة أكبر مما يوحي به نصّه.
والحرارة هي النصف الآخر. فقد يبقى الفيلم دافئاً من خطوة تشكيل أو تعبئة، والسطح الدافئ يستقبل الحبر بشكل مختلف عن البارد. ويسري التحفّظ نفسه على الجفاف: فأحبار المذيبات سريعة الجفاف لدينا تكون عادةً جافة عند اللمس خلال 1–5 ثوانٍ على الأسطح غير المسامية، وذلك نطاق منشور لفئة الحبر لا وعد لشريط يُشدّ ويُبرَّد في الوقت نفسه.
الأحبار أحبارنا — تُركَّب وتُعبَّأ في منشأتنا — ولذلك يمكن مناقشة نطاق الجفاف هنا على مستوى التركيب لا كرقم ثابت؛ وصفحة المُصنّع تبيّن أين يبدأ ذلك وأين ينتهي.
الالتصاق على البكرة: عندما تأخذ الطبقة التالية الحبر
على البكرة يُلفّ الفيلم المطبوع حديثاً على نفسه. وإذا لم يثبت الحبر تماماً، فقد ترفع الطبقة التالية جزءاً منه — ويظهر العيب كفقدان متفاوت معكوس لا كتلطّخ، ولهذا يُشخَّص كثيراً خطأً على أنه فشل التصاق.
وتحدد ثلاث متغيرات حدوث ذلك: كمية الحبر الموضوعة، وسرعة مغادرة الحامل لها، وشدّ اللفّ. فكتلة بيانات متغيرة كثيفة تضع على الفيلم حبراً أكثر بكثير من تاريخ قصير، ولذلك قد يلتصق عمل يجري نظيفاً بثلاثة أحرف عندما يكبر التصميم. والعلاج ميكانيكي عادةً — مسار مبرَّد أو أطول قبل إعادة اللف، أو لفّ أخف — لا كيميائي.
البرودة والتكاثف والاحتكاك الذي يليه
العبوة التي تدخل غرفة تبريد أو مجمّداً تواجه ظروفاً لم ترها الطباعة قط. فيتشكّل تكاثف على السطح، وينكمش الفيلم والحبر بمعدّلين مختلفين. ثم تُتداول العبوة: تُسحب من رف، وتُكدَّس، وتُحتكّ بجيرانها.
وهنا تهمّ طاقة السطح أكثر من أي موضع آخر، لأن الأرقام تتحرك. فـ PE وPP غير المعالجين يقعان حول 26–32 mN/m، ويحتاج حبر الترميز إلى أن تكون المادة أعلى بنحو 8–10 mN/m من توتره السطحي الديناميكي، ولهذا ترفع معالجة الكورونا أو اللهب السطح عادةً إلى نحو 38–42 mN/m. والمأزق أن المعالجة ليست دائمة: فهي تتلاشى مع التخزين، وبكرة عولجت قبل ستة أشهر ليست البكرة التي قيست. وعلى فيلم سيُخزَّن في البرودة، يُعدّ تاريخ المعالجة جزءاً من المواصفة.
وحيث يكون السطح غير مواتٍ فعلاً، فنظام التصلّب بالأشعة فوق البنفسجية هو الطريق الذي لا يعتمد على أن يمتص الفيلم شيئاً — وتشرح الملاحظة عن طباعة TIJ بالتصلب بالأشعة فوق البنفسجية على فيلم PE وPP لماذا يكون التصلّب والالتصاق سؤالين منفصلين.
ما الذي ترسله لتجربة على الفيلم
الفيلم هو الميدان الذي تقلّ فيه فائدة مقارنة أوراق البيانات، لأن المتغيرات الفاصلة فيزيائية ومحلية. أرسل إلينا:
- بنية الفيلم، مع نوع اللحام وموضع الطباعة محدَّدين على عيّنة أو رسم.
- العبوة الجاهزة، أو عبوة معبّأة، ليُحكم على الكود بعد التشكيل واللحام لا على الشريط المستوي.
- سرعة الخط، وما إذا كان الفيلم يُطبع على البكرة أم على الكيس المشكَّل، ومسافة القذف المتاحة.
- سلسلة التبريد: جوّ عادي، أو مبرَّد، أو مجمَّد، وهل يوجد تكاثف عند التداول.
- محتوى الكود وحجمه، بما في ذلك أي رمز QR أو Data Matrix.
وبهذه العناصر يأتي الجواب عادةً كعيّنة مطبوعة على فيلمك أنت لا كرأي. وإذا كانت العلامة قد فشلت في الإنتاج بالفعل، فإن تشخيص الالتصاق يفصل الأسباب الأربعة الشائعة بالترتيب الأقل كلفة في الاختبار. وإذا كانت العبوة صلبة لا مرنة، فـدليل مطابقة المواد هو الطريق الأسرع؛ وإذا كانت المنصة لم تُحدَّد بعد، فصفحة المحطة على الخط تتضمن جدول التهيئة. وإن بقي شيء غير واضح، أرسل إلينا التفاصيل.
قراءات ذات صلة
- 13 نوفمبر 2026
التحقق من توافق خرطوشة TIJ مع ماكينتك قبل إرسال الطلب
معظم مشكلات التوافق هي مشكلات معلومات: يرسل المشتري رقمًا تعريفيًا، فيجيب المورّد عن الرقم التعريفي، ولم يصف أ…
- 5 نوفمبر 2026
حبر مذيب أم حبر مائي: ما الذي يحدد الحبر المناسب
الماء والمذيب مادتان حاملتان، والحامل هو ما يحدد أي الأسطح يبلّلها الحبر، وكم يستغرق من الوقت ليجف، وما يجب أن…
- 1 نوفمبر 2026
خراطيش TIJ بحبر المذيبات بنظام OEM: دليل التصنيع بعلامة خاصة
نظام OEM في خراطيش TIJ بحبر المذيبات يعني خرطوشتنا المختبَرة بملصقك وكرتونك ووثائقك. ونظام ODM يضيف تطوير الحب…
تريد تأكيد ذلك على مادتك الخاصة؟
نطبع على عيّنات من مادتك الفعلية ونرسلها إليك. أرسل المادة وسرعة الخط ومحتوى الرمز، وسنخبرك بصراحة هل السبب في الحبر أم في السطح أم في تخطيط الخط.